I. Descripción general del equipo
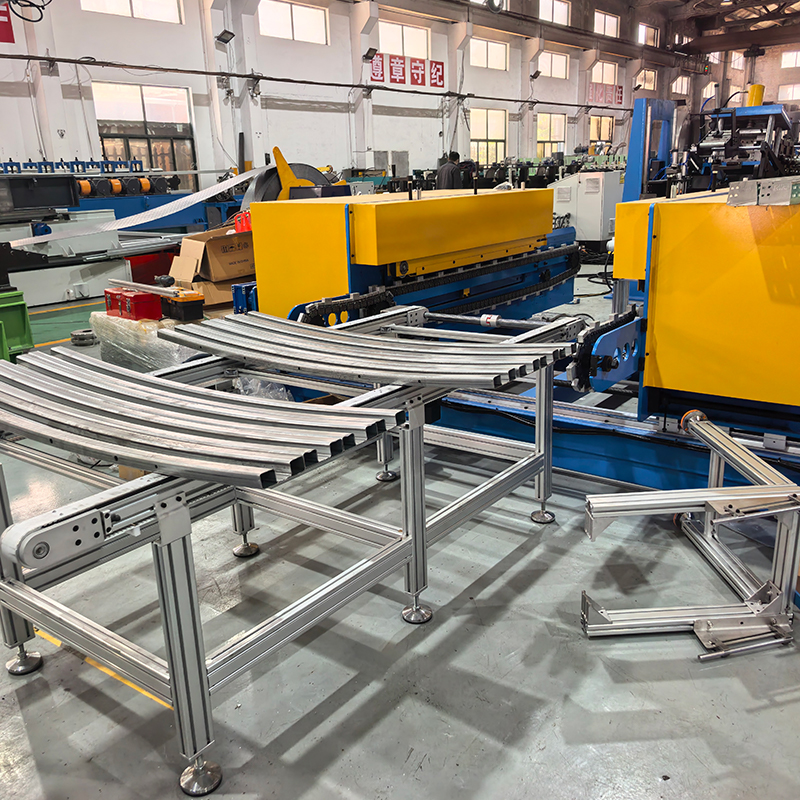
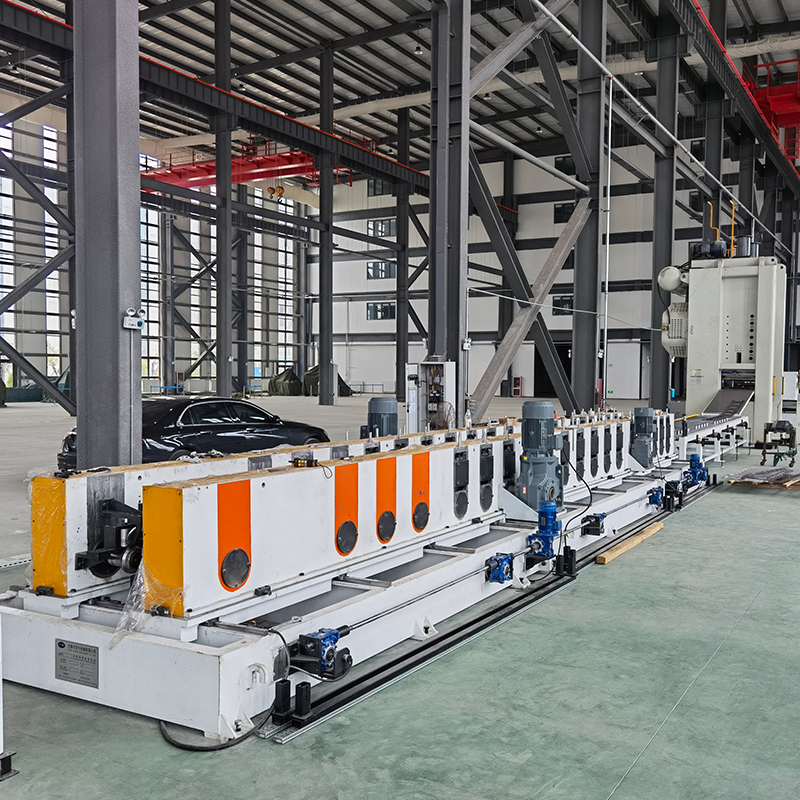
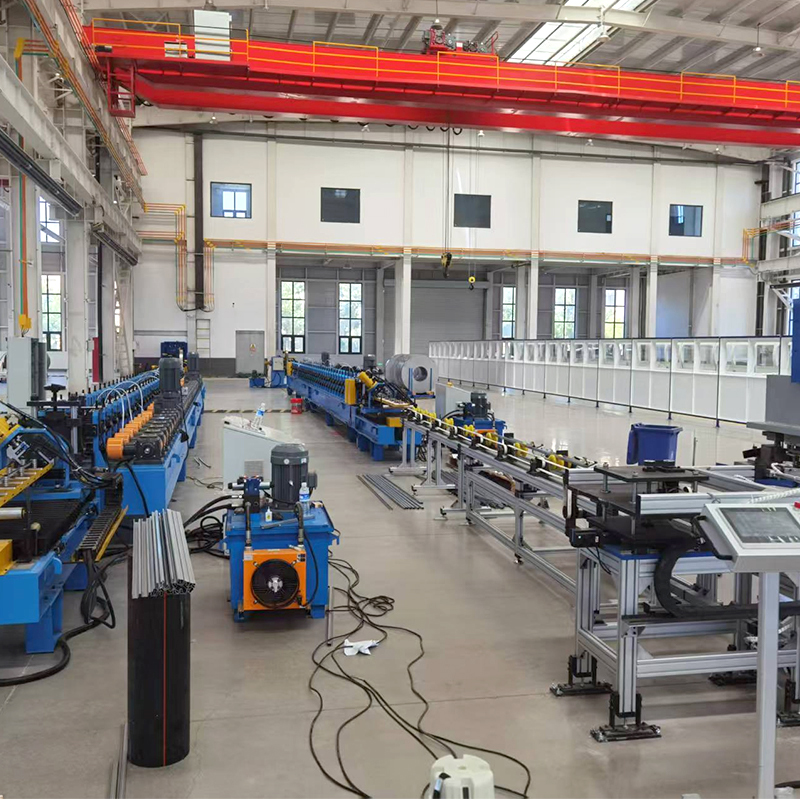
La máquina formadora de rodillos de vigas anticolisión es una línea de producción especializada en formación de rodillos en frío diseñada para fabricar componentes estructurales de seguridad —como vigas de parachoques delanteras y traseras y cajas de absorción de energía— para vehículos comerciales y de pasajeros. Las vigas de parachoques son componentes fundamentales del sistema de seguridad pasiva de un vehículo; absorben la energía del impacto a través de la deformación durante colisiones a baja velocidad, protegiendo así la estructura principal del vehículo y la seguridad de sus ocupantes. Las vigas del parachoques delantero generalmente requieren una curvatura en línea para adaptarse al estilo delantero del vehículo, mientras que las vigas del parachoques trasero son generalmente estructuras rectas. Con un diseño de conformado independiente de doble máquina, este equipo cumple simultáneamente con los distintos requisitos de producción para vigas delanteras curvas y vigas traseras rectas.
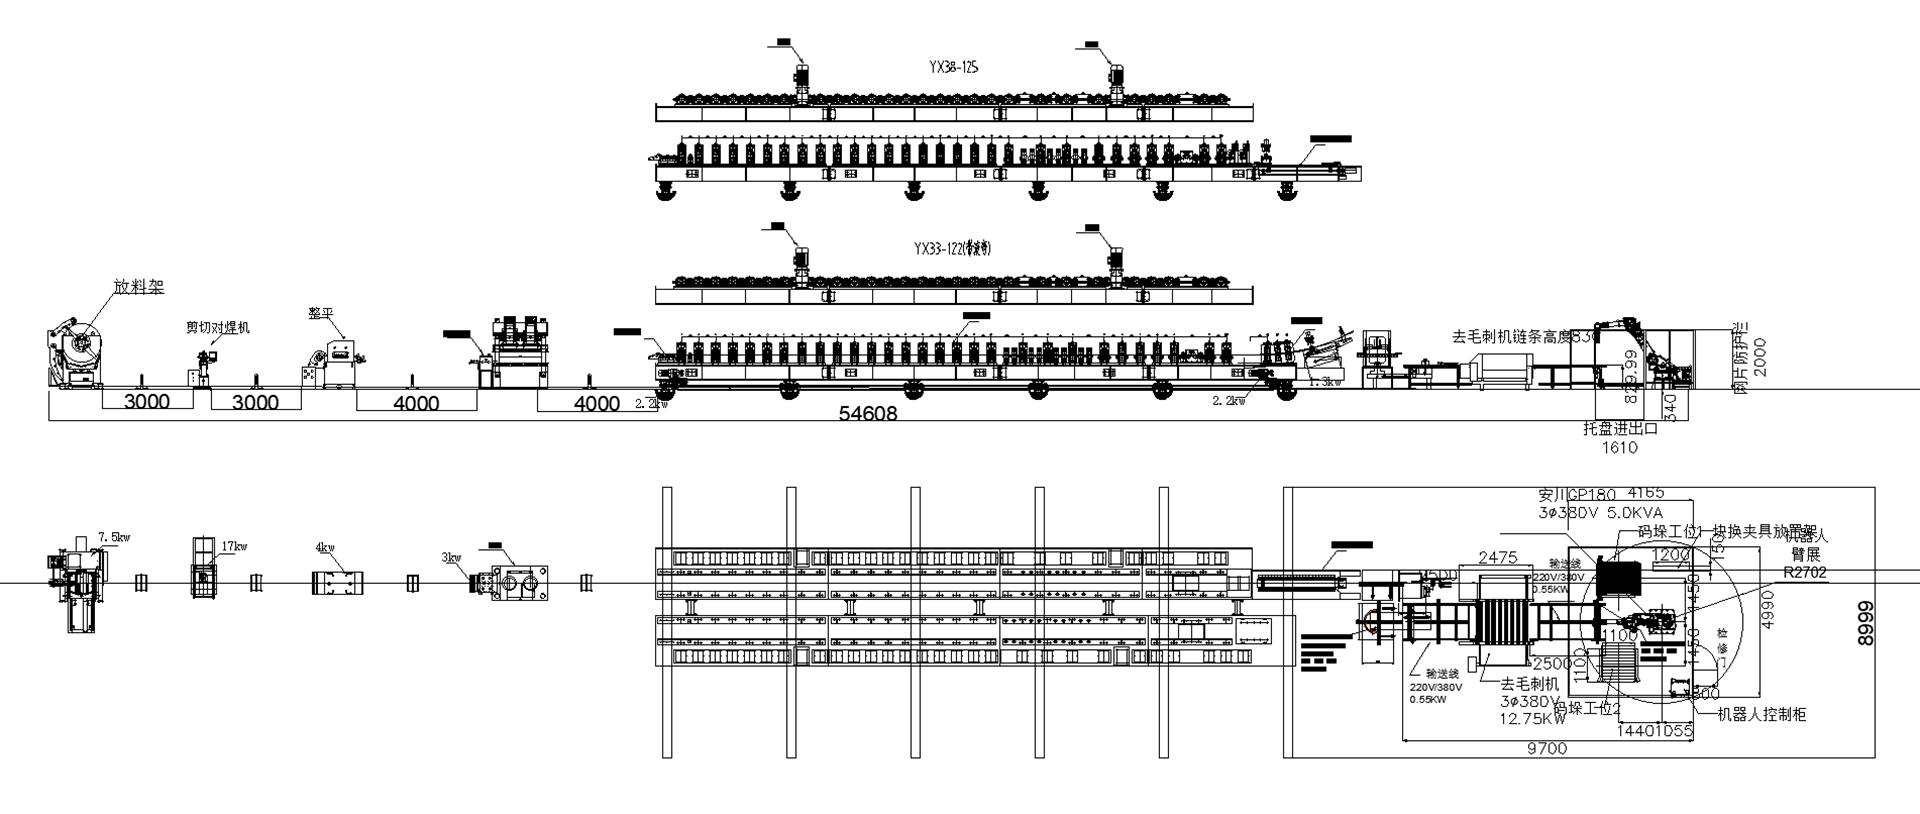
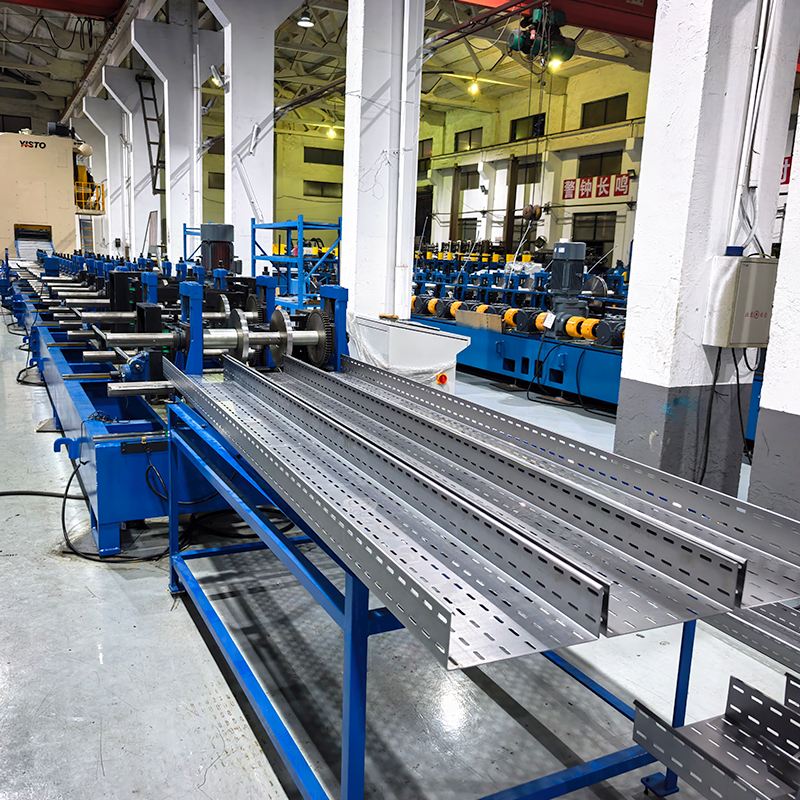
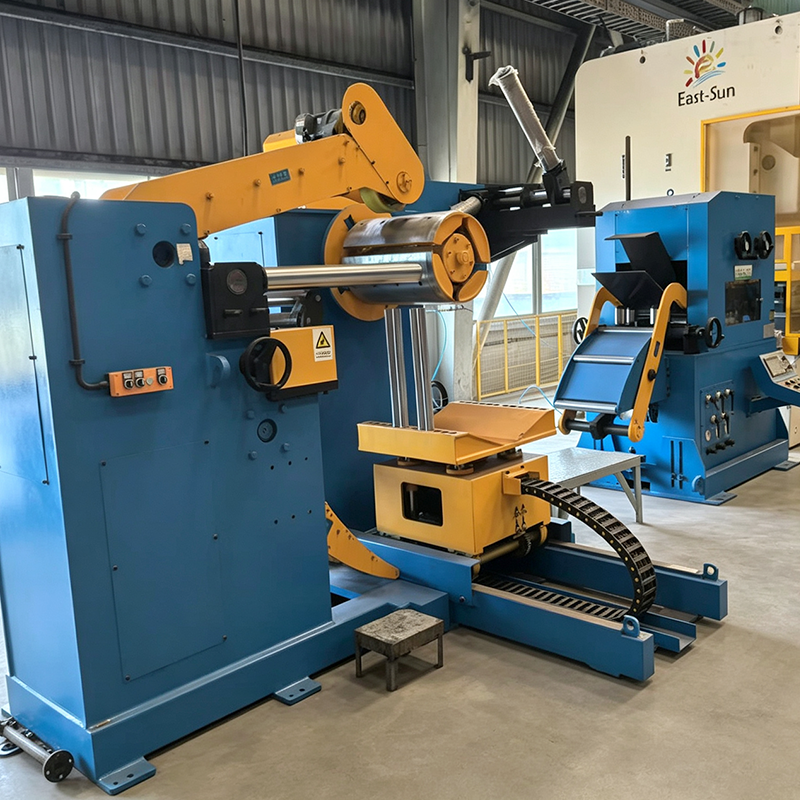
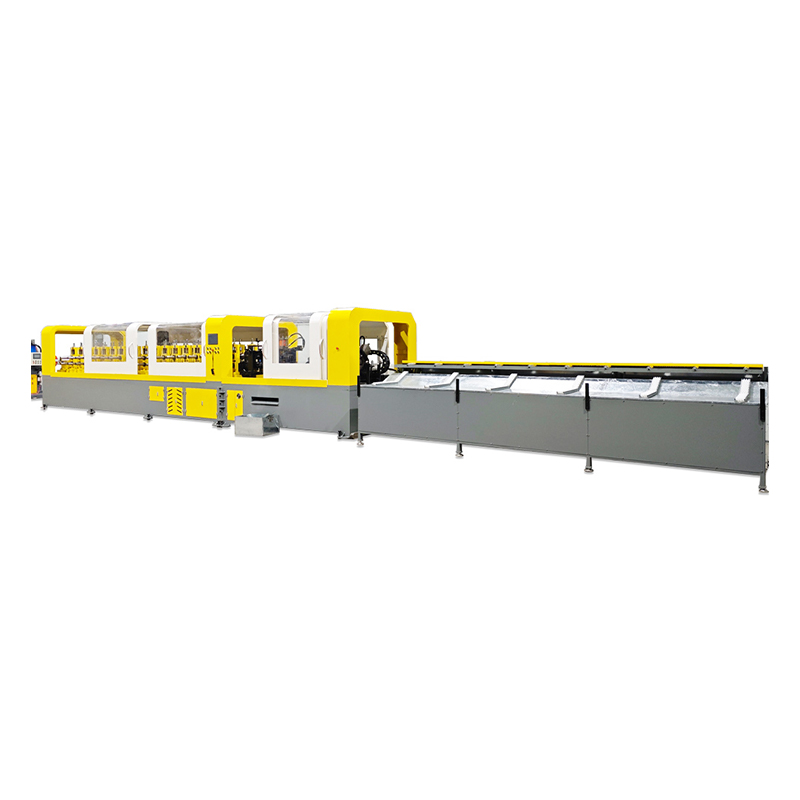
Utilizando un proceso continuo de conformado por laminación en frío combinado con tecnologías de curvado y soldadura láser en línea, el equipo transforma bobinas de acero de ultra alta resistencia en vigas de parachoques de automóviles terminadas en un flujo de trabajo único y continuo. Este proceso abarca desenrollado, corte y soldadura a tope, nivelación, punzonado hidráulico (con servoalimentación), perfilado, soldadura láser, curvado, corte a medida, desbarbado y paletización.
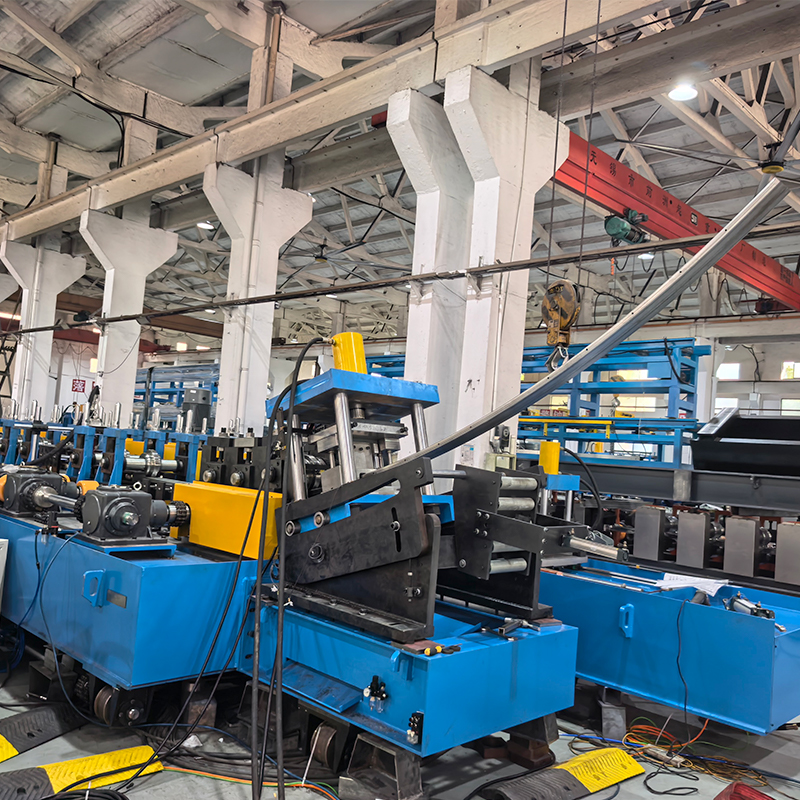
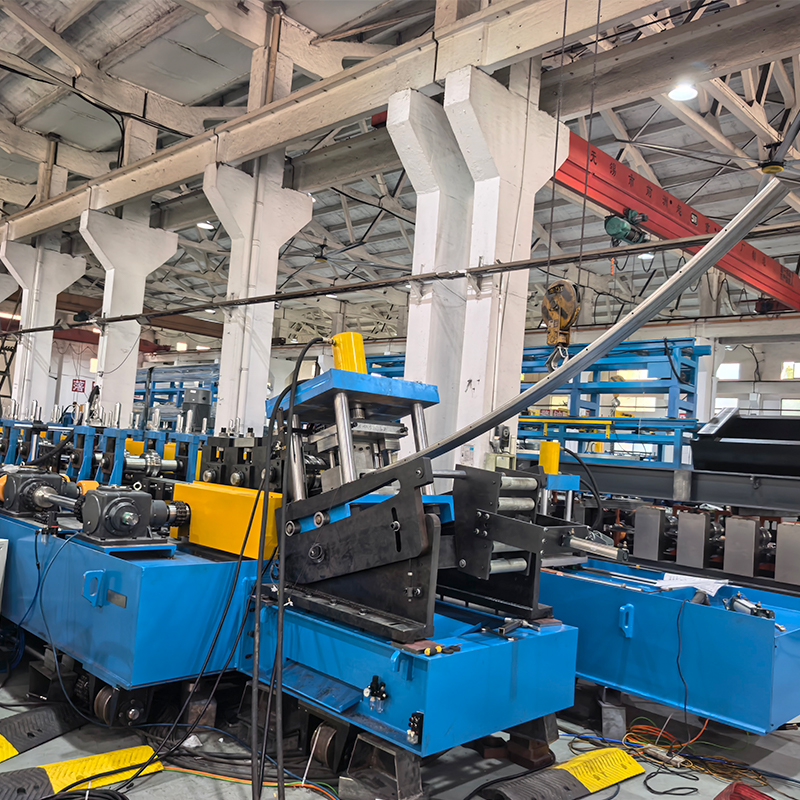
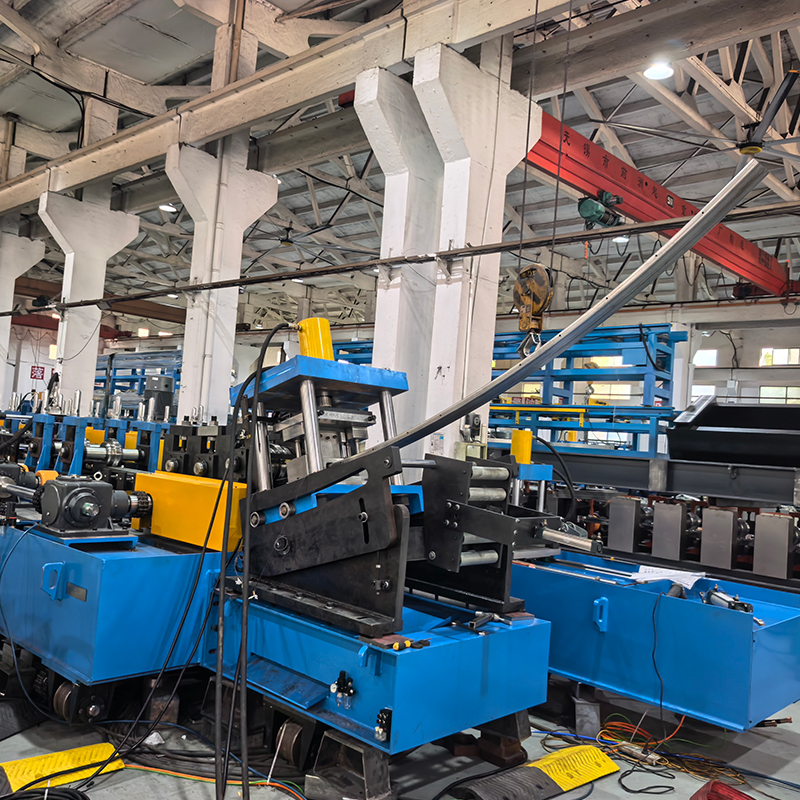
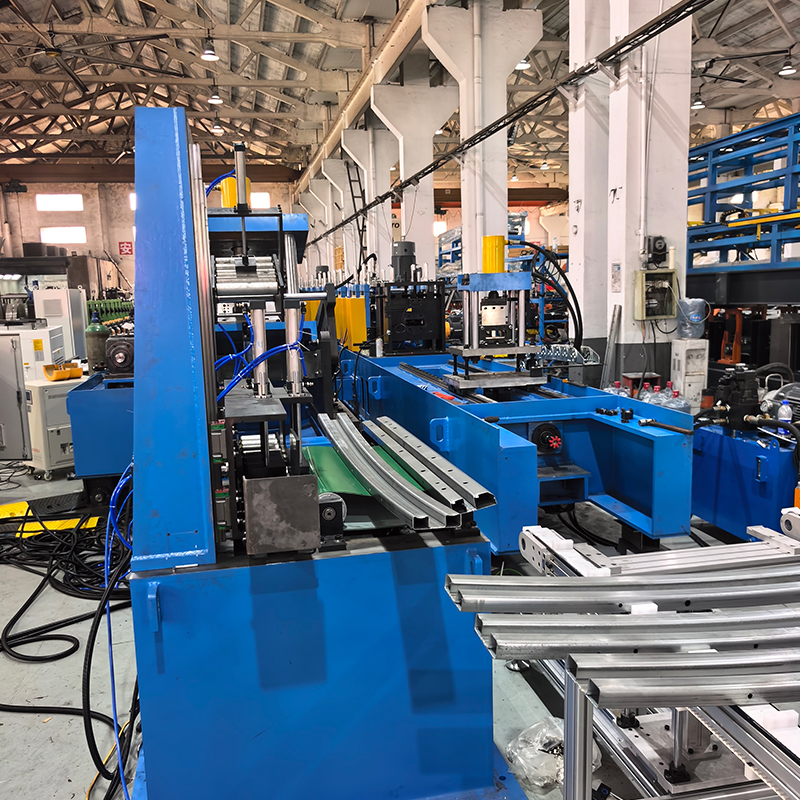
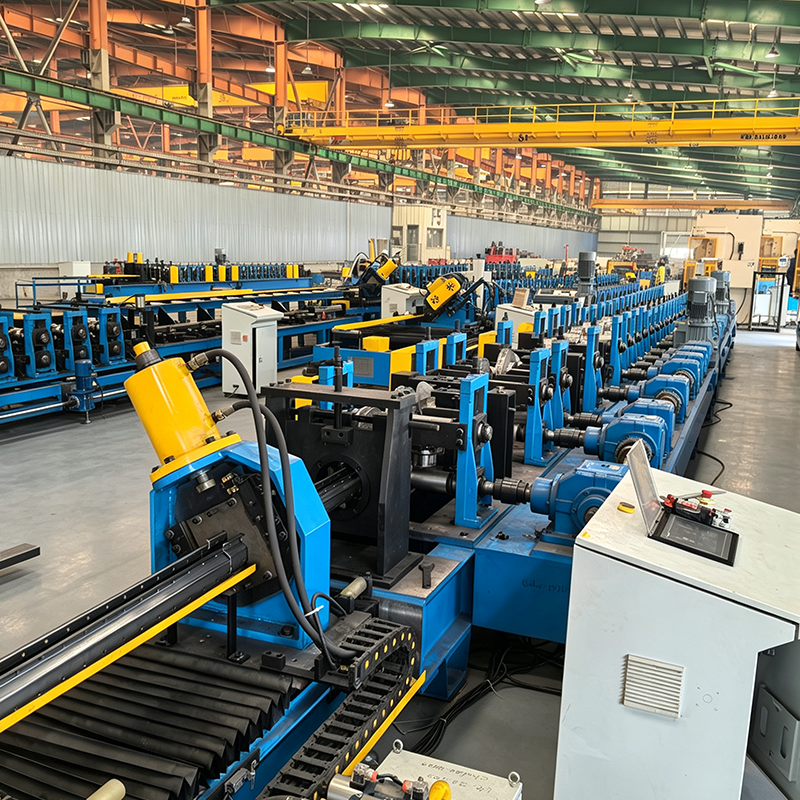
Toda la línea emplea control automático basado en PLC y una HMI de pantalla táctil, lo que garantiza un funcionamiento continuo y totalmente automatizado desde el desenrollado hasta la paletización del producto terminado. El sistema integra varias unidades centrales: dos máquinas formadoras independientes (montadas sobre rieles de piso para movimiento lateral durante los cambios de producto), 26 estaciones formadoras de precisión (complementadas con rodillos auxiliares), soldadura láser, curvado en línea, enderezador de cabeza turca, enfriamiento por aspersión, servo seguimiento cortado a medida, desbarbado y paletización automática. Utiliza una estructura de transmisión de caja de cambios estilo arco de hierro fundido (material HT300, mecanizado en centros CNC), lo que garantiza alta rigidez, precisión y durabilidad.
El equipo es compatible con aceros de ultra alta resistencia (hasta 1500 MPa), como los grados DP980 y MS1300, con límites elásticos de materia prima de ≤1180 MPa y espesores que oscilan entre 1,0 mm y 1,6 mm. La velocidad de la línea de formación es de 0–20 m/min (la velocidad de producción real está determinada por la velocidad de soldadura láser). Dos juegos de herramientas de perfilado permiten un cambio rápido entre la producción de vigas delanteras curvas y vigas traseras rectas. Toda la línea requiere sólo dos operadores y sirve como equipo central que permite a los fabricantes de componentes automotrices lograr una producción inteligente a gran escala de vigas protectoras de acero de alta resistencia.
Los productos fabricados con este equipo se suministran ampliamente a los principales fabricantes de automóviles, incluidos Geely, SAIC Volkswagen, SAIC Maxus, Chevrolet (GM), Wuling y JAC.
II. Principales ventajas y puntos de venta
(1) Formación independiente de doble máquina con movimiento lateral del piso y el riel; conmutación flexible entre vigas delanteras curvas y vigas traseras rectas
Ésta es la principal ventaja que distingue a este equipo de las líneas de producción convencionales de función única.
El sistema utiliza dos máquinas formadoras independientes montadas sobre rieles de piso, lo que permite cambios de producción mediante movimiento lateral. Una única configuración cumple con los requisitos de producción tanto para vigas de choque delanteras curvas (curvatura en línea) como para vigas de choque traseras rectas:
Modo de viga frontal curva: una vez completado el perfilado en una máquina, el producto ingresa a una unidad de doblado en línea, donde se dobla a una curvatura específica que coincide con el diseño frontal del vehículo.
Modo de viga trasera recta: después del perfilado en la otra máquina, el producto se descarga como una viga recta, cumpliendo con los requisitos para vigas de choque traseras.
Las dos máquinas funcionan de forma independiente; la producción de vigas curvas y rectas no interfieren entre sí y pueden ocurrir simultáneamente o conmutarse según sea necesario. El diseño del movimiento lateral del piso y el riel reduce drásticamente los tiempos de cambio y aumenta significativamente las tasas de utilización del equipo.
(2) Accionamiento de caja de cambios de arco de hierro fundido (material HT300) con mecanizado de precisión CNC; alta rigidez y precisión
La máquina formadora emplea una estructura de accionamiento de caja de cambios de arco de hierro fundido; el arco está hecho de hierro fundido HT300 y acabado en un centro de mecanizado CNC. El hierro fundido de alta resistencia HT300 ofrece ventajas significativas, que incluyen alta rigidez, excelente resistencia a la deformación y amortiguación superior de vibraciones. El mecanizado se completa en una única configuración en un centro CNC, lo que garantiza el paralelismo y la perpendicularidad de todas las superficies de montaje y sienta una base sólida para una operación en línea de alta precisión. Impulsado por un motor principal de 37 kW (reductor de engranajes de la serie K), el sistema ofrece suficiente potencia para garantizar un procesamiento estable y eficiente de láminas de acero de alta resistencia de 1,0 mm/1,6 mm en 26 pasadas de conformado.
(3) Formado de precisión de 26 pasadas con sistema de rodillos auxiliares; Experto en conformado de acero de alta resistencia
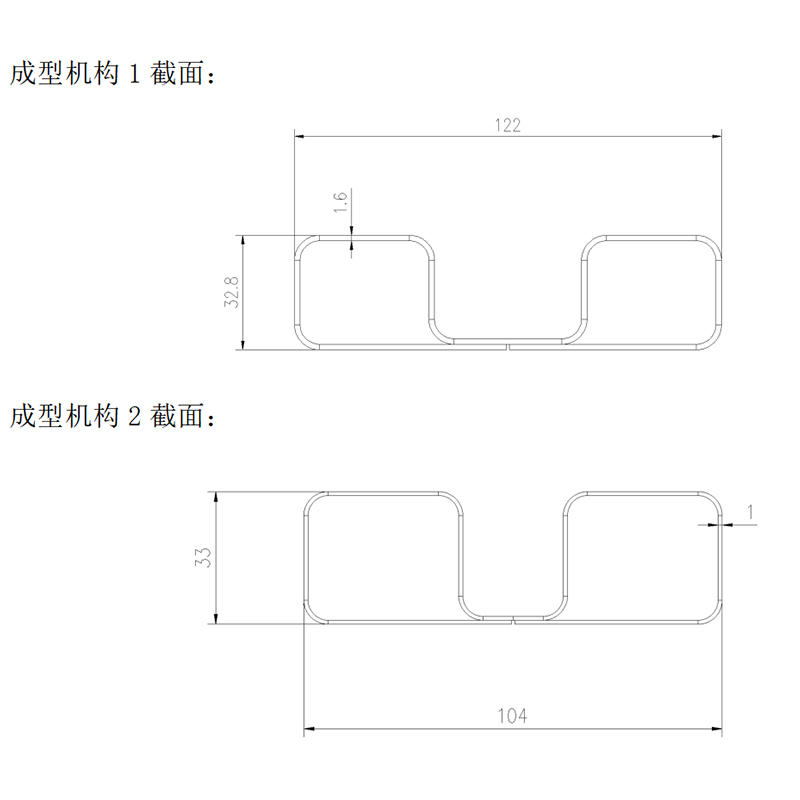
Utiliza un proceso progresivo de conformado de rodillos en frío de múltiples pasadas que incluye 26 pasadas de conformado y una serie de rodillos auxiliares. El diseño de conformado de 26 pasadas está diseñado científicamente; a través de algoritmos de precisión que optimizan el diseño del molde y los parámetros de conformado, las láminas de acero de ultra alta resistencia (rendimiento ≤ 1180 MPa) se doblan gradualmente en la sección transversal estándar de la viga de choque. El conformado progresivo de múltiples pasadas minimiza eficazmente la concentración de tensión del material, lo que garantiza dimensiones de sección transversal estables y ángulos precisos.
Material del eje: 40Cr (extinguido y templado, HB 220–260), que ofrece excelentes propiedades mecánicas integrales.
Diámetro del eje: Φ80 mm; procesado mediante torneado CNC y rectificado cilíndrico para garantizar un rendimiento circular mínimo.
Herramientas perfiladoras: 2 juegos (uno para cada una de las vigas delantera y trasera).
Material del rollo: Cr12MoV (extinguido, HRC 58–62).
Método de procesamiento de rollos: torneado CNC, asegurando un mínimo descentramiento circular y radial.
Espaciadores: Para minimizar el descentramiento en cada eje de rodillo, los espaciadores se mecanizan a partir de tubos de paredes gruesas para garantizar tolerancias estrictas de forma y posición y maximizar el área de contacto con los rodillos; el orificio interior presenta un ajuste libre con el eje del rodillo.
(4) Soldadura láser; resistencia de la soldadura ≥ 95% del material base.
El equipo integra un sistema de soldadura láser en línea para realizar soldadura láser continua en la banda y las bridas del haz de choque después del perfilado. La soldadura láser ofrece ventajas significativas, incluida una alta densidad de energía, velocidades de soldadura rápidas y una zona mínima afectada por el calor. La costura de soldadura resultante es lisa y uniforme, con una resistencia superior al 95% del material base, lo que garantiza que la soldadura no se rompa durante una colisión. La velocidad de soldadura está sincronizada con la velocidad de formación, y la tasa de producción final está determinada por la velocidad de soldadura láser.
(5) Curvatura de arco en línea; adaptación precisa de la curvatura de la viga frontal.
Para cumplir con los requisitos de perfil curvo de la viga de choque delantera, el equipo está equipado con una unidad de flexión por arco en línea. Después del perfilado y la soldadura láser, el perfil de la viga frontal se dobla hasta la curvatura especificada mediante el dispositivo de doblado en línea. El proceso de doblado está totalmente automatizado y ofrece una curvatura precisa y controlable que combina perfectamente con el estilo frontal del vehículo. Esto elimina la necesidad de sujeción secundaria, equipos de doblado independientes o manipulación de materiales intermedios.
(6) Cabezal enderezador estilo turco + enfriamiento por aspersión para garantizar la calidad
Cabezal de enderezamiento de estilo turco: La viga de choque formada se endereza en línea a través de un cabezal de estilo turco, eliminando efectivamente la flexión longitudinal y la deformación torsional causadas durante el proceso de formación.
Sistema de enfriamiento por aspersión: Se instalan unidades de enfriamiento por aspersión en cada estación de laminación para controlar eficazmente el aumento de temperatura durante el conformado de acero de alta resistencia, lo que garantiza la precisión del conformado y extiende la vida útil de la herramienta.
Protector de seguridad del lado de la transmisión: se instala un protector de seguridad en el lado de la transmisión para garantizar la seguridad operativa.
(7) Perforación servoalimentada + corte de longitud fija (precisión ±0,5 mm)
Perforación hidráulica (servoalimentada): un sistema servo garantiza un posicionamiento preciso para la perforación precisa de orificios de montaje, orificios de conexión y otras características en la viga de choque.
Corte de longitud fija: el corte de longitud fija con servoseguimiento logra una tolerancia de longitud de ±0,5 mm.
Rectificado de rebabas: el desbarbado en línea después del corte garantiza bordes lisos en el producto terminado, eliminando la necesidad de posprocesamiento.
(8) Sistema de corte y soldadura para producción continua sin tiempo de inactividad
Equipado con un sistema de corte y soldadura que corta y suelda automáticamente la nueva bobina a la antigua cuando se agota la bobina actual. Combinado con el sistema de desenrollado, esto permite una verdadera producción continua sin detener la máquina, eliminando por completo el tiempo de inactividad asociado con los cambios de bobina y aumentando significativamente la utilización del equipo.
(9) Paletización totalmente automática para una salida limpia
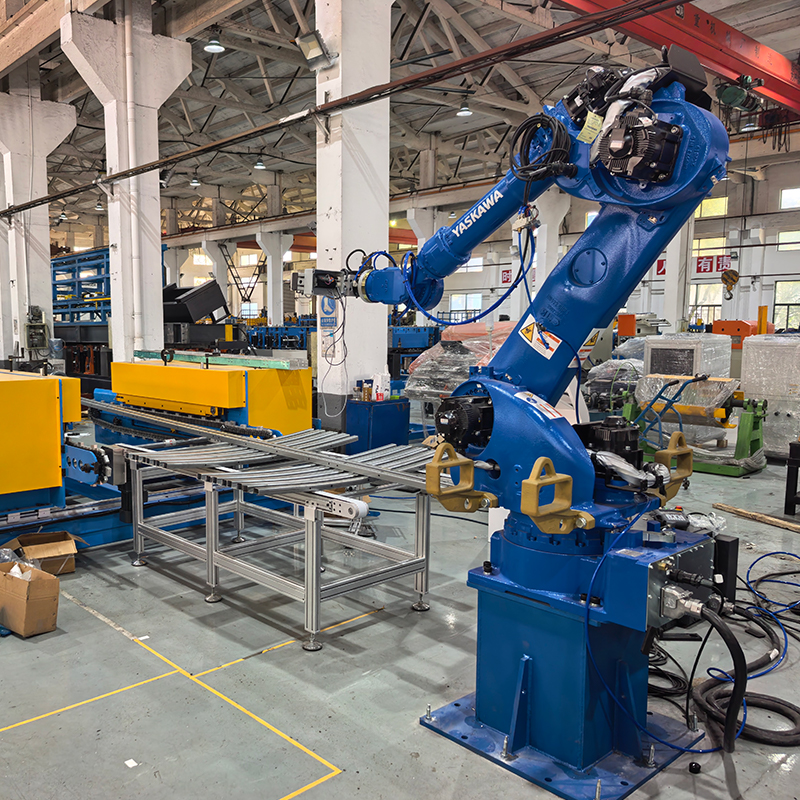
Equipado con un sistema de paletización totalmente automático; Las vigas de choque terminadas se transportan automáticamente a la estación de paletización. Se apilan de forma ordenada y ordenada según un programa preestablecido. El apilamiento manual es innecesario, lo que reduce significativamente la intensidad del trabajo y permite un flujo de trabajo "directo al almacenamiento".
(10) Control inteligente para una fácil operación
El control PLC totalmente automático con HMI de pantalla táctil permite la gestión digital de todo el proceso. Los operadores pueden establecer parámetros como la velocidad de producción y la longitud de corte con un solo toque. El equipo ofrece modos de funcionamiento tanto manuales como automáticos para satisfacer diversas necesidades de producción. Cuenta con sistemas de monitoreo y advertencia de fallas en tiempo real, activando alarmas automáticamente y mostrando la causa de cualquier mal funcionamiento. Toda la línea requiere sólo dos operadores.
III. Parámetros técnicos
Parámetro del artículo
Materiales aplicables: Acero de ultra alta resistencia hasta 1500 MPa (p. ej., DP980, MS1300)
Resistencia al rendimiento de la materia prima ≤1180 MPa
Espesor del material: 1,0 mm / 1,6 mm
Estructura de la máquina formadora: Carcasa de hierro fundido con accionamiento por caja de cambios
Material de la carcasa: HT300 (mecanizado en centros CNC)
Unidades de conformado: 2 máquinas de conformado independientes (montadas sobre rieles de piso para movimiento lateral/cambio de herramientas)
Potencia del motor principal: 37 kW (reductor de engranajes serie K)
Velocidad de línea: 0–20 m/min (velocidad final determinada por la velocidad de soldadura láser)
Número de pases de formación: 26 pases
Material del eje 40Cr (apagado y templado; HB220–260)
Diámetro del eje: Φ80 mm (con giro CNC y rectificado cilíndrico)
Juegos de herramientas de laminación: 2 juegos
Material del rollo Cr12MoV (endurecido; HRC58–62)
Método de mecanizado de rodillos: torneado CNC (que garantiza el control del descentramiento circular y radial)
Espaciadores: Mecanizados a partir de tubos de paredes gruesas (lo que garantiza tolerancias geométricas)
Mecanismo de enderezamiento: cabezal de enderezamiento estilo turco
Sistema de enfriamiento: Dispositivo de enfriamiento por aspersión instalado en cada pasada de laminación
Protectores de seguridad: Cubiertas protectoras instaladas en el lado de la transmisión
Método de soldadura: Soldadura láser en línea (resistencia ≥ 95% del material base)
Precisión de corte: Tolerancia de longitud ±0,5 mm
Sistema de control: Control PLC totalmente automático
Operadores 2 personas
VI. Proceso de producción
Desenrollado y alimentación → Cizalla y soldadura a tope → Nivelación → Perforación hidráulica (servoalimentación) → Formación de rollos → Soldadura láser → Doblado por arco (viga delantera) / Salida de viga recta (viga trasera) → Corte a longitud → Desbarbado → Paletizado
Descripción de los pasos del proceso
Desenrollado y alimentación: cargue bobinas de acero de ultra alta resistencia en el desenrollador para una alimentación estable del material.
Corte y soldadura a tope: corte y suelde a tope automáticamente los extremos de bobinas viejas y nuevas para permitir una producción continua sin detener la línea.
Nivelación: Nivelación de precisión mediante un nivelador de múltiples rodillos para eliminar la tensión interna del material.
Perforación hidráulica (servoalimentación): posicionamiento de precisión servocontrolado para una perforación precisa de orificios de montaje, orificios de conexión, etc.
Formado por rodillos: conformado progresivo por rodillos en frío de 26 etapas (más rodillos auxiliares) para dar forma gradualmente a la sección transversal de la viga de choque.
Soldadura láser: Soldadura láser continua en línea; resistencia de la costura de soldadura ≥ 95% del material base.
Curvatura de arco / viga recta: Curvatura de arco en línea para vigas delanteras (que coincide con la curvatura delantera del vehículo) / salida de viga recta para vigas traseras.
Corte a longitud: Operación de corte a longitud servo rastreada con una precisión de ±0,5 mm.
Desbarbado: Desbarbado en línea para garantizar bordes lisos en el producto terminado.
Paletización: Apilamiento automático y producción organizada de productos terminados.
V. Áreas de aplicación
Las vigas de choque producidas por equipos de perfilado en frío se utilizan ampliamente en las siguientes áreas:
Vigas de protección delanteras y traseras de vehículos de pasajeros: Vigas de protección de parachoques delanteras y traseras para sedanes, SUV y monovolúmenes (las vigas delanteras requieren una flexión en línea para adaptarse al estilo delantero del vehículo, mientras que las vigas traseras presentan una estructura recta).
Vehículos de nueva energía (NEV): luces de emergencia delanteras y traseras para vehículos eléctricos e híbridos (diseños livianos adaptados a los modelos NEV).
Vehículos comerciales: Vigas delanteras de protección contra empotramiento para camiones y autobuses (el acero de ultra alta resistencia garantiza la seguridad en caso de colisión en condiciones de carga pesada).
Vigas de impacto de puertas: Estructuras de protección contra impactos laterales ubicadas en el interior de las puertas del vehículo.
Cajas de choque: Dispositivos de absorción de energía colocados en ambos extremos de la viga de choque.
Pilares B y otros componentes de seguridad estructural: la tecnología de perfilado de acero de ultra alta resistencia también es adecuada para fabricar estructuras de soporte de carga clave, como pilares B y paneles basculantes.
VI. Perspectivas del mercado
Impulsado por el desarrollo continuo de la industria automotriz mundial y las regulaciones de seguridad cada vez más estrictas, el mercado de equipos de conformado por laminación en frío para vigas de choque de automóviles está experimentando un crecimiento constante.
Tendencia hacia aplicaciones de acero de ultra alta resistencia: los aceros avanzados de alta resistencia (AHSS) utilizados en piezas automotrices conformadas en frío alcanzan niveles de resistencia de hasta 1180 MPa. Estos materiales se utilizan principalmente para componentes críticos para la seguridad —como vigas de protección, pilares B y paneles basculantes—, mejorando significativamente la seguridad en caso de colisión de vehículos. DP1180 es actualmente el grado de acero bifásico laminado en frío de mayor resistencia en producción en masa según los estándares nacionales y se utiliza ampliamente en el sector de vehículos de nueva energía. MS1180, un acero de conformado en frío de alta resistencia, cumple con los requisitos técnicos para el conformado por rodillos y se utiliza ampliamente para fabricar componentes estructurales de seguridad como paneles basculantes y vigas de choque.
Doble exigencia de aligeramiento y seguridad: por cada reducción del 10% en el peso del vehículo, el consumo de combustible cae un 7% y la eficiencia del combustible mejora un 5,5%. El acero de alta resistencia reduce el peso de los componentes y el consumo de combustible, lo que representa la dirección futura del desarrollo del acero estructural. La tecnología de perfilado sin matriz para acero de resistencia ultraalta permite un salto significativo en la resistencia del material para estructuras de soporte de carga clave —como vigas de choque, paneles basculantes y carcasas de baterías— logrando aligeramiento y al mismo tiempo mejorando sustancialmente el rendimiento de seguridad en caso de choque.
Tendencia del conformado de rodillos en frío que reemplaza al estampado en caliente: en comparación con el estampado en caliente, el conformado de rodillos en frío elimina la necesidad de calentar hornos y sistemas de enfriamiento de matrices, reduciendo el consumo de energía en más del 60% y evitando los altos costos de mantenimiento asociados con las matrices de estampado en caliente. Previene problemas como la formación de incrustaciones por oxidación y la descarburación, lo que da como resultado un acabado superficial suave y una adhesión superior del recubrimiento. Sin emisiones de escape, crea un mejor ambiente de taller y se alinea con la tendencia hacia las "fábricas verdes"
Estándares de la industria e innovación tecnológica: La tecnología de perfilado se utiliza comúnmente para fabricar componentes clave de la carrocería de automóviles, incluidas vigas protectoras, parachoques, rieles de asientos y paneles basculantes. Caracterizado por una alta eficiencia de producción, precisión y bajos costos, el conformado por laminación en frío es una tecnología de conformado de chapa metálica eficiente en términos de materiales y energía. Numerosos fabricantes de componentes para automóviles han presentado patentes relacionadas con líneas de producción de perfilado para vigas de choque para automóviles. Empresas como Shanghai Sihua han prestado servicios a numerosos fabricantes de automóviles convencionales, ayudando a aumentar la eficiencia de producción de vigas de choque en un 40% y reducir la tasa de chatarra por debajo del 0,3%.
VII. Servicio y soporte
Diseño de soluciones: selección personalizada de equipos y diseño de líneas de producción según los dibujos de productos del cliente, los requisitos de capacidad y los mercados objetivo.
Fabricación personalizada: soporte para personalización no estándar, con control total sobre el proceso desde el diseño del rollo hasta la fabricación de la línea completa.
Instalación y puesta en servicio: instalación, puesta en servicio y capacitación del operador en el sitio proporcionada por ingenieros para garantizar un rápido inicio de la producción.
Soporte posventa: consulta técnica a largo plazo y suministro de repuestos; Los ingenieros poseen visas válidas y están disponibles para servicio in situ en todo el mundo en cualquier momento.
Optimización continua: servicios de modificación de equipos y actualización de capacidad disponibles para adaptarse a las cambiantes necesidades de producción.
VIII. Por qué elegirnos
Casi 20 años de experiencia en fabricación: tecnología madura, procesos refinados y calidad confiable.
Formado independiente de doble unidad + cambio de herramientas de piso y riel: maneja tanto el doblado por arco de la viga delantera como el conformado recto de la viga trasera en una sola máquina; el movimiento lateral rápido para los cambios de herramientas elimina la necesidad de inversión redundante.
Experto en conformado de acero de ultra alta resistencia: compatible con aceros de ultra alta resistencia que tienen límites elásticos de hasta 1180 MPa (p. ej., DP980, MS1300).
Carcasa de hierro fundido y transmisión por caja de cambios: el material HT300 con mecanizado de precisión CNC garantiza alta rigidez, alta precisión y larga vida útil.
Formado de precisión de 26 etapas + rodillos auxiliares: garantiza dimensiones de sección transversal precisas y estables y una alta precisión de conformado.
Soldadura láser: Resistencia de la costura de soldadura ≥95% del material base; zona mínima afectada por el calor; producto listo para usar inmediatamente después de la soldadura.
Doblado por arco en línea: la curvatura de la viga delantera coincide exactamente con el estilo de la parte delantera del vehículo; el doblado por arco se completa sincrónicamente con el proceso de formación.
Cabezal de enderezamiento de estilo turco + enfriamiento por aspersión: la alta precisión de enderezamiento combinada con el control de temperatura garantiza una doble garantía de calidad.
Producción continua totalmente automatizada: corte y soldadura a tope sin interrupciones, corte de servoseguimiento (precisión de ±0,5 mm) y apilamiento automático; requiere solo dos operadores.
Fabricante directo: sin intermediarios; ofrece un excelente valor costo-rendimiento.
Red de servicios global: los ingenieros poseen todas las visas necesarias y capacidades de respuesta rápida.
 Inglés