I. Descripción general del equipo
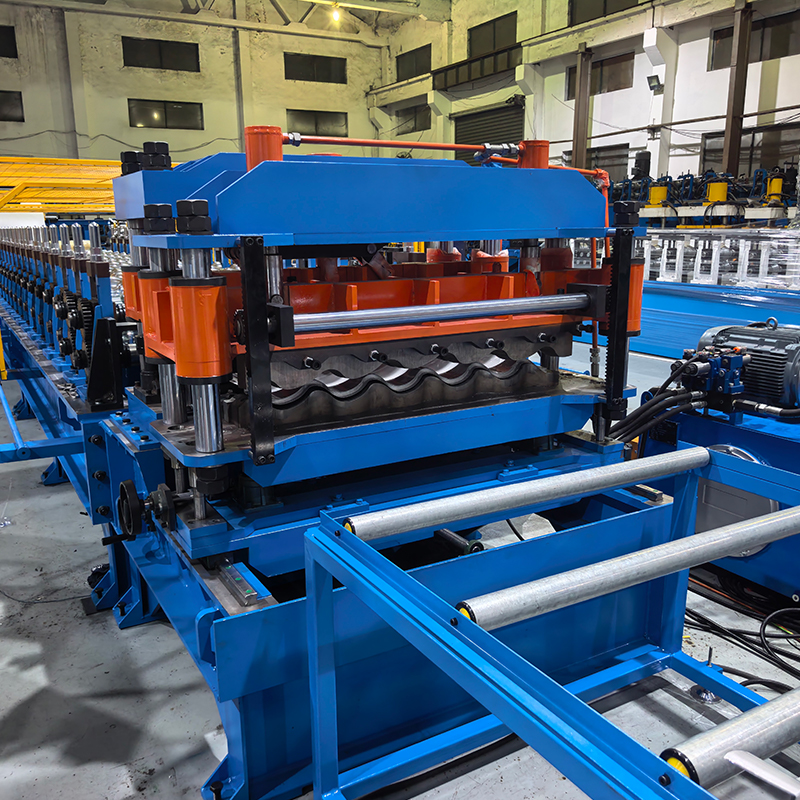
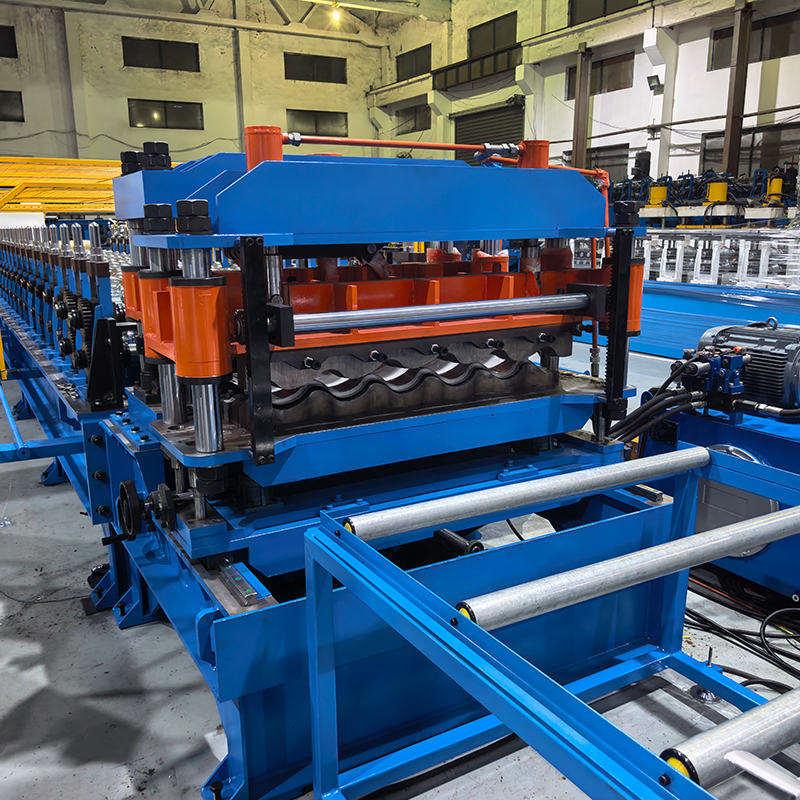
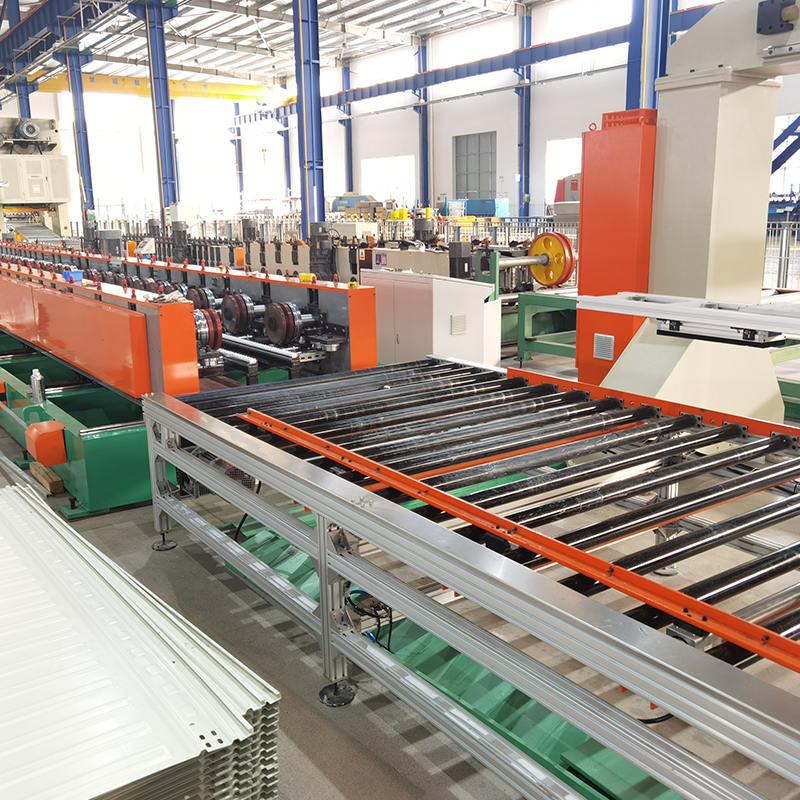
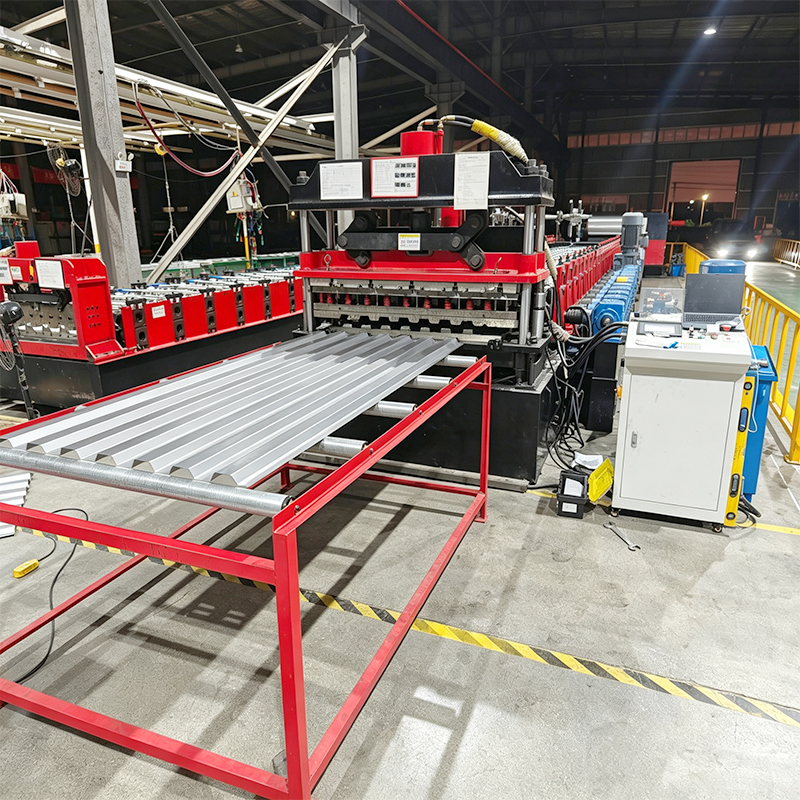
La máquina formadora de baldosas vidriadas de estilo antiguo es un equipo especializado de formación de baldosas vidriadas en frío diseñado para producir baldosas vidriadas de estilo antiguo de metal (a menudo hechas de acero o aluminio recubierto de color). Utilizando bobinas de acero o aluminio recubiertas de color como materia prima, la máquina emplea un proceso de laminado de precisión para transformar el metal moderno en materiales para techos que poseen la apariencia rústica y elegante de las tradicionales tejas vidriadas de arcilla. A través de un proceso continuo de perfilado, el equipo ejecuta automáticamente todo el ciclo de producción —incluido el desenrollado, la alimentación guiada, la aplicación de película protectora, el corte eléctrico, el perfilado, el estampado, el corte y la descarga— para producir baldosas vidriadas de estilo antiguo terminadas en una sola pasada.
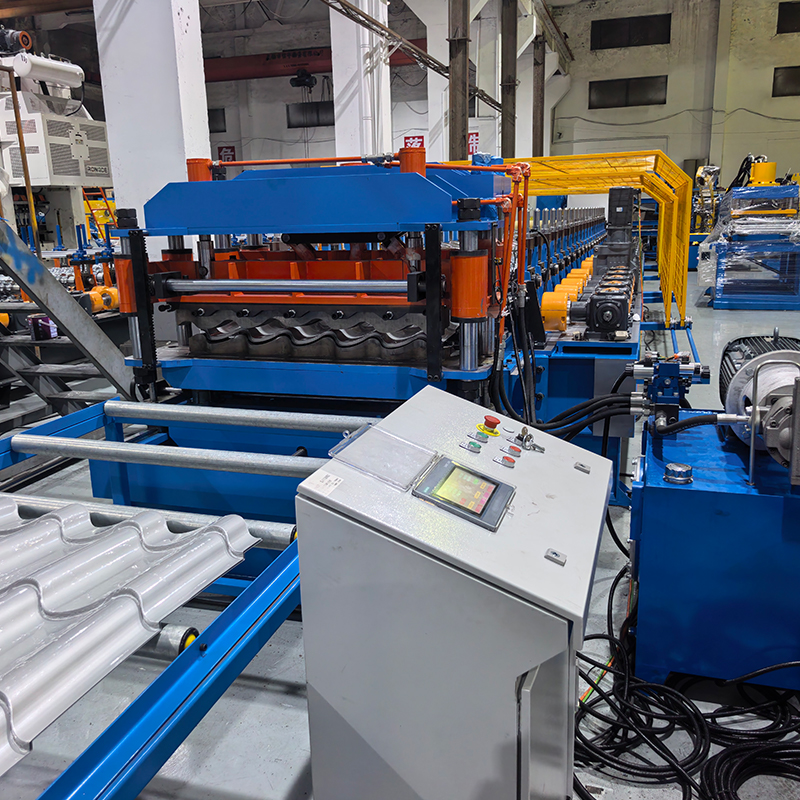
Las bobinas de acero se transforman mediante laminación de precisión en baldosas vidriadas de estilo antiguo con texturas intrincadas —que recuerdan a la artesanía tallada a mano— en cuestión de segundos. Toda la línea utiliza un sistema de control totalmente automático basado en PLC con una pantalla táctil HMI, lo que garantiza un flujo de trabajo continuo y automatizado desde el desenrollado hasta la descarga de los productos terminados. El equipo admite diversas láminas metálicas, como acero recubierto de color y acero galvanizado, con espesores que oscilan entre 0,45 mm y 0,55 mm y un ancho de entrada de aproximadamente 1220 mm (sujeto al ancho real del material de prueba). Es capaz de producir múltiples especificaciones de baldosas, incluidos los modelos 800, 828, 840, 860 y 1050. Esta línea, que requiere un solo operador, sirve como equipo central para los fabricantes que buscan lograr una producción automatizada, estandarizada y a gran escala de materiales para techos de estilo antiguo.
Estas baldosas vidriadas de estilo antiguo combinan perfectamente la estética tradicional de las baldosas con la moderna tecnología de acero recubierto de color, dando como resultado un producto digno, elegante, visualmente atractivo y sofisticado. Los azulejos producidos por este equipo se caracterizan por su hermosa apariencia, elegancia rústica, diseño refinado y alta calidad. Se utilizan ampliamente en la construcción y decoración exterior de fábricas estilo jardín, atracciones turísticas, pabellones, hoteles, villas, salas de exposiciones, complejos turísticos y casas residenciales.
II. Principales ventajas y puntos de venta
(1) Capacidad multiperfil y producción flexible
Esta es la principal ventaja que distingue a este equipo de las líneas de producción convencionales limitadas a una única especificación.
Los equipos tradicionales de baldosas vidriadas generalmente se personalizan para un solo perfil de baldosa; cambiar de producto requiere reemplazar todo el conjunto de moldes, lo que requiere mucho tiempo y es costoso. Este equipo utiliza un diseño de molde modular y tecnología de conformado ajustable, lo que permite que una sola máquina produzca varias especificaciones de baldosas, como los modelos 800, 828, 840, 860 y 1050. Ciertos modelos también pueden pasar a producir baldosas de imitación de resina para satisfacer los requisitos decorativos de diversos proyectos. Los cambios de especificaciones se logran mediante un sistema rápido de cambio de moldes; no se requieren técnicos especializados, ya que los operadores estándar pueden realizar el cambio, lo que mejora significativamente las tasas de utilización del equipo.
(2) Marco de arco de acero fundido + transmisión por caja de cambios: alta rigidez, precisión y durabilidad
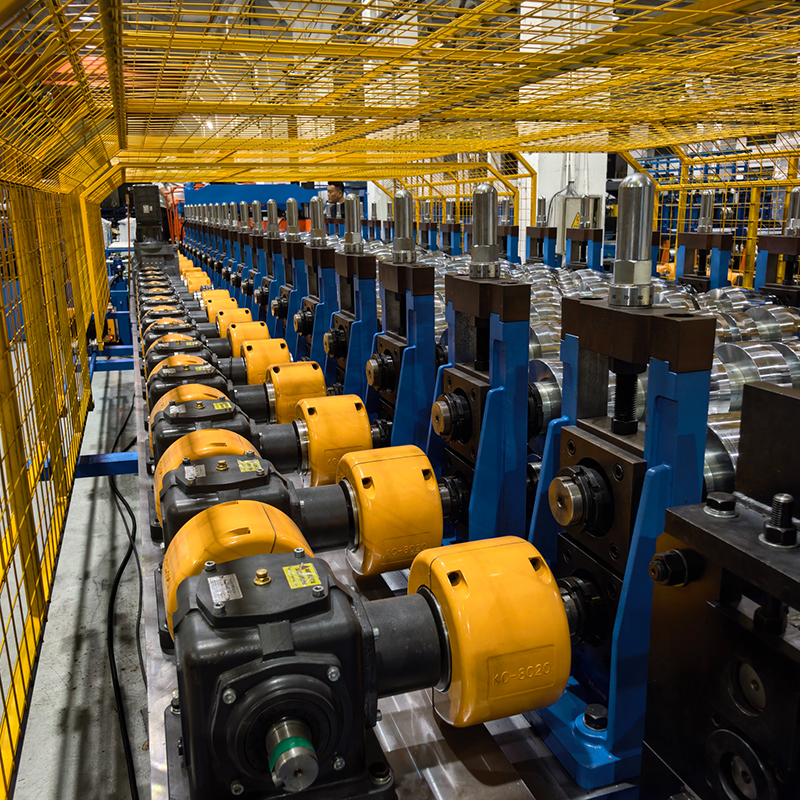
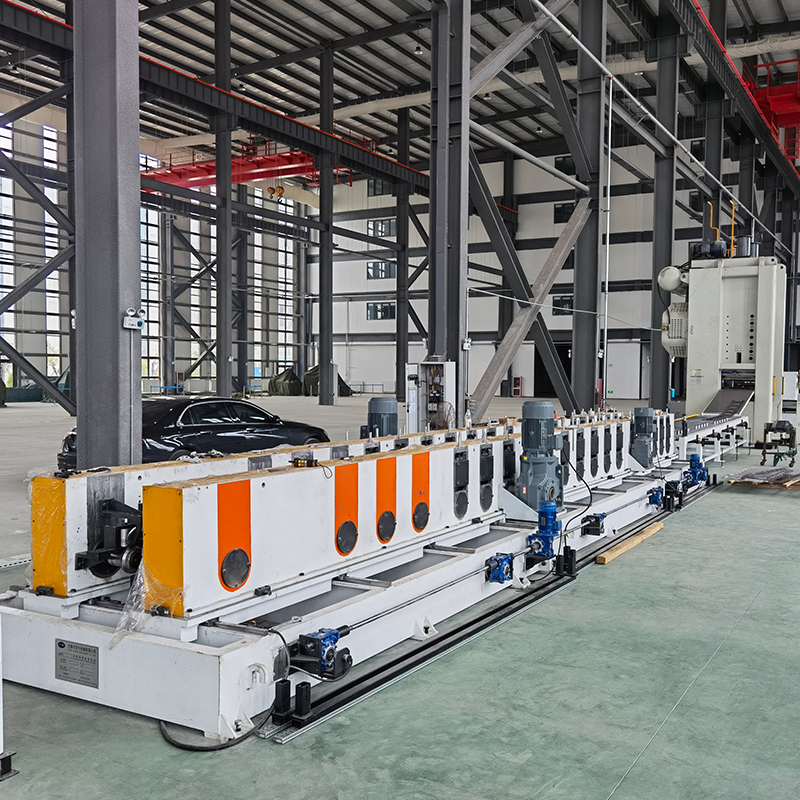
La unidad de formación principal presenta una estructura de marco de arco de acero fundido, que utiliza 19 pares de marcos de arco modelo "110". Estos marcos fundidos se someten a un tratamiento de templado, ofreciendo rigidez y resistencia a la deformación superiores, lo que garantiza un funcionamiento estable y de alta intensidad durante largos períodos.
El sistema de propulsión emplea una configuración de caja de cambios, utilizando 18 unidades del modelo "140". En comparación con las transmisiones por cadena, las transmisiones por caja de cambios ofrecen ventajas significativas, que incluyen un funcionamiento suave, bajo nivel de ruido, alta precisión y una larga vida útil. Las cajas de cambios proceden de la fiable marca "Maxter" (Ningbo). La configuración de la transmisión combina un varillaje de cadena con una carcasa protectora, lo que garantiza tanto la confiabilidad operativa como la seguridad.
(3) Marco de alta resistencia, mecanizado de precisión en centros de mecanizado de pórtico
El conjunto del marco comprende el mecanismo de guía y la estructura del marco principal.
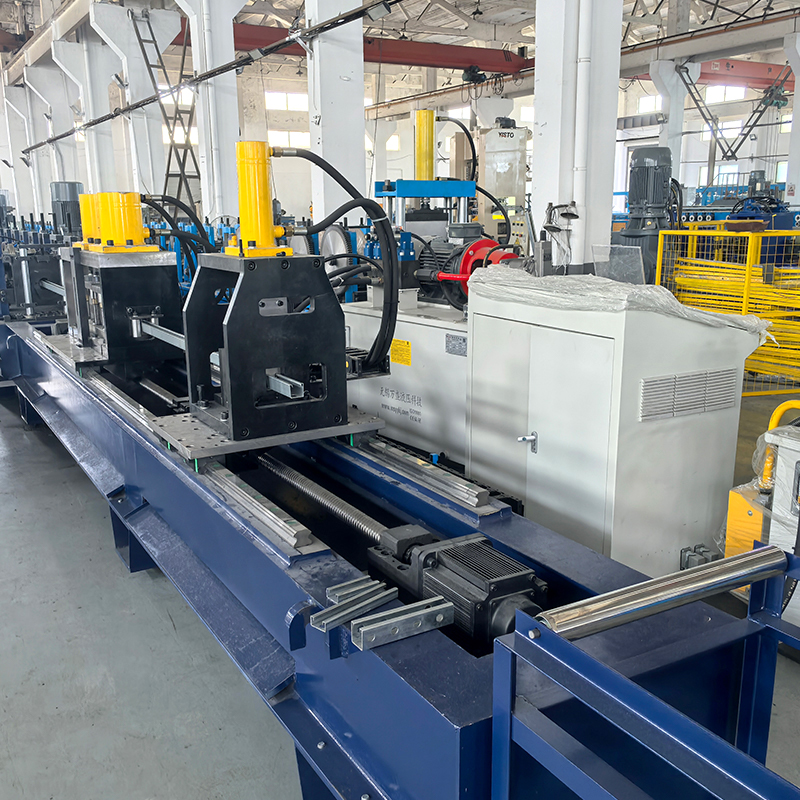
El bastidor principal está construido con vigas en H de 400×200, con placas de acero de 25 mm de espesor soldadas a las superficies de montaje; Luego, el conjunto se termina en un centro de mecanizado de pórtico. Este diseño de viga en H y placa engrosada garantiza una rigidez excepcional y resistencia a la deformación. El mecanizado en una sola configuración en un centro de mecanizado de pórtico garantiza el paralelismo y la perpendicularidad de todas las superficies de montaje, sentando una base sólida para el funcionamiento de alta precisión de toda la línea de producción.
(4) Estante de alimentación guiado para posicionamiento preciso
Estructura del estante de alimentación guiada: Los rodillos guía laterales (izquierdo y derecho) están instalados en la abertura de alimentación de la máquina principal. Durante el funcionamiento, la materia prima laminar pasa a través de estas guías antes de entrar en la máquina principal, asegurando una correcta alineación con el sistema de laminación. La posición de la guía se puede ajustar mediante un mecanismo de tornillo manual; las guías izquierda y derecha se pueden ajustar de forma independiente para acomodar láminas de diferentes anchos.
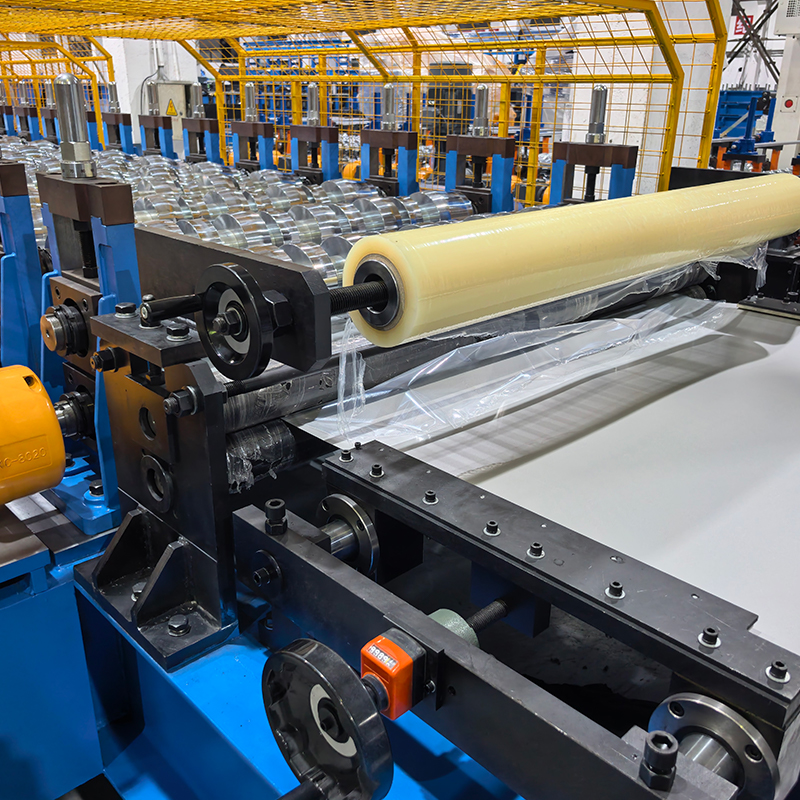
(5) Dispositivo de laminación de películas para protección de acabados superficiales
Este dispositivo está diseñado para mejorar la calidad de formación de la lámina. En la sección de guía de alimentación se instala un bastidor de laminación, que consta principalmente de una unidad de almacenamiento de película y una unidad de prensado.
Unidad de almacenamiento de película: consta de un mandril y placas de extremo ajustables. El rollo de película se monta sobre el mandril, con las placas de los extremos ajustadas para asegurarlo.
Unidad de prensado: Consta de rodillos de caucho (de aproximadamente 90 mm de diámetro) colocados en la primera estación de formación; Tanto los rodillos superiores como los inferiores son pasivos (impulsados por el movimiento de la lámina). A medida que la lámina pasa a través de los rodillos de caucho giratorios, es arrastrada hacia adelante mientras la película se aplica suavemente a la superficie del acero. Los rodillos se pueden ajustar a la posición adecuada mediante un mecanismo de tornillo para adaptarse a diferentes espesores de lámina.
El dispositivo de laminación evita eficazmente rayones y abrasión en el revestimiento de la superficie de la lámina durante el perfilado y punzonado, garantizando el brillo y la integridad del color de la superficie de la baldosa terminada.
(6) Formado de rodillos de precisión de 19 estaciones para una superficie plana e impecable
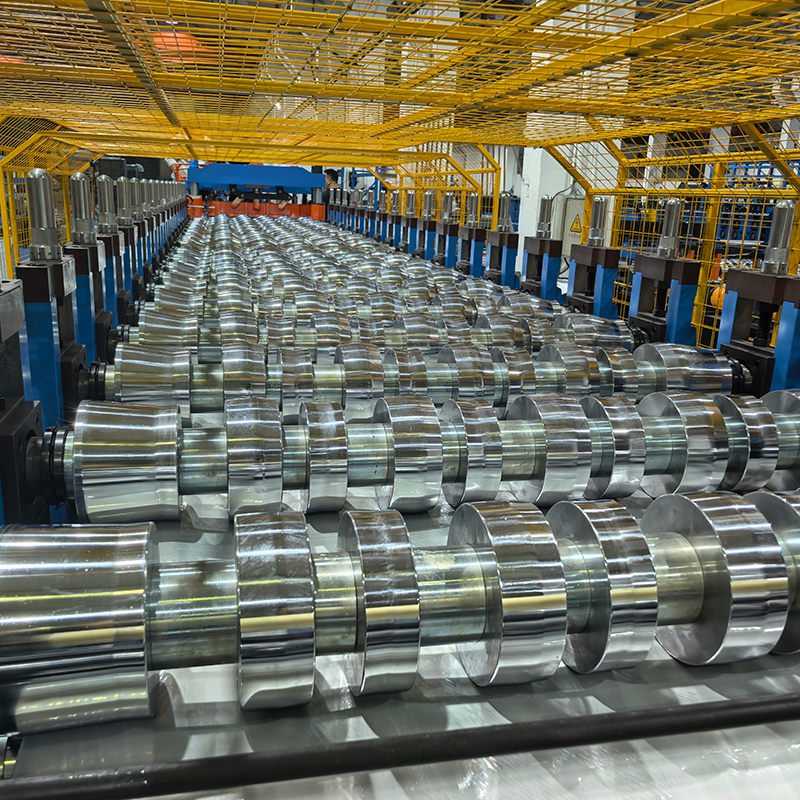
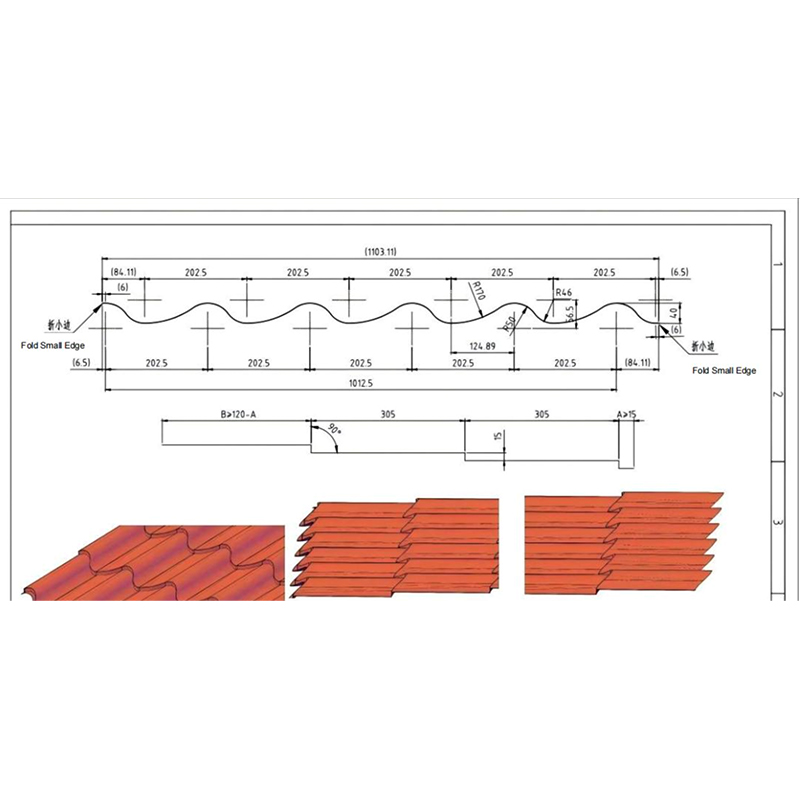
Utiliza un proceso de conformado de rodillos de precisión de 19 estaciones. La lámina metálica se somete a un doblado en frío progresivo en múltiples etapas para formar gradualmente las corrugaciones curvas y las texturas de "unión de bambú" características de las baldosas vidriadas tradicionales. Unidad de formación: compuesta por carcasas de cojinetes, juegos de rodillos y ejes de formación.
Marcas de rodamientos: utiliza solo rodamientos HRB, ZWZ y LYC originales; garantiza un funcionamiento suave y una larga vida útil.
Material del rodillo: acero 45#, cromado y pulido; espesor del cromado aprox. 0,03 mm; dureza HRC 53–54.
Mecanizado de rodillos: mecanizado CNC para garantizar un control preciso del descentramiento circular y radial.
Material del eje: acero 40Cr con tratamiento templado y revenido (HB 220–260); diámetro del eje Φ80 mm.
Espaciadores: Mecanizados a partir de tubos de paredes gruesas (mín. 5 mm) para minimizar el descentramiento del eje y garantizar tolerancias geométricas; mayor área de superficie de contacto con los rodillos; ajuste de espacio libre entre el orificio interior y el eje.
Proceso de doblado de bordes pequeños: incluye un paso específico de doblado de bordes pequeños para evitar eficazmente el abultamiento en los bordes del panel terminado, lo que garantiza una superficie plana y estéticamente agradable.
Velocidad de rodillo sincronizada: la velocidad de rotación uniforme entre los rodillos de formación evita el estiramiento o la compresión durante el proceso de formación, mejorando significativamente la calidad de las baldosas vidriadas de acero revestidas de color de estilo antiguo. La superficie del panel resultante es plana, libre de arrugas y sin rayones de pintura.
(7) Perforación y corte integrados: proceso de conformado en una sola etapa.
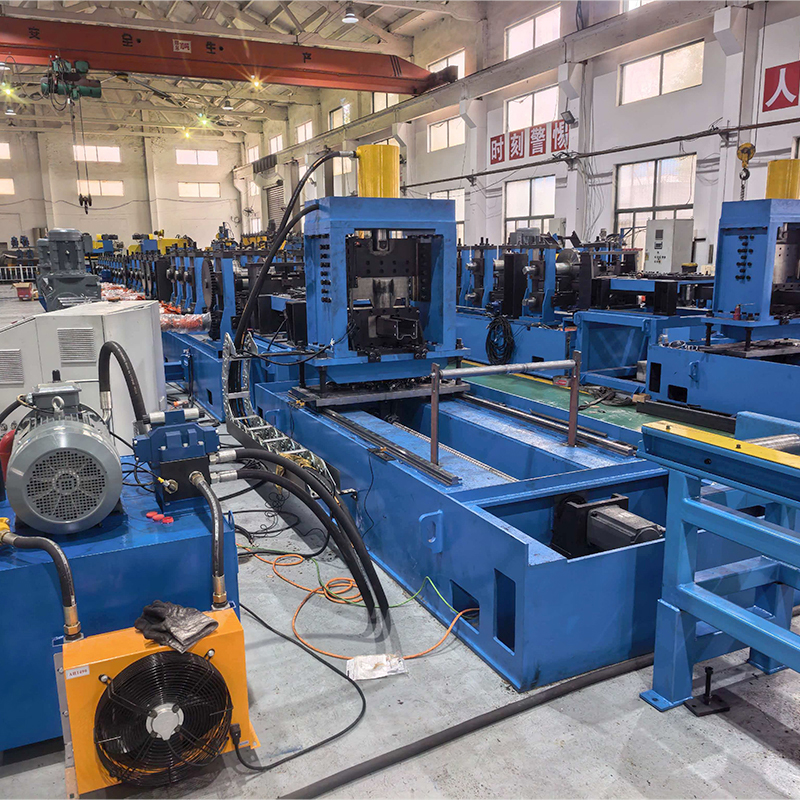
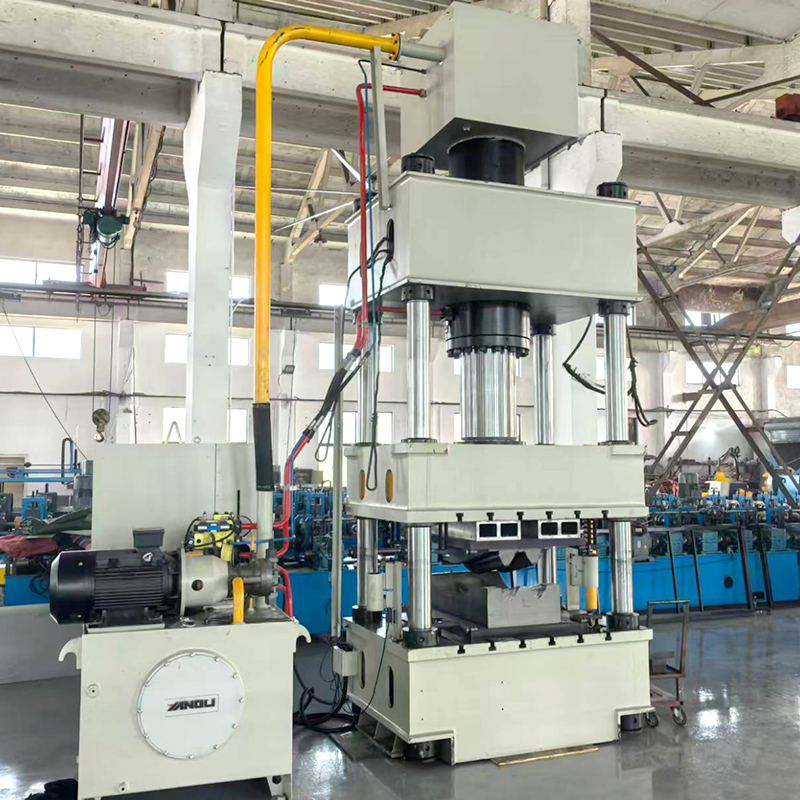
El equipo integra la unidad de punzonado/formado con la unidad de corte. La sección de punzonado utiliza un cilindro hidráulico para accionar la matriz verticalmente, presionando la lámina laminada en corrugaciones de baldosas espaciadas uniformemente; la sección de corte utiliza un cilindro hidráulico para accionar la cuchilla para un corte de longitud fija. El perfilado, el punzonado/formado y el corte de longitud fija se ejecutan sin problemas en una máquina única y multiproceso.
Motor de la máquina formadora: 7 kW (servomotor Siemens) para una potencia precisa y controlable. Caja de cambios: marca Guomao, garantizando una calidad fiable. Velocidad de línea: 0–5 m/min; velocidad de formación: 15–25 m/min. Precisión de longitud: ±1,5 mm; garantiza dimensiones uniformes del producto y una calidad constante.
(8) Producción de alta eficiencia y capacidad líder en la industria
La línea de producción integrada automatiza todo el proceso, incluido el desenrollado, la laminación de la película, el conformado, el punzonado y el corte. La operación totalmente automatizada requiere un solo operador, lo que ofrece una eficiencia varias veces mayor que los métodos de producción tradicionales.
(9) Control de PLC totalmente automatizado y producción inteligente
Con control PLC completo y HMI con pantalla táctil, el sistema permite la gestión digital de todo el proceso. Un variador de frecuencia (VFD) opera el motor principal, mientras que el sistema también controla el motor de la estación hidráulica y las válvulas solenoides. Los operadores pueden configurar parámetros —como la velocidad de producción, la longitud de corte y la cantidad de salida— a través de la interfaz con un solo toque. Se pueden preprogramar múltiples tareas de producción para una operación automatizada continua. El sistema incluye capacidades de monitoreo en tiempo real y alerta temprana de fallas, activando alarmas automáticamente y mostrando la causa de cualquier mal funcionamiento. Los operadores pueden volverse completamente competentes después de solo 1–2 días de capacitación.
III. Parámetros técnicos
Parámetro del artículo
Materiales aplicables Chapa de acero recubierta de color, chapa galvanizada, etc.
Espesor del material 0,45–0,55 mm
Ancho de la materia prima Aprox. 1220 mm (sujeto al ancho real del material de prueba)
Conjunto de bastidor Unidad guía + bastidor; bastidor principal fabricado con viga H 400×200; placa de acero de 25 mm soldada a la superficie de montaje; mecanizado en centro de mecanizado de pórtico
Estante guía de entrada Rodillos guía laterales izquierdo/derecho; ajuste manual de tornillos; ajustable independientemente
Estructura de máquina formadora Estructura estilo arco fundido (modelo Arco 110, 19 pares)
Sistema de transmisión Transmisión por caja de cambios (Modelo 140, 18 unidades, marca Ningbo Maxter); conexión por cadena + carcasa protectora
Número de estaciones formadoras 19 estaciones
Marca de rodamiento Genuine HRB / ZWZ / LYC
Material del rodillo: acero 45#, cromado y pulido; espesor del cromo 0,03 mm (HRC 53–54)
Método de mecanizado de rodillos mediante torneado CNC; garantiza el control del descentramiento circular y radial
Material del eje 40Cr, templado y revenido (HB 220–260)
Diámetro del eje Φ80 mm
Manguitos espaciadores Mecanizados a partir de tubos de paredes gruesas (espesor de pared mínimo de 5 mm) para garantizar tolerancias geométricas
Potencia del motor de la máquina formadora 7 kW (servomotor Siemens)
Máquina formadora reductora marca Guomao
Velocidad de la línea de la máquina formadora 0–5 m/min
Velocidad de formación 15–25 m/min
Unidad de laminación de película Diámetro del rodillo de caucho aprox. 90 mm; ubicado en la primera estación; rodillos pasivos superiores/inferiores; ajuste de tornillos
Proceso de plegado de bordes pequeños Incluye plegado de bordes pequeños para evitar abultamientos en los bordes del panel terminado
Precisión de corte a longitud ±1,5 mm
Sistema de control Control PLC totalmente automático
Operadores 1 persona
IV. Proceso de producción
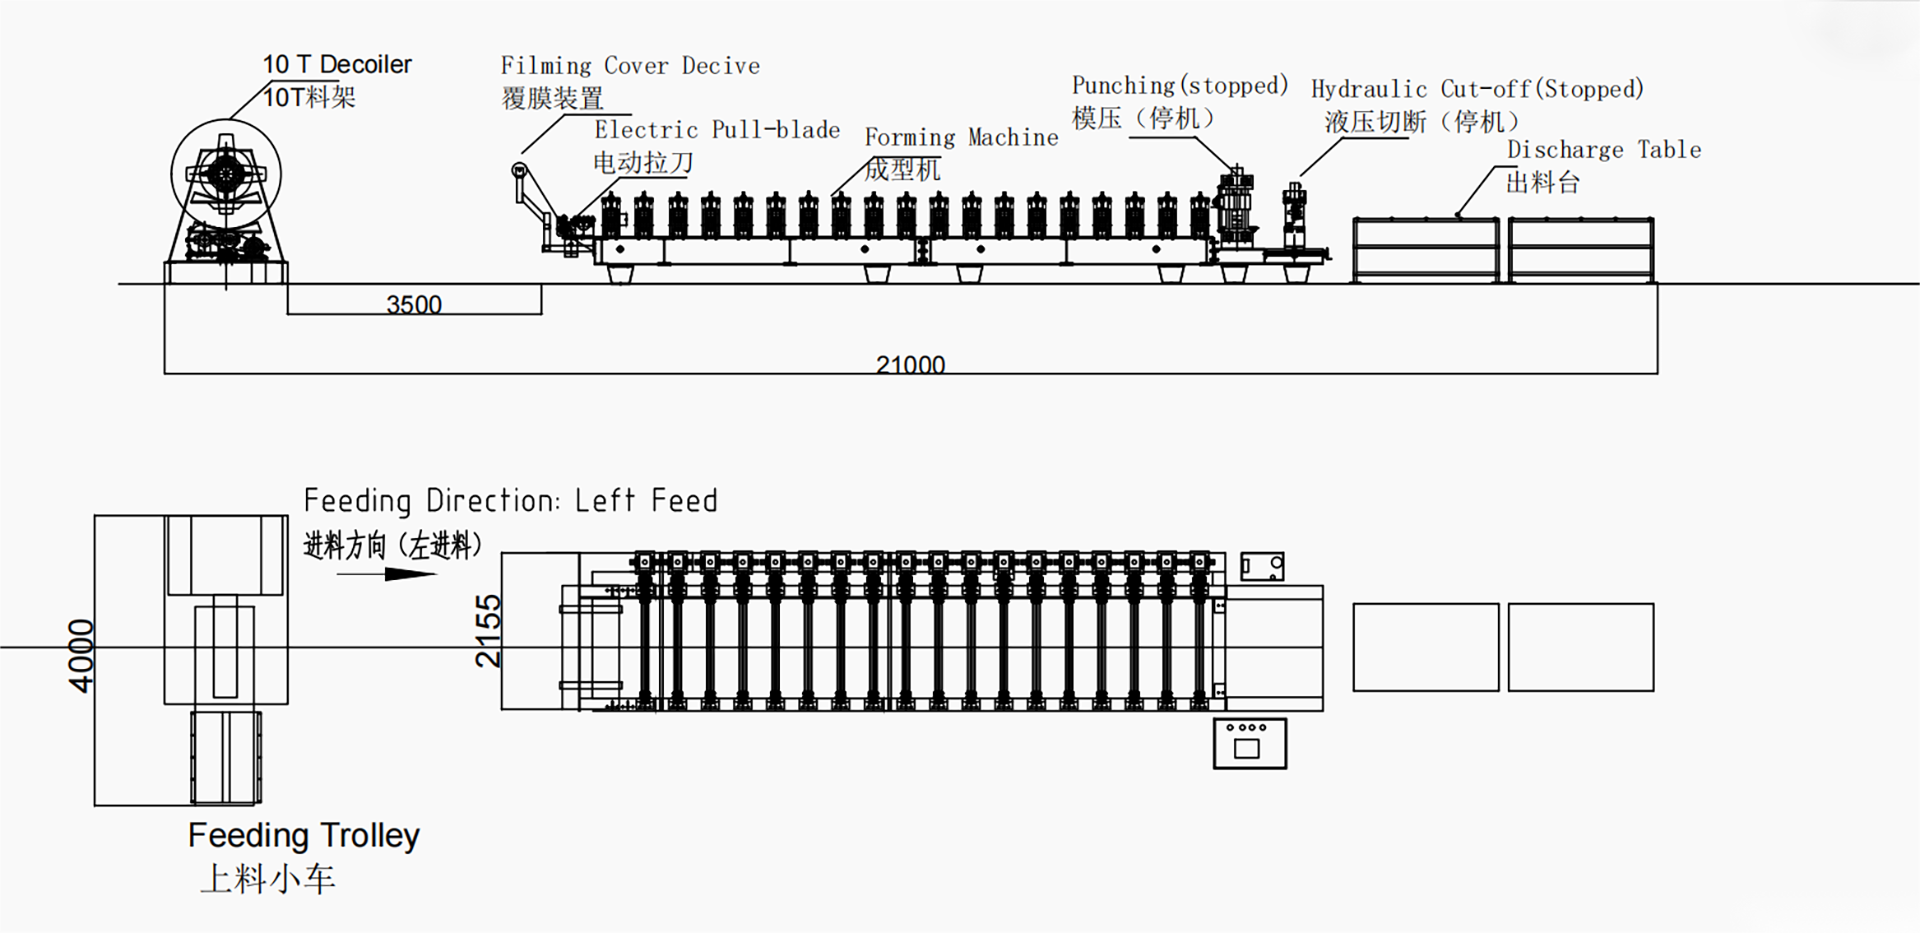
Desenrollado automático → Alimentación guiada → Aplicación de película protectora → Precortadora eléctrica → Formado de rollos (19 estaciones) → Formado a presión → Corte → Descarga
Descripción de los pasos del proceso
Desenrollado automático El desenrollador hidráulico o tipo paraguas soporta la bobina metálica y garantiza una alimentación estable del material.
Alimentación guiada Los rodillos guía izquierdo y derecho garantizan una alineación precisa; ajustes manuales independientes de los tornillos para ambos lados.
Aplicación de película protectora Los rodillos de goma aplican la película protectora suavemente sobre la lámina de acero para evitar rayones en la superficie.
Precortadora eléctrica Realiza un precorte preciso para garantizar la precisión en las etapas posteriores de conformado por prensa y corte final.
Formado de rollos Formado de rollos de precisión de 19 estaciones utilizando rodillos de acero cromado de 45#; forma gradualmente las corrugaciones curvas y las texturas similares al bambú características de las baldosas vidriadas de estilo antiguo; incluye un pequeño proceso de plegado de bordes para evitar abultamientos en los bordes de las láminas.
El cilindro hidráulico de formación de prensa impulsa la matriz hacia arriba y hacia abajo para presionar corrugaciones de baldosas espaciadas uniformemente.
Corte Corte de longitud fija con una precisión de ±1,5 mm.
Descarga Salida del producto terminado y descarga ordenada.
V. Áreas de aplicación
Las baldosas vidriadas metálicas de estilo antiguo producidas mediante este equipo de perfilado se utilizan ampliamente en los siguientes sectores:
Proyectos de arquitectura de estilo antiguo y turismo cultural: Pasarelas cubiertas, pabellones, techos en distritos históricos, arquitectura de estilo Huizhou, atracciones turísticas, estructuras de jardines y otros edificios de estilo antiguo.
Villas y residencias de alta gama: Villas rurales de construcción privada y techos de villas de hotel—con perfiles elegantemente curvados que replican auténticamente la apariencia de las tradicionales tejas vidriadas de arcilla.
Proyectos de renovación de techos urbanos "planos a inclinados": Conversiones de techos en renovación urbana —estas tejas metálicas livianas pero de alta resistencia son ideales para edificios con techos inclinados que utilizan estructuras de acero, concreto o madera de calibre liviano.
Edificios públicos y comerciales: Salas de exposiciones, complejos turísticos, hoteles, escuelas, hospitales, centros comerciales, centros de convenciones y recintos deportivos.
Edificios industriales y agrícolas: fábricas tipo jardín, complejos agrícolas con estructura de acero y talleres industriales.
Edificios religiosos e históricos/culturales: templos, santuarios taoístas y otras estructuras religiosas—donde la estética rústica y elegante se combina perfectamente con la atmósfera de la arquitectura religiosa.
VI. Perspectivas del mercado
Impulsado por el continuo desarrollo de la industria mundial de la decoración arquitectónica, el mercado de azulejos vidriados de estilo antiguo está experimentando un crecimiento constante.
Turismo cultural y arquitectura de estilo antiguo en auge: La industria del turismo cultural ha florecido en los últimos años, lo que ha provocado un aumento de proyectos como la restauración de edificios antiguos, la creación de distritos de estilo antiguo y el desarrollo de ciudades de turismo cultural. Las baldosas metálicas de estilo antiguo —caracterizadas por su peso ligero (aproximadamente una décima parte del peso de las baldosas de arcilla tradicionales), alta resistencia, excelente impermeabilización y facilidad de instalación— están reemplazando cada vez más a las baldosas vidriadas de arcilla tradicionales y a las baldosas de resina.
Proyectos de renovación urbana y conversión de techos planos a inclinados: a medida que avanzan la renovación urbana y la renovación de comunidades residenciales más antiguas, existe una demanda creciente de tejas metálicas de estilo antiguo livianas, estéticamente agradables y resistentes a la intemperie para proyectos de conversión de techos planos a inclinados.
Construcción en "hermoso campo": Las nuevas iniciativas de desarrollo rural han creado una fuerte demanda de materiales para techos de estilo antiguo; la teja vidriada de estilo antiguo "modelo 828", en particular, se usa ampliamente para techos en casas rurales de construcción propia.
Crecimiento en el mercado de equipos de conformado de rollos: las ventas globales en el mercado de máquinas formadoras de rollos de chapa metálica alcanzaron los $576 millones en 2025 y se proyecta que alcancen los $760 millones para 2032. El tamaño del mercado de máquinas formadoras de baldosas creció aproximadamente un 8% interanual en 2025, y las máquinas formadoras de rollos continuos y de alta velocidad surgieron como la opción principal.
Actualizaciones tecnológicas y tendencias inteligentes: los equipos están evolucionando hacia una mayor inteligencia. Los módulos de control inteligentes permiten la gestión remota y el diagnóstico en línea las 24 horas. La penetración en el mercado de equipos de producción de baldosas vidriadas de estilo antiguo inteligentes y totalmente automatizados continúa aumentando.
VII. Servicio y soporte
Diseño de soluciones: selección personalizada de equipos y diseño de líneas de producción según los dibujos de productos del cliente, los requisitos de capacidad y los mercados objetivo.
Fabricación personalizada: soporte para personalización no estándar —incluidas formas de perfiles, sistemas de laminación opcionales y bastidores de recolección de materiales— con control total sobre todo el proceso, desde el diseño del rollo hasta la fabricación de la máquina.
Instalación y puesta en servicio: instalación, puesta en servicio y capacitación del operador en el sitio proporcionada por ingenieros para garantizar un rápido inicio de la producción.
Soporte posventa: consulta técnica a largo plazo y suministro de repuestos; Los ingenieros poseen visas válidas y están disponibles para servicio in situ en todo el mundo.
Optimización continua: servicios de modificación de equipos y actualización de capacidad disponibles para adaptarse a las cambiantes necesidades de producción.
VIII. Por qué elegirnos
Casi 20 años de experiencia en fabricación: tecnología madura, procesos refinados y calidad confiable.
Capacidad multiperfil: una máquina maneja múltiples perfiles (por ejemplo, series 800, 828, 840, 860, 1050), lo que elimina la necesidad de inversiones repetidas.
Soportes y transmisión de caja de cambios de hierro fundido: cuenta con 19 soportes de hierro fundido y 18 cajas de cambios, lo que garantiza alta rigidez, precisión y durabilidad.
Marco de alta resistencia: construido con vigas en H de 400×200 y placa de acero de 25 mm; mecanizado con precisión en centros de mecanizado de pórtico.
Aplicación de película protectora: El dispositivo de laminación con rodillo de caucho previene eficazmente los rayones superficiales, preservando el brillo y la integridad del color del acabado.
Fabricación de alta precisión: los rodillos mecanizados por CNC garantizan un descentramiento radial y circular mínimo.
Proceso de plegado de bordes: incluye un paso de plegado de bordes para evitar abultamientos en los bordes del panel, lo que da como resultado un acabado plano y estéticamente agradable.
Alta velocidad y eficiencia: se forman velocidades de 15–25 m/min; toda la línea puede ser operada por una sola persona.
Control inteligente: sistema PLC totalmente automatizado, servomotores Siemens e interfaz de pantalla táctil.
Fabricante directo: Sin intermediarios; excelente relación costo-rendimiento.
Red de servicios global: los ingenieros poseen todas las visas necesarias y tiempos de respuesta rápidos.
 Inglés