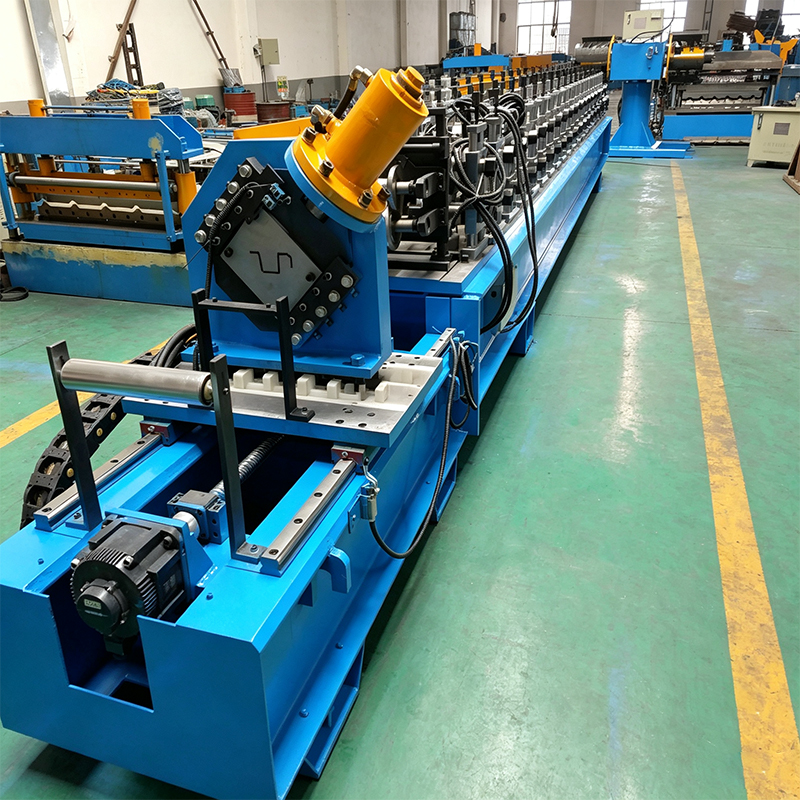
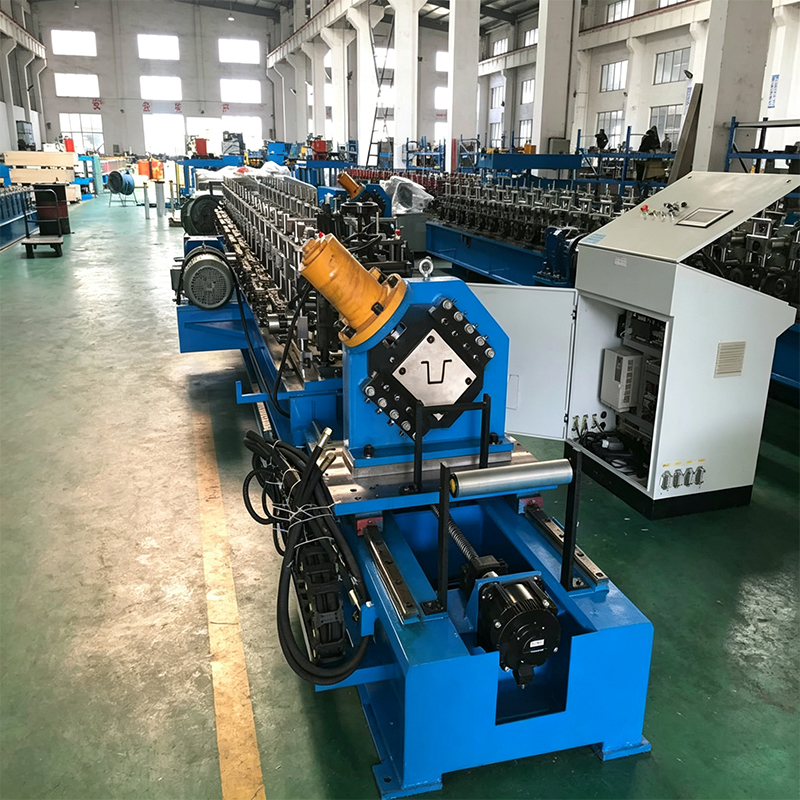
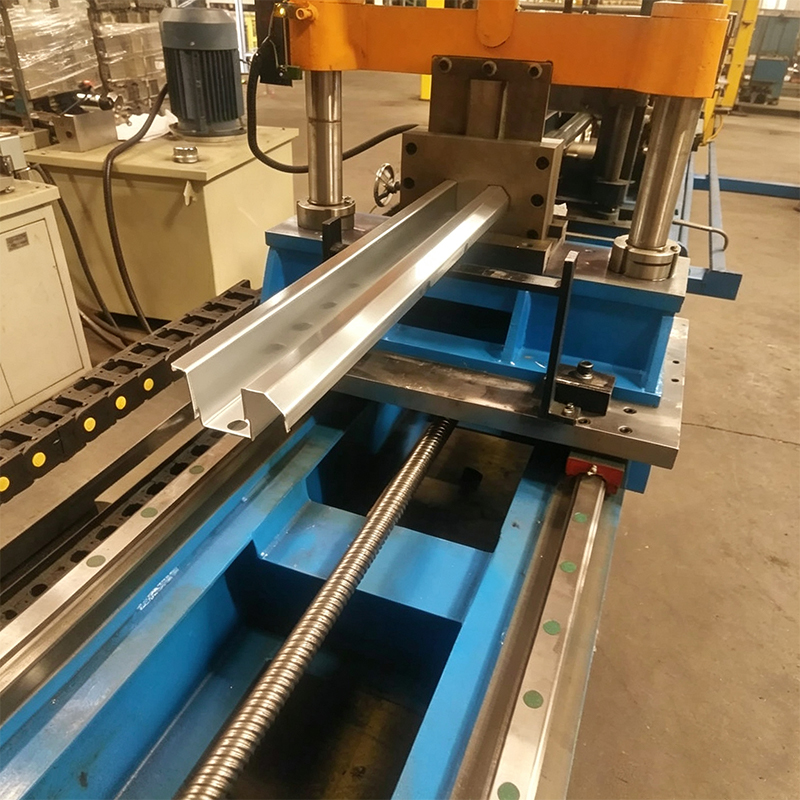
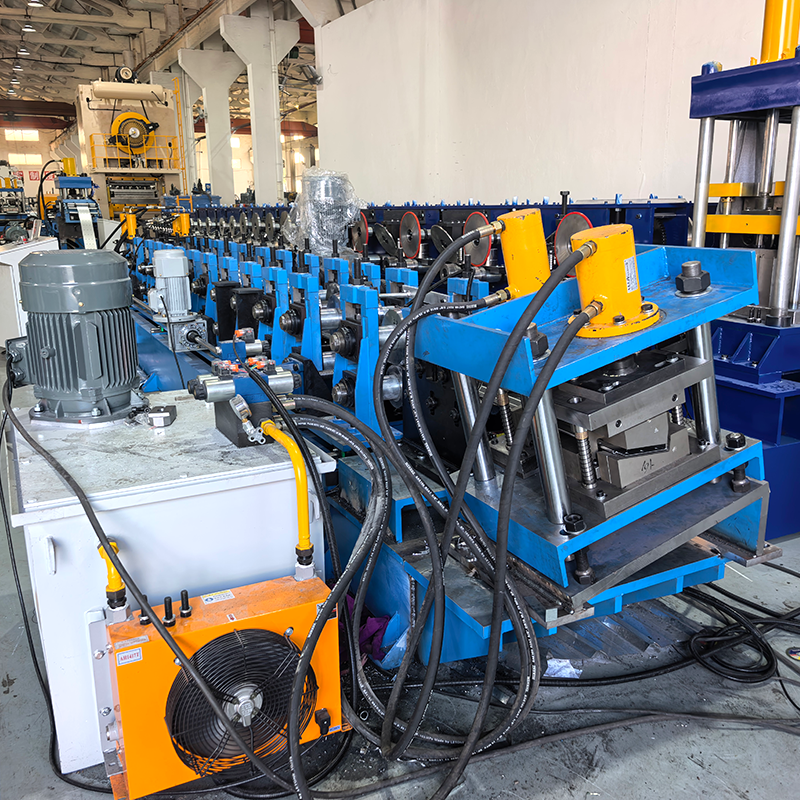
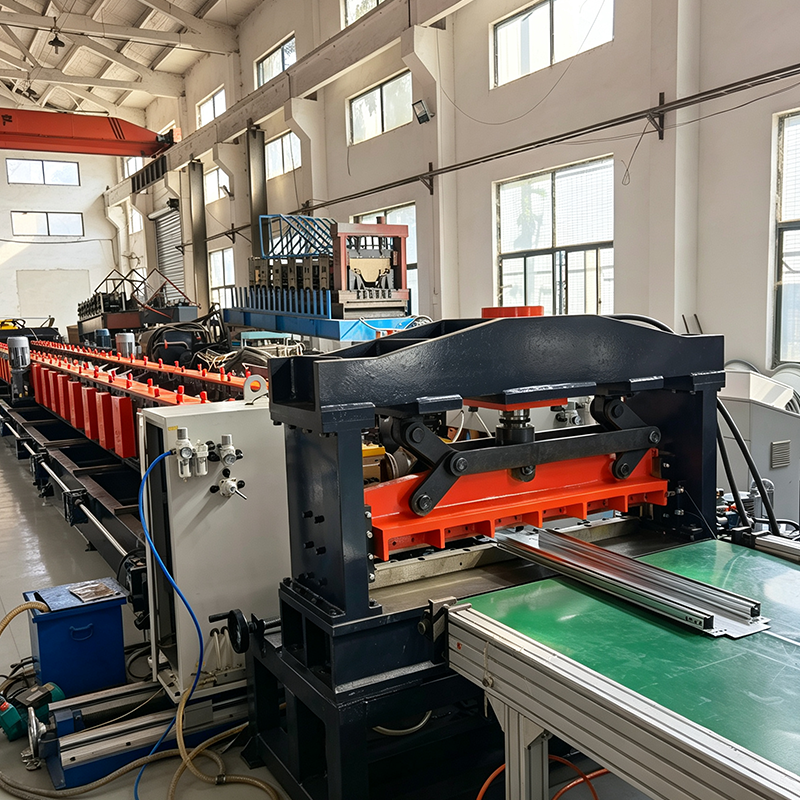
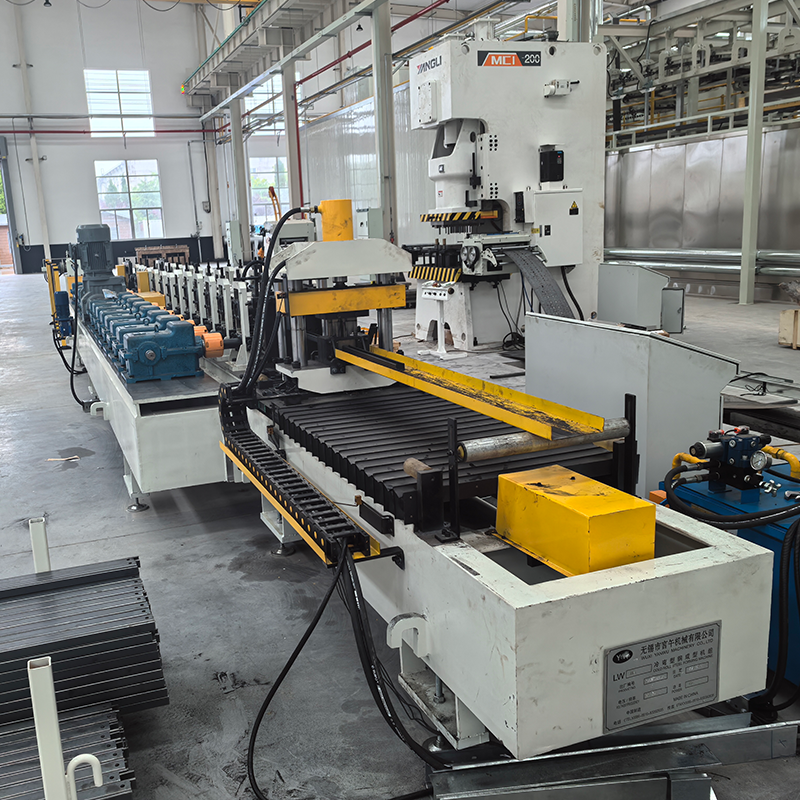
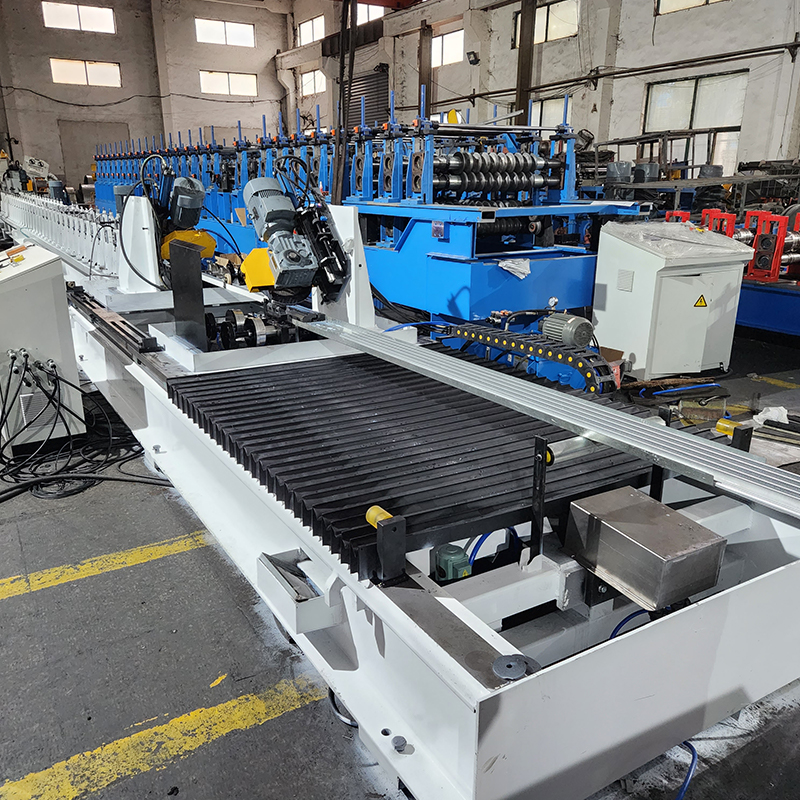
Descripción general del equipo
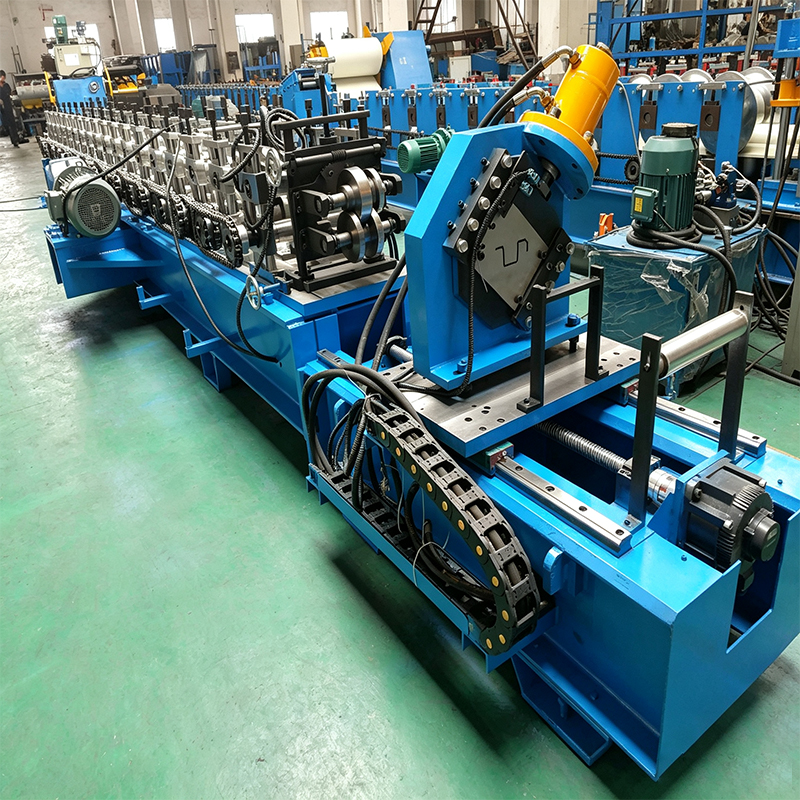
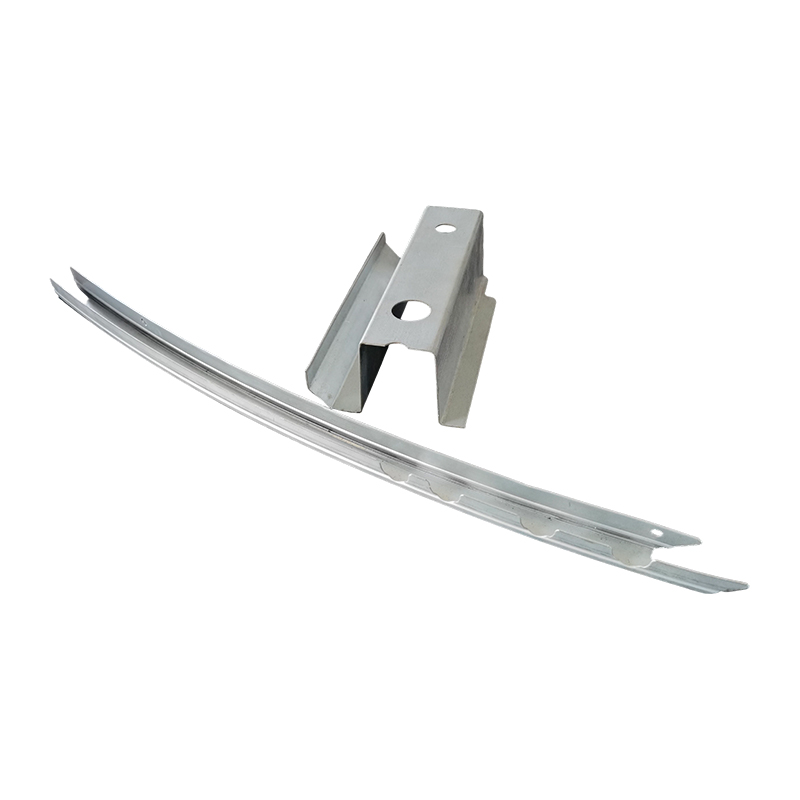
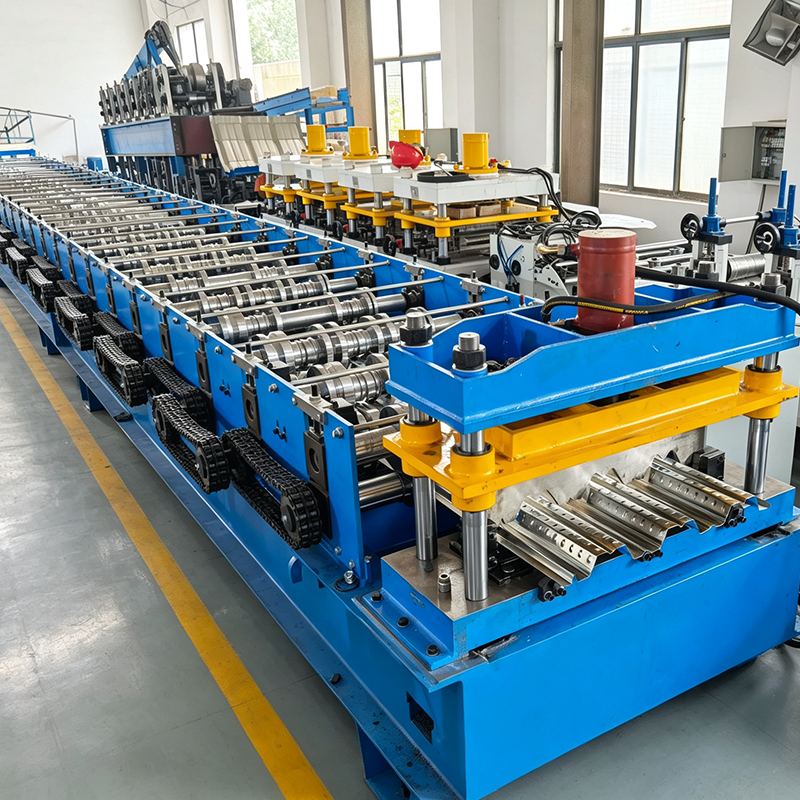
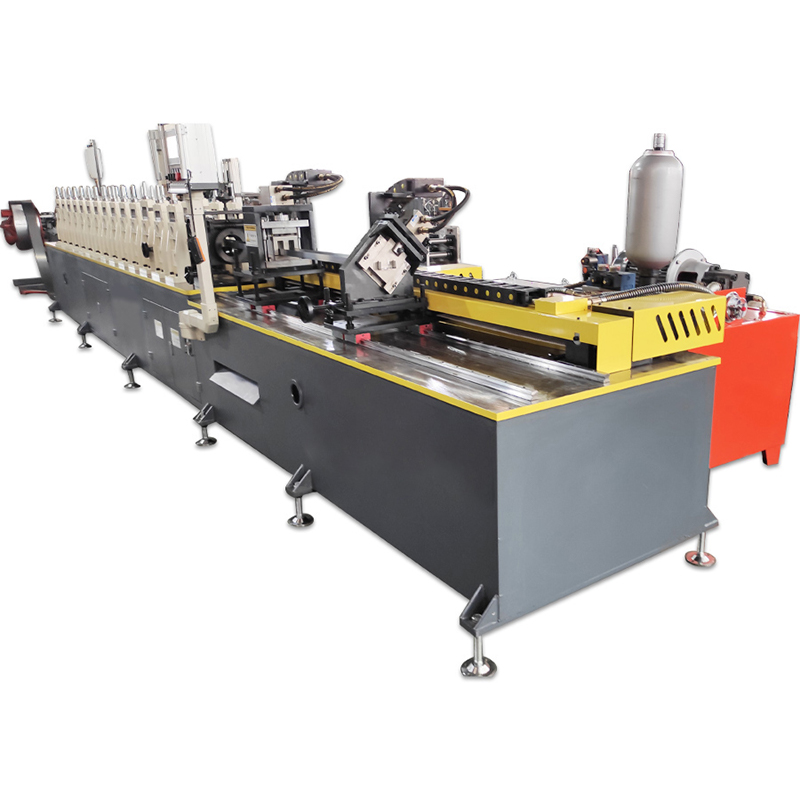
La máquina perfiladora de perfiles automotrices es una línea de producción modular especializada en conformado por doblado en frío dedicada a producir diversos perfiles conformados en frío para carrocerías y estructuras automotrices. El acero conformado en frío se utiliza ampliamente en la industria de fabricación de automóviles; en muchos modelos de vehículos, las piezas estampadas tradicionales han sido reemplazadas por componentes de acero conformados en frío. En las estructuras portantes de camiones, automóviles y autobuses, el acero conformado en frío se utiliza como marcos, vigas, vigas longitudinales y transversales, marcos de carrocería, chasis y paredes laterales; en las estructuras de revestimiento interior, se utiliza como rieles guía para marcos de ventanas laterales y componentes de asientos.
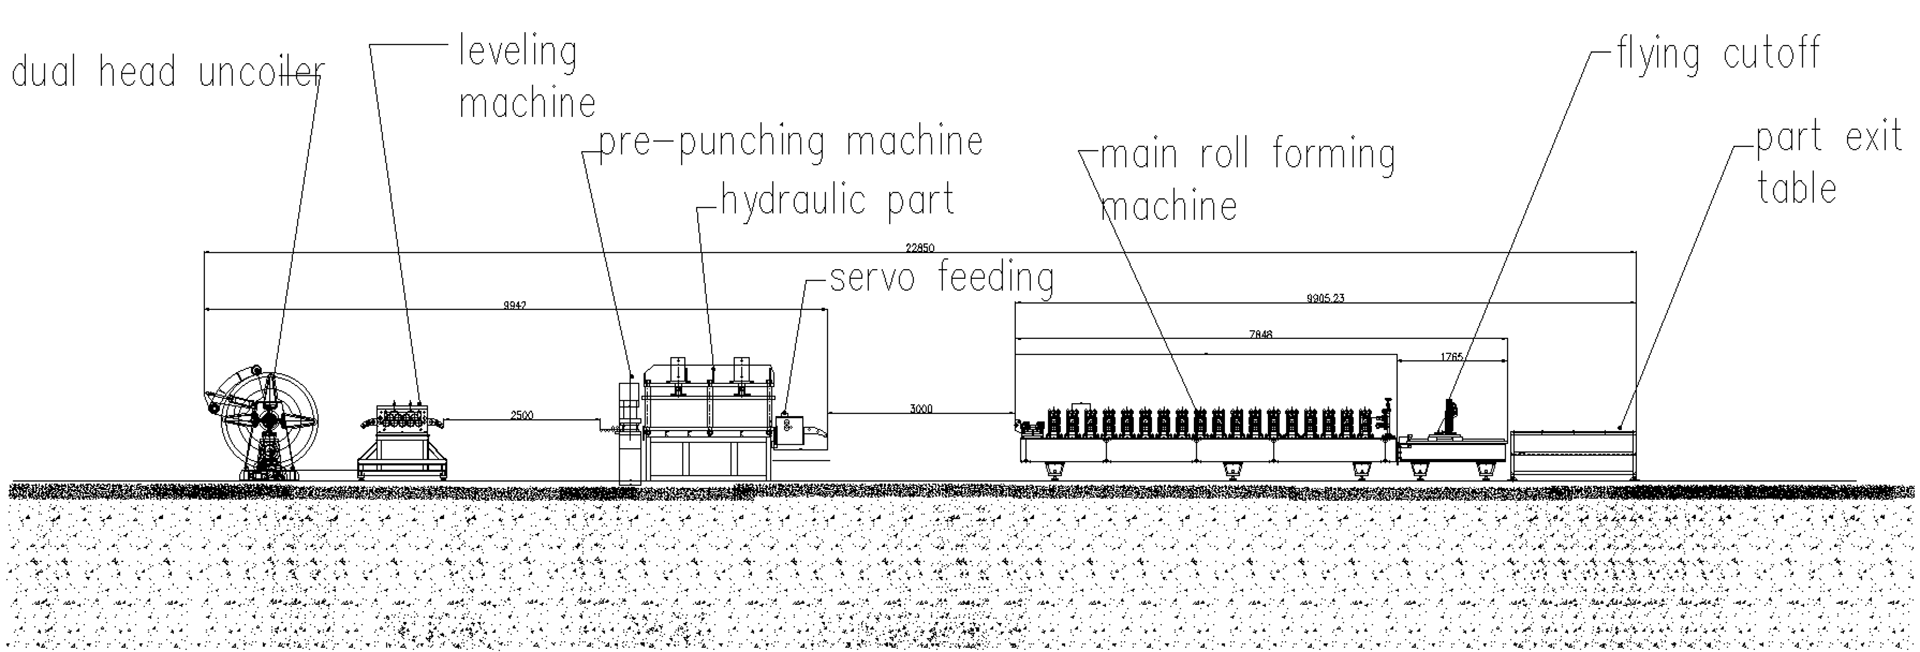
Este equipo utiliza un proceso continuo de perfilado por flexión en frío sobre bobinas metálicas, combinado con tecnología de corte por servoperforación y servoseguimiento en línea, para completar todo el proceso —desenrollado y nivelación, alimentación por servo y punzonado hidráulico, alimentación de guía, perfilado, corte por servoseguimiento y descarga— en una operación continua, produciendo directamente perfiles automotrices terminados.
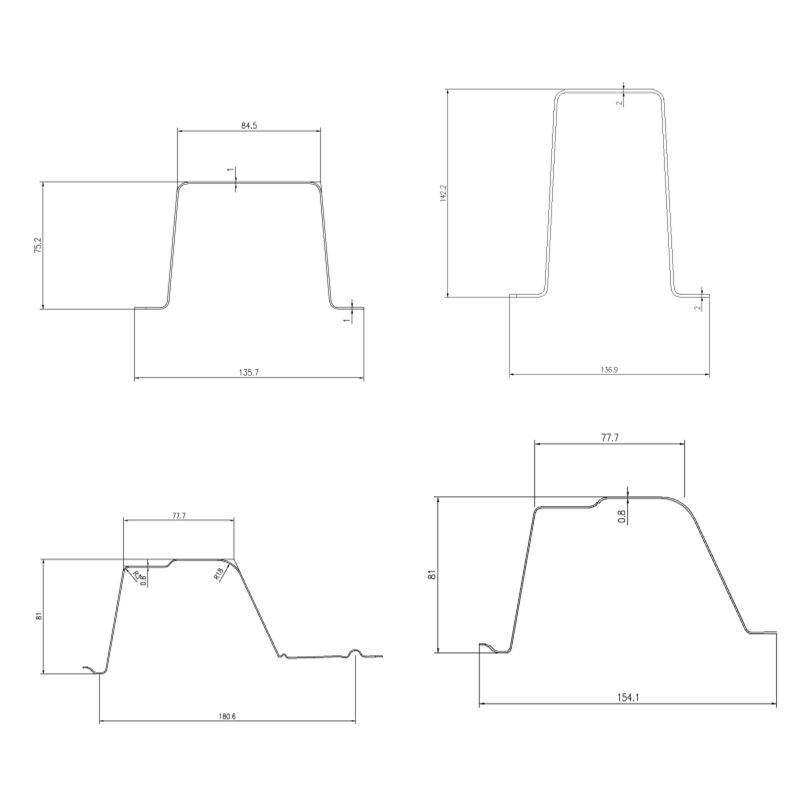
Toda la línea adopta control PLC totalmente automático y operación de interfaz hombre-máquina con pantalla táctil, lo que permite una operación continua totalmente automatizada desde el desenrollado hasta la salida del producto terminado. El equipo adopta una estructura de transmisión estilo arco de hierro fundido 110 con una caja de cambios Z180, lo que garantiza alta rigidez, precisión y larga vida útil. Integra cuatro conjuntos de módulos de elevación y conformado, capaces de producir perfiles automotrices en cuatro secciones transversales y doce especificaciones, abarcando diversos materiales como chapas de acero laminadas en caliente, laminadas en frío y galvanizadas, con un límite elástico ≤590MPa (diseñado para alta resistencia). El equipo puede procesar varios espesores, incluidos 0,8 mm, 1 mm y 2 mm. Toda la línea requiere sólo 1 o 2 operadores, lo que la convierte en un equipo fundamental para que los fabricantes de piezas de automóviles logren una producción variada, flexible e inteligente.
Este equipo se ha aplicado con éxito en el mercado mexicano de perfiles automotrices, brindando a los fabricantes locales de piezas automotrices soluciones de conformado de perfiles de alta calidad. México es el sexto mayor productor de automóviles del mundo, con aproximadamente el 90% de sus automóviles exportados al extranjero, de los cuales alrededor del 80% se venden a Estados Unidos. Los equipos de conformado por flexión en frío tienen una amplia demanda en el mercado de la industria automotriz mexicana. El mercado mexicano de láminas de acero estructural para automóviles está experimentando un crecimiento constante debido al fuerte sector manufacturero automotriz del país.
Principales ventajas y puntos de venta
(1) Cuatro conjuntos de módulos de formación de elevación, una máquina cubre cuatro secciones cruzadas y 12 especificaciones
Esta es la principal ventaja que distingue a este equipo de las líneas de producción convencionales de especificación única.
Los equipos tradicionales de perfil automotriz se personalizan principalmente para secciones transversales individuales. Cambiar perfiles requiere desmontar rodillos y realizar ajustes repetidos, lo que requiere mucho tiempo y es costoso. Este equipo adopta una estructura de módulo formador de elevación de cuatro conjuntos, correspondiendo cada módulo a un perfil de sección transversal diferente. Puede producir simultáneamente cuatro secciones transversales diferentes y 12 especificaciones diferentes de productos de perfiles automotrices. El número de pasadas de formación para cada módulo de formación es el siguiente:
Mecanismo de conformado 1: 18 pasadas de conformado (módulo diseñado para 20 pasadas), produciendo perfiles de 1 mm de espesor
Mecanismo de formación 2: 20 pasadas de formación, produciendo perfiles de 2 mm de espesor
Mecanismo de formación 3: 20 pasadas de formación, produciendo perfiles de 0,8 mm de espesor
Mecanismo de formación 4: 20 pasadas de formación, produciendo perfiles de 0,8 mm de espesor
Al producir diferentes especificaciones, cambiar el módulo de formación rápidamente mediante elevación puede completar el cambio. La utilización del equipo mejora enormemente y el tiempo de respuesta para pedidos personalizados de lotes pequeños se acorta significativamente.
(2) 110 Marco tipo arco de hierro fundido + transmisión por caja de cambios Z180: alta rigidez, alta precisión y larga vida útil
La máquina formadora adopta una estructura de accionamiento de caja de cambios Z180 con bastidor tipo arco de hierro fundido 110 +, que es la principal ventaja que distingue a este equipo de los equipos convencionales de transmisión por cadena o por panel de pared.
La transmisión por caja de cambios tiene ventajas significativas sobre la transmisión por cadena, incluida una transmisión más suave, menos ruido, mayor precisión y una vida útil más larga. El marco tipo arco de hierro fundido 110 está templado, lo que da como resultado una alta rigidez y buena resistencia a la deformación. Se puede mecanizar con acero de alta resistencia de hasta 2 mm de espesor, lo que garantiza un funcionamiento estable bajo alta presión durante períodos prolongados.
(3) Módulo de elevación + Acoplamiento de una sola línea + Horquilla neumática: Separación de un botón para cambio rápido
El equipo utiliza un acoplamiento de una sola línea para conectar la caja de cambios y el módulo de formación, y está equipado con un dispositivo de horquilla neumática.
Separación con un solo clic: Pulse el botón y la horquilla neumática accionará el acoplamiento de una sola pieza para separar automáticamente, separando el módulo de formación de la caja de cambios.
Levantamiento rápido: El módulo de formación separado se puede reemplazar rápidamente utilizando un equipo de elevación.
No es necesario desmontar la caja de cambios: el desmontaje de la caja de cambios no está incluido en el cambio, lo que reduce significativamente el tiempo de cambio.
Posicionamiento preciso: el acoplamiento de una sola pieza garantiza una alineación precisa después de la reconexión, eliminando la necesidad de ajustes repetidos.
En comparación con los métodos de cambio tradicionales (que requieren la extracción de decenas de tornillos y la recalibración de cada pasada), este equipo reduce el tiempo de cambio de varias horas a menos de 30 minutos. Sólo es necesario cambiar el mecanismo de formación al producir diferentes especificaciones, adaptándose a las necesidades de conmutación rápida de 4 secciones transversales y 12 especificaciones.
(4) Sistema de rodillos de alta precisión, calidad superior
El equipo emplea una precisión de fabricación extremadamente alta en su sistema de rodillos:
Material del eje: templado 40Cr (HB220-260), excelentes propiedades mecánicas integrales
Diámetro del eje: eje formado de gran diámetro de Φ80 mm, fuerte capacidad de carga, excelente resistencia a la torsión
Método de mecanizado de rodillos: mecanizado CNC seguido de rectificado de ultraprecisión del diámetro exterior para garantizar la precisión dimensional y el acabado superficial
Marca del rodamiento: Harbin Bearing (HRB), funcionamiento suave, larga vida útil
Material del rollo: D2 chino (Cr12Mo1V1), templado (HRC58-62)
Método de mecanizado de rodillos: mecanizado CNC para garantizar circularidad y descentramiento radial
Espaciador: Para reducir el descentramiento de cada rodillo, el espaciador se mecaniza a partir de un tubo de paredes gruesas con un espesor de pared de 7,5 mm, asegurando tolerancias dimensionales, aumentando su superficie de contacto con el rodillo y asegurando un ajuste adecuado entre el orificio interior y el rodillo.
(5) Cabezal alisador turco (estándar por módulo), no requiere ajuste
Cada módulo de conformado está equipado con un cabezal enderezador turco, lo que elimina la necesidad de reajuste al producir diferentes especificaciones. El cabezal enderezador turco endereza el perfil automotriz formado en línea, eliminando efectivamente la flexión longitudinal y la deformación torsional generadas durante el proceso de conformado. Cada módulo tiene un cabezal de enderezamiento configurado de forma independiente, lo que permite el uso directo después de cambiar los módulos sin ajustes repetidos en los parámetros de enderezamiento, acortando aún más el tiempo de cambio y garantizando la rectitud del perfil.
(6) Capacidad de formación de acero de alta resistencia, resistencia al rendimiento ≤590 MPa
El equipo está diseñado para alta resistencia, con un límite elástico laminar < 590 MPa, lo que permite el procesamiento de perfiles automotrices de acero de alta resistencia. Con el avance de las tendencias de aligeramiento automotriz, la aplicación de acero avanzado de alta resistencia en componentes estructurales automotrices se está generalizando cada vez más. Las máquinas formadoras de perfiles de acero de alta resistencia dobladas en frío deben poseer suficiente rigidez y mayor precisión para reducir la recuperación elástica y garantizar la precisión del producto. Este equipo está diseñado específicamente para satisfacer esta necesidad, permitiendo el procesamiento estable de perfiles automotrices de acero de alta resistencia y cumpliendo con los requisitos de producción del aligeramiento automotriz.
(7) Servoalimentación y punzonado hidráulico, preciso y eficiente
El equipo está equipado con un sistema de servoalimentación y un sistema de punzonado hidráulico. El servosistema posiciona y alimenta el material con precisión, garantizando un punzonado preciso. El sistema de punzonado perfora con precisión varios tipos de orificios, incluidos orificios de montaje, orificios de conexión y orificios de posicionamiento, antes del perfilado.
Alta precisión de punzonado: el posicionamiento servo garantiza una desviación mínima de la posición del orificio.
Punzonado y conformado sincronizados: sin tiempo adicional del ciclo de producción.
Alto aprovechamiento de materiales: el punzonado preciso reduce el desperdicio.
(8) Corte de servo seguimiento: Corte preciso sin detener la máquina.
Equipado con un sistema de corte de seguimiento servo, el sistema rastrea automáticamente la velocidad de movimiento y completa sincrónicamente el corte a la longitud especificada mientras el perfil funciona continuamente. No se requiere desaceleración ni parada de la máquina, lo que elimina por completo el tiempo de inactividad y mejora significativamente la utilización del equipo. La velocidad de la línea de formación se puede ajustar infinitamente de 0 a 20 m/min, satisfaciendo diversas necesidades de producción para diferentes espesores y materiales.
(9) Control PLC totalmente automático, producción inteligente
El control PLC totalmente automático con una interfaz hombre-máquina con pantalla táctil permite una gestión digital de proceso completo.
Los operadores pueden establecer parámetros como la velocidad de producción, la longitud de corte y la cantidad de producción con un solo clic a través de la interfaz.
Se pueden configurar varios conjuntos de tareas de datos de piezas a la vez para la producción automatizada.
Equipado con un sistema de monitorización y alerta temprana en tiempo real, alarma y muestra automáticamente la causa de la avería en situaciones anormales.
Los nuevos operadores pueden trabajar de forma independiente después de 1 o 2 días de formación.
(10) Robusto y duradero, estable y confiable
La bancada de la máquina está hecha de placas de acero soldadas y se somete a un tratamiento de templado para eliminar la tensión interna y evitar la deformación de la máquina.
El marco de formación es una estructura de arco de hierro fundido de 110 mm que ofrece alta resistencia y una larga vida útil.
Los rodillos templados D2 (Cr12Mo1V1) (HRC58-62) ofrecen alta dureza, buena resistencia al desgaste y larga vida útil.
Los ejes templados de 40Cr (HB220-260) proporcionan excelentes propiedades mecánicas integrales.
Los rodamientos Harbin (HRB) proporcionan un funcionamiento estable y una larga vida útil.
El motor de la máquina de moldeo tiene una potencia de 18,5 KW, lo que proporciona una potencia suficiente.
Se instala una cubierta protectora en el lado de la transmisión para garantizar la seguridad operativa.
Los componentes eléctricos clave son de marcas reconocidas internacionalmente, lo que garantiza una baja tasa de fallas y una larga vida útil.
Parámetros técnicos
Artículo | Parámetro
Materiales aplicables | Chapa laminada en caliente, chapa laminada en frío, chapa galvanizada
Rendimiento elástico de la lámina | ≤590 MPa (diseñado para material de alta resistencia)
Estructura de la máquina formadora | Tipo de bastidor de arco de hierro fundido 110 + accionamiento de caja de cambios Z180
Módulos formadores elevables | 4 juegos (que producen 4 tipos de sección transversal y 12 especificaciones)
Unidad de conformado 1 | 18 pasadas de conformado (módulo diseñado para 20 pasadas), espesor 1 mm
Unidad de conformado 2 | 20 pasadas de conformado, espesor 2 mm
Unidad de conformado 3 | 20 pasadas de conformado, espesor 0,8 mm
Unidad de conformado 4 | 20 pasadas de conformado, espesor 0,8 mm
Conexión de caja de cambios a módulo | Acoplamiento en línea (horquilla de cambio neumática, desconexión con un solo toque)
Material del eje | 40Cr, templado y revenido (HB220-260)
Diámetro del eje | Φ80 mm (giro CNC + rectificado cilíndrico de precisión)
Marca de rodamiento | Harbin (HRB)
Potencia del motor de la máquina formadora | 18,5 kW
Velocidad de la línea de formación | 0–20 m/min
Material del rodillo | D2 chino (Cr12Mo1V1), templado (HRC58-62)
Método de procesamiento de rodillos | torneado CNC; garantiza el control del descentramiento circular y radial
Manguitos espaciadores | Mecanizados a partir de tubos de paredes gruesas (espesor de pared de 7,5 mm); garantiza tolerancias geométricas
Mecanismo de alisado | Cabezal de alisado de estilo turco (estándar con cada conjunto de módulos de conformado; no requiere ajuste)
Protectores de seguridad | Cubiertas protectoras instaladas en el lado de la transmisión
Sistema de control | Control PLC totalmente automático
Operadores | 1–2 personas
Proceso de producción
Desenrollado y nivelación → alimentación servo y punzonado hidráulico → alimentación guiada → conformado de rollos (modular) → corte de seguimiento servo → descarga
Paso del proceso | Descripción
Desenrollado y nivelación | El desenrollador sostiene la bobina de metal; el nivelador realiza una nivelación de precisión para eliminar la tensión interna.
Alimentación servo y perforación hidráulica | El sistema servo garantiza un posicionamiento preciso; la perforación hidráulica crea con precisión orificios de montaje, orificios de conexión, etc.
Alimentación guiada | Las guías de rodillos laterales garantizan que la tira entre en la unidad de formación principal en la posición correcta.
Formado por rodillos (modular) | 4 juegos de unidades de conformado modulares (18–20 pasadas) con rodillos endurecidos D2 forman progresivamente secciones transversales de perfiles automotrices estándar; presenta separación con un solo toque mediante acoplamientos de mordaza recta y horquillas de cambio neumáticas para cambios rápidos de herramientas.
Corte de seguimiento servo | El sistema de seguimiento servocontrolado corta el perfil a la longitud deseada sobre la marcha sin detener la línea.
Descarga | Los productos terminados se emiten y se apilan cuidadosamente.
Áreas de aplicación
Los perfiles automotrices producidos utilizando equipos de conformado por laminación en frío se utilizan ampliamente en las siguientes áreas:
Componentes estructurales de la carrocería: Refuerzos de umbrales de puertas (que absorben el 65% de las fuerzas de impacto frontal y sirven como componente crítico de seguridad); marcos de carrocería; Refuerzos de pilares A/B/C; vigas longitudinales del techo
Sistemas de chasis y suspensión: Refuerzos de chasis; largueros y travesaños de chasis; componentes estructurales del sistema de suspensión
Sistemas de asientos: Marcos de asientos (el conformado por rodillos en frío es el proceso de fabricación principal); rieles de los asientos
Sistemas de puertas: Vigas de impacto de puertas (una aplicación clásica del acero laminado de ultra alta resistencia); perfiles de marcos de puertas; rieles guía de ventanas
Sistemas de parachoques: Vigas de parachoques (conformación por laminación en frío de parachoques de acero avanzados de alta resistencia)
Vehículos de nueva energía (NEV): bastidores de carrocería NEV; soportes para baterías; componentes de chasis; componentes estructurales laminados para NEV
Vehículos comerciales y autobuses: Estructuras de carrocería de autobuses; bastidores laterales y paneles de techo de cajas de carga de camiones
Estudio de caso del mercado de México
Este equipo se ha implementado con éxito en el mercado mexicano de perfiles automotrices, brindando a los fabricantes locales de autopartes soluciones de perfilado en frío de alta calidad para perfiles automotrices.
México: un centro mundial de fabricación de automóviles
México es el sexto mayor productor de automóviles del mundo y el sector manufacturero automotriz es un pilar de la economía mexicana. Aproximadamente el 90% de los vehículos producidos en México se exportan y alrededor del 80% se destinan al mercado estadounidense. Impulsado por la producción récord de vehículos y la expansión de las plataformas de vehículos eléctricos (EV) en el norte de México, se proyecta que el mercado de chapa de acero estructural automotriz en México alcanzará un volumen de 2,8–3,2 millones de toneladas y un valor de US$4,5–5,5 mil millones para 2026.
Aplicación generalizada del conformado de rollos en frío en la industria automotriz de México
México cuenta con uno de los mercados de perfilado en frío más fuertes de América, impulsado por la construcción de almacenes industriales, la fabricación de automóviles y plantas de procesamiento orientadas a la exportación. El proceso de perfilado en frío se utiliza ampliamente en la industria automotriz de México para fabricar diversos componentes estructurales. Varias empresas de autopartes de renombre internacional operan instalaciones de producción de perfilado en frío en México, entre ellas:
Kirchhoff Automotive: Brinda servicios de conformado en frío en su planta de Querétaro, México.
CGR México: Se especializa en el desarrollo y fabricación de componentes conformados en frío desde 2003, con productos vendidos principalmente a los mercados automotrices dentro de la región del TLCAN.
Grupo NARMCO: Opera plantas de perfilado en México, suministrando componentes automotrices producidos mediante estampación y perfilado.
Gestamp: Se invirtieron €74 millones para construir una nueva planta de componentes de chasis en San Luis Potosí, México.
Valor del Equipo en el Mercado Mexicano
La demanda de equipos de perfilado en frío dentro del sector de fabricación de automóviles de México continúa aumentando. Este equipo se ha implementado con éxito en el mercado mexicano, dando servicio a múltiples líneas de producción de fabricantes locales de autopartes y cumpliendo con los requisitos de producción para una amplia gama de modelos de vehículos y especificaciones de perfiles. A medida que la industria automotriz de México continúa expandiéndose y el sector de vehículos de nueva energía crece rápidamente, se espera que la demanda de equipos de perfilado en frío en el país siga aumentando.
Servicio y soporte
Diseño de soluciones: Ofrecemos selección personalizada de equipos y diseño de líneas de producción según los dibujos de productos del cliente, los requisitos de capacidad y los mercados objetivo.
Fabricación personalizada: admitimos personalización no estándar; los pedidos se pueden realizar utilizando dibujos transversales o muestras, con supervisión total desde el diseño del rollo hasta la fabricación completa de la máquina.
Instalación y puesta en servicio: los ingenieros brindan instalación, puesta en servicio y capacitación al operador en el sitio para garantizar un rápido inicio de la producción.
Soporte posventa: Ofrecemos asesoramiento técnico a largo plazo y suministro de repuestos; nuestros ingenieros poseen todas las visas necesarias y están disponibles para servicio in situ en todo el mundo en cualquier momento.
Optimización continua: Brindamos servicios de modificación de equipos y actualización de capacidad para adaptarnos a las cambiantes necesidades de producción.
Por qué elegirnos
Casi 20 años de experiencia en fabricación: tecnología madura, procesos refinados y calidad confiable.
Diseño modular, capacidad multipropósito: 4 conjuntos de módulos de conformado producen 4 formas de sección transversal y 12 especificaciones, eliminando la necesidad de inversiones repetidas.
Cambio rápido: la separación con un solo toque mediante acoplamiento lineal y horquilla de cambio neumática reduce el tiempo de cambio de horas a menos de 30 minutos.
Experto en conformado de acero de alta resistencia: maneja límites elásticos de hasta 590 MPa, cumpliendo con los requisitos de aligeramiento automotriz.
Estructura de arco de hierro fundido y transmisión por caja de cambios Z180: alta rigidez, precisión y durabilidad; capaz de procesar acero de alta resistencia de hasta 2 mm de espesor.
Cabezal enderezador estilo turco (inclusión estándar): no requiere ajuste después del cambio, lo que minimiza aún más el tiempo de inactividad.
Fabricación de alta precisión: eje grande de Ø80 mm de diámetro, rodillos endurecidos D2 (HRC 58-62) y cojinetes Harbin.
Producción eficiente: Velocidades de línea de 0–20 m/min; toda la línea puede ser operada por sólo 1–2 personas.
Control inteligente: sistema PLC totalmente automático con interfaz de pantalla táctil; cuenta con configuración con un solo toque y conteo automático.
Probado en el mercado mexicano: Atendiendo exitosamente el mercado mexicano de perfiles automotrices; calidad del producto rigurosamente validada por la industria.
Fabricante directo: sin intermediarios, que ofrece un excelente valor costo-rendimiento.
Red de servicios global: los ingenieros poseen todas las visas necesarias, lo que garantiza una respuesta rápida.
 Inglés