Descripción general del equipo
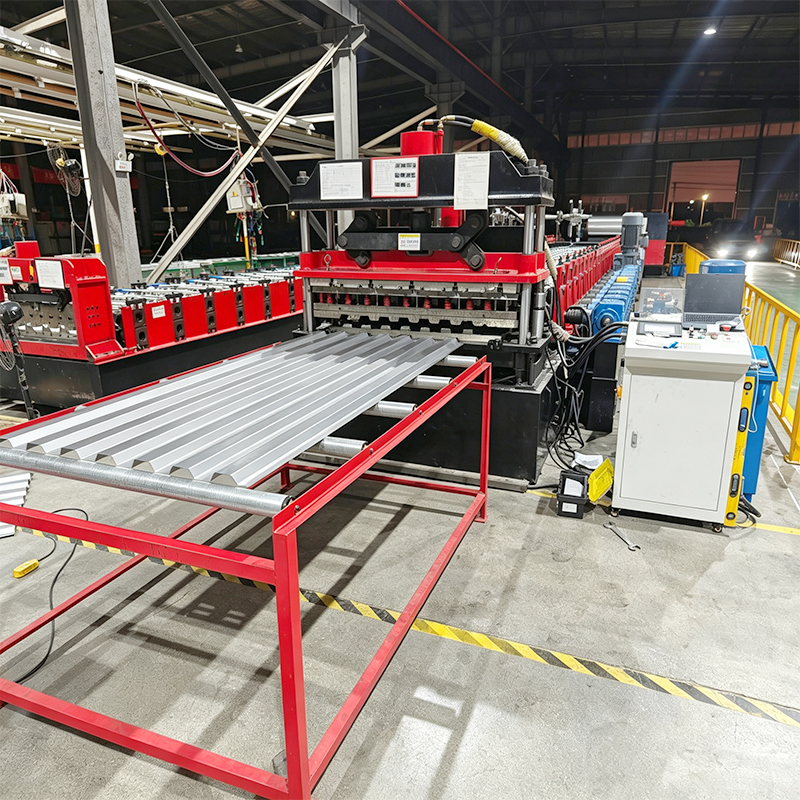
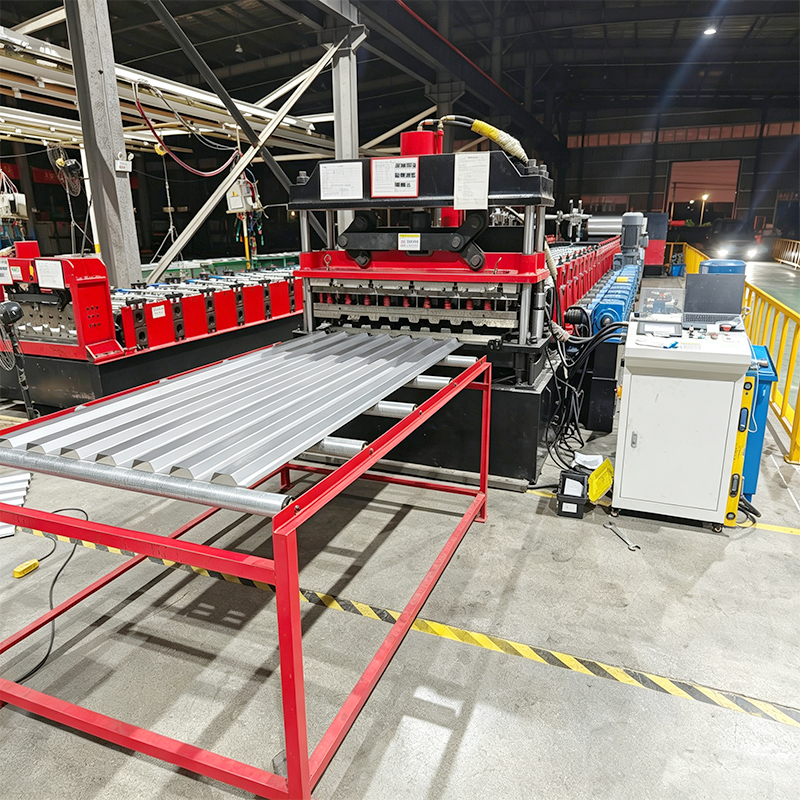
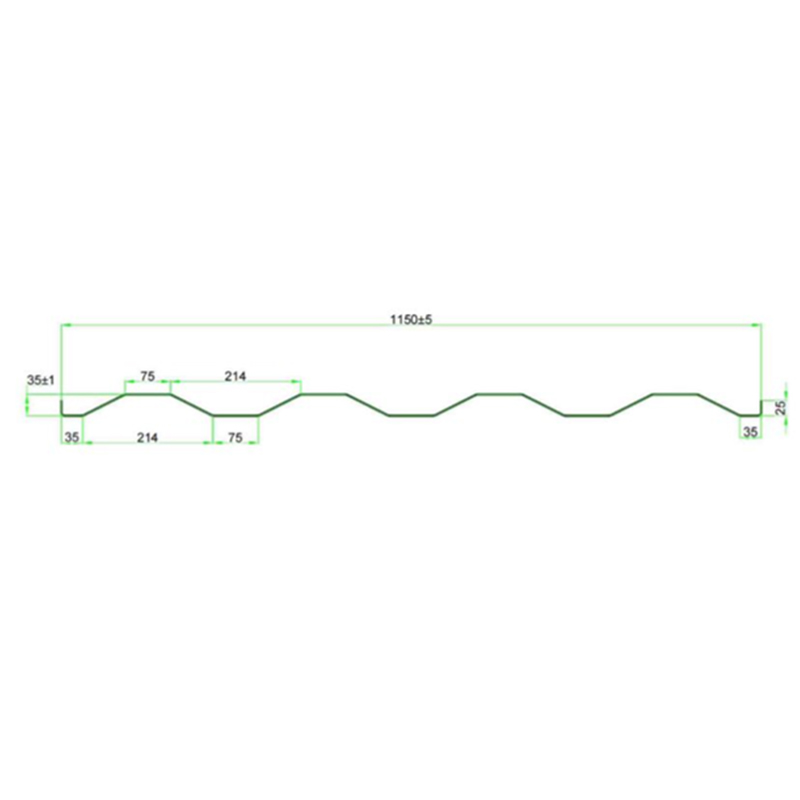
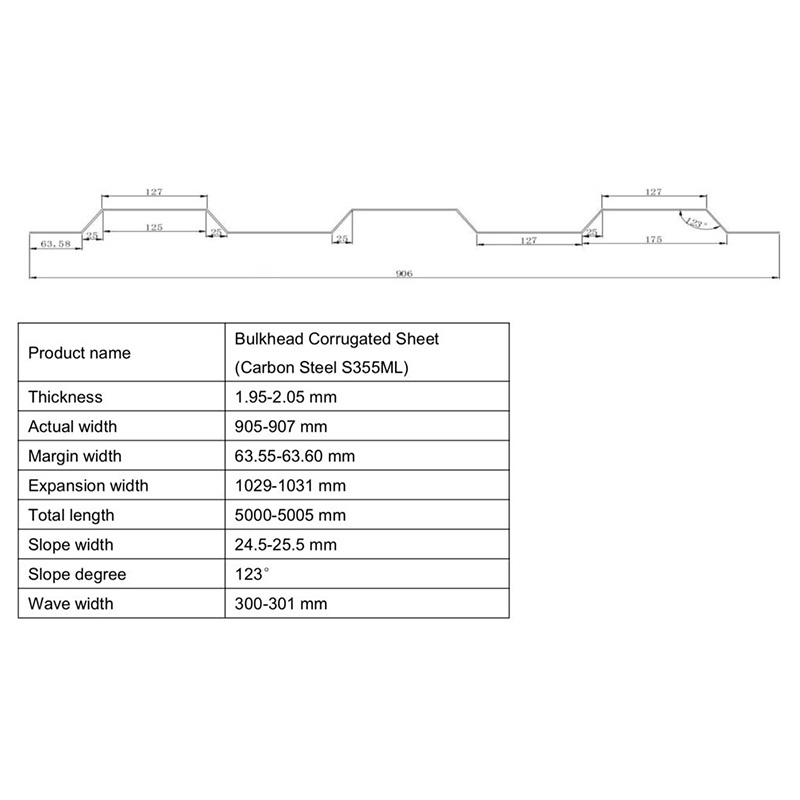
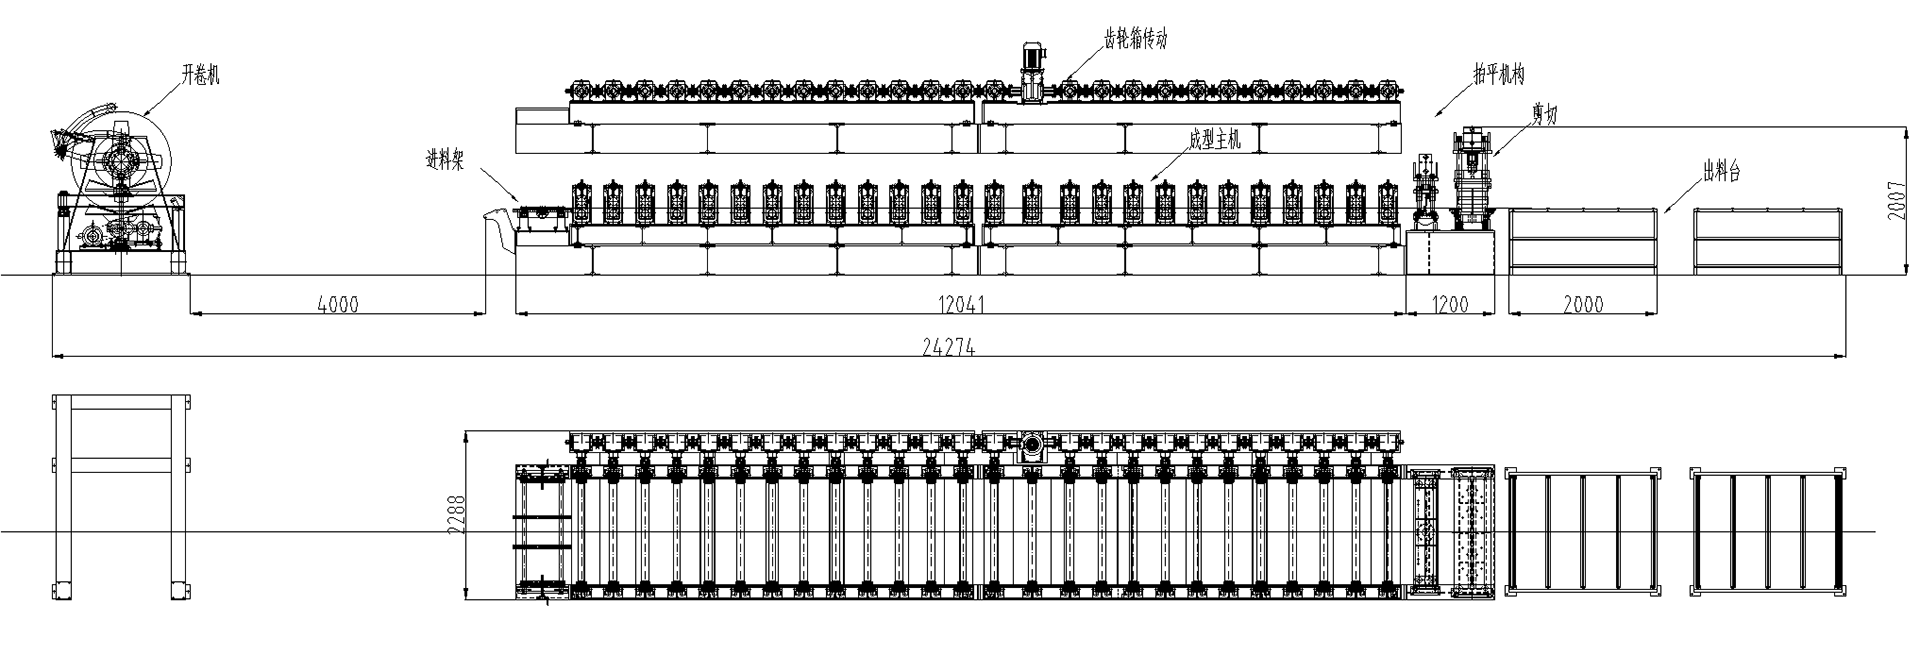
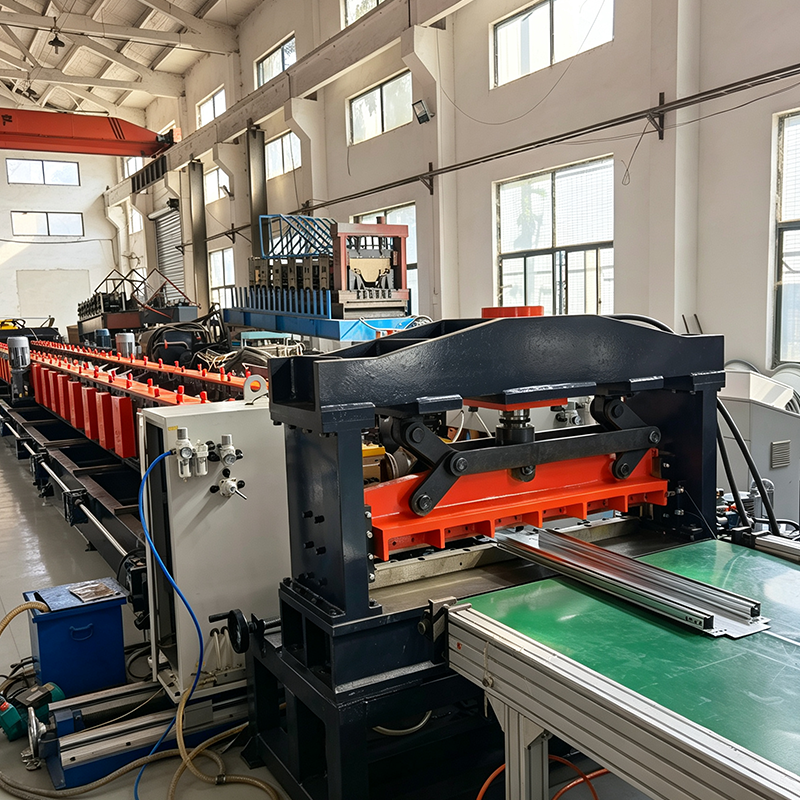
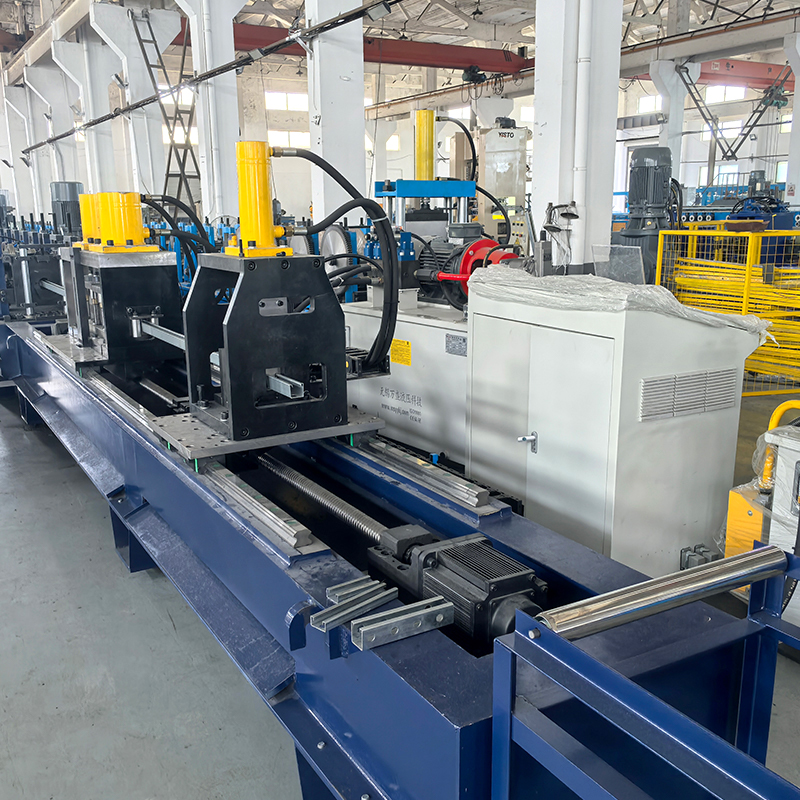
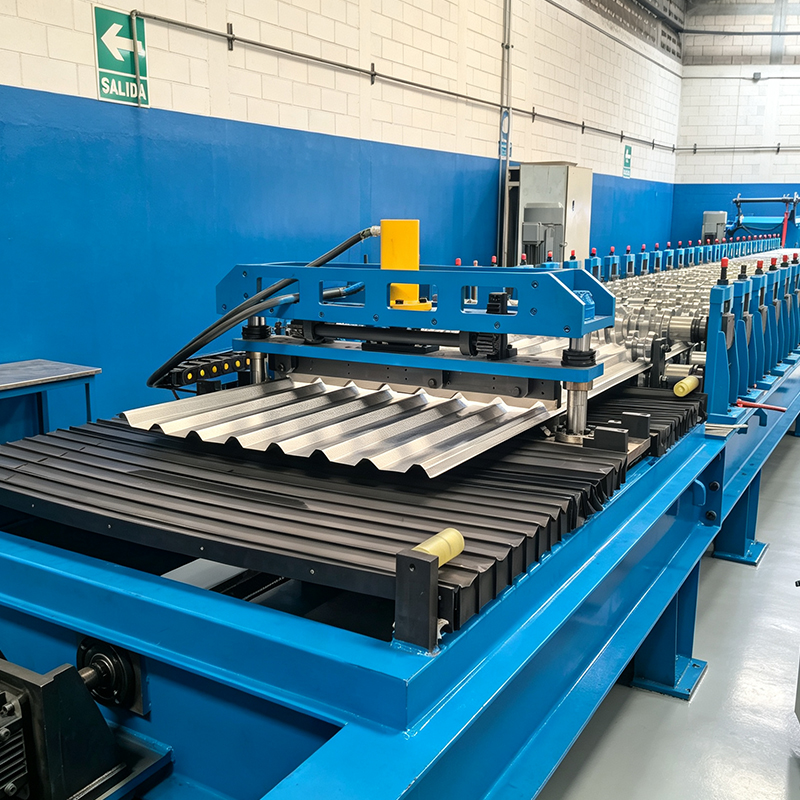
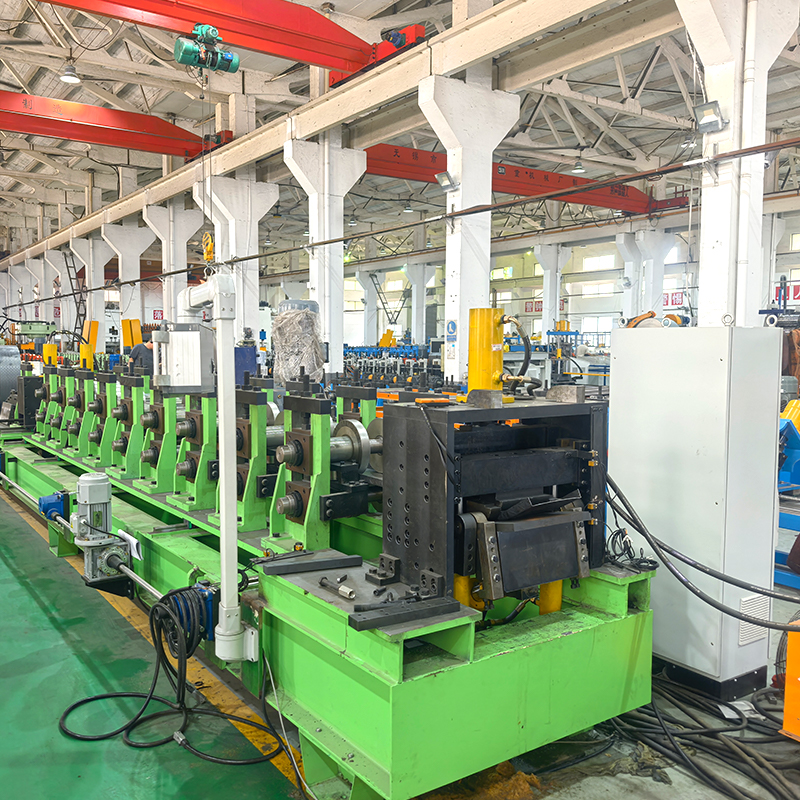
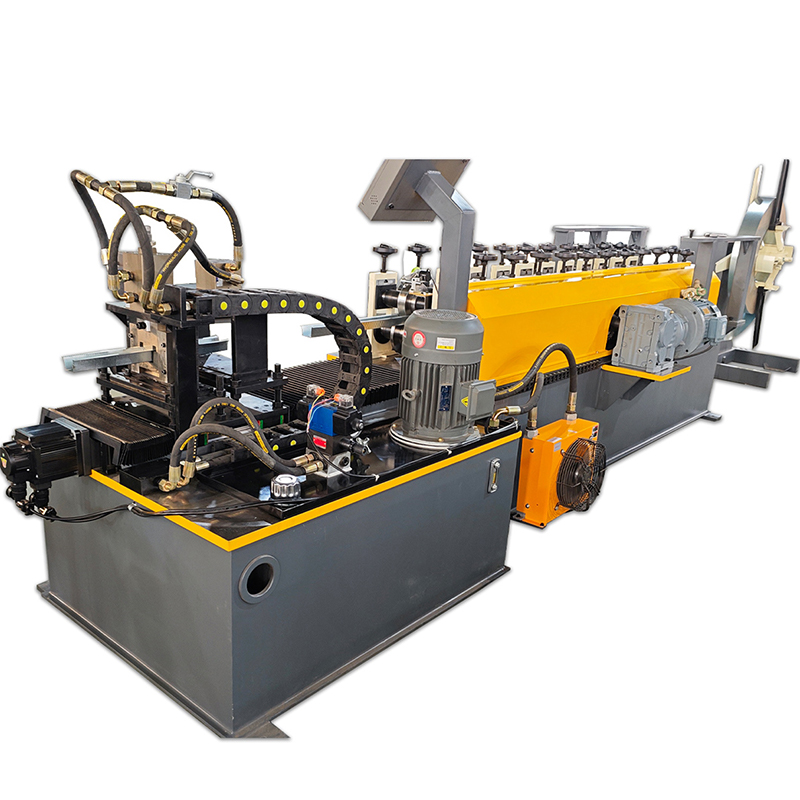
La máquina perfiladora de carrocería de camión es una línea de producción especializada en perfilado en frío diseñada para fabricar paneles laterales, paneles de piso y paneles de contenedores para camiones, remolques y semirremolques. Estos paneles son componentes estructurales centrales de la carrocería de carga; su planitud, resistencia y precisión dimensional determinan directamente la capacidad de carga, la vida útil y la calidad estética de la carrocería del vehículo. Utilizando un proceso continuo de conformado por laminación en frío, el equipo transforma bobinas de metal en paneles terminados en un flujo de trabajo único y totalmente automatizado —que abarca el desenrollado, la alimentación guiada, el conformado por laminación, el corte a medida y la descarga sobre paletas de soporte.
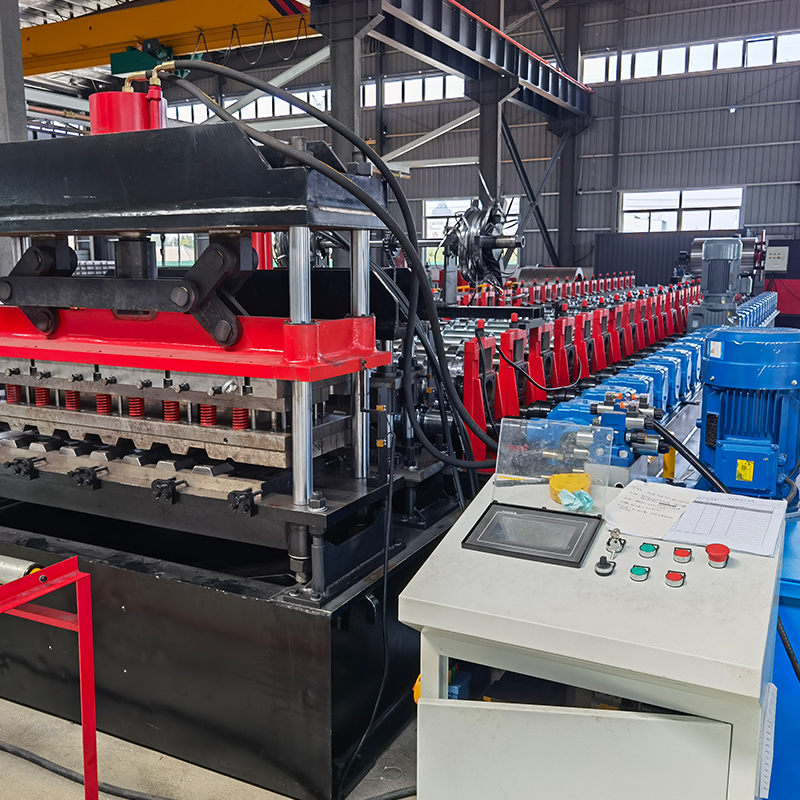
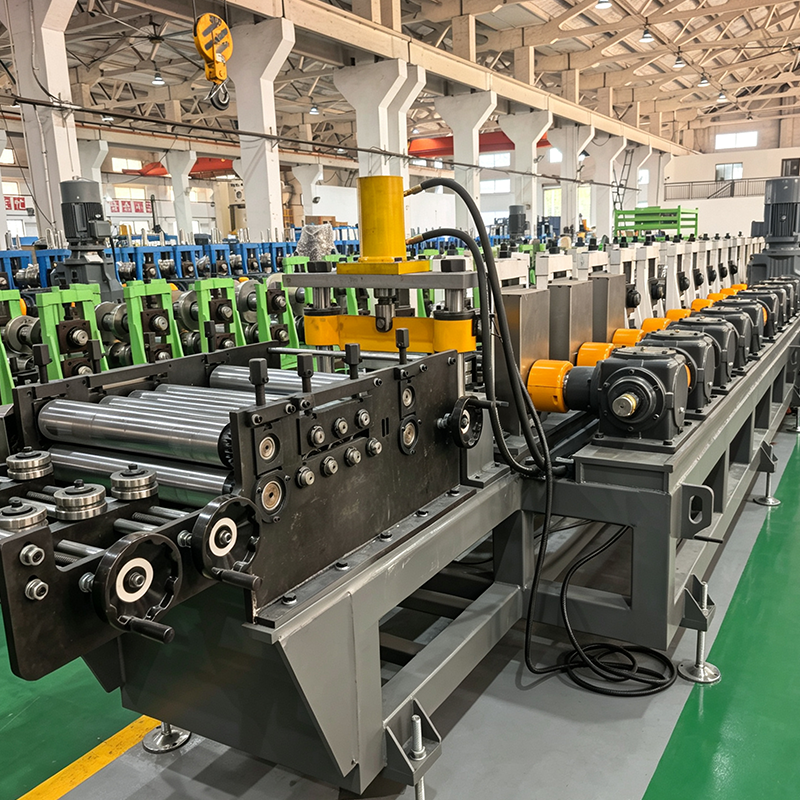
Toda la línea cuenta con un sistema de control PLC totalmente automático con pantalla táctil HMI, lo que garantiza un funcionamiento continuo y automatizado desde el desenrollado hasta la descarga del producto terminado. El equipo emplea una robusta estructura de transmisión de caja de cambios "estilo arco", que ofrece alta rigidez, precisión y durabilidad. Es compatible con diversos materiales de láminas metálicas —como acero GI laminado en frío y laminado en caliente— con espesores de manipulación de 2,0 mm y resistencias de material de 235–345 MPa. Funciona a una velocidad de línea de formación de 2–15 m/min y utiliza una configuración de formación de 22 estaciones. Este sistema, que requiere solo 2–3 operadores, es un equipo esencial para los fabricantes de camiones y remolques comerciales que buscan lograr una producción a gran escala, estandarizada e inteligente.
Los productos cumplen estrictamente con la norma nacional GB/T 6726-2008: "Dimensiones, forma, peso y desviaciones permitidas para secciones de acero conformadas en frío para automóviles"
Principales ventajas y puntos de venta
(1) Accionamiento de la caja de cambios con bastidor en arco: alta rigidez, alta precisión y larga vida útil
La máquina formadora utiliza una estructura de accionamiento de caja de cambios con bastidor en forma de arco, una ventaja clave que la distingue de los equipos convencionales que utilizan transmisiones por cadena o por placa lateral.
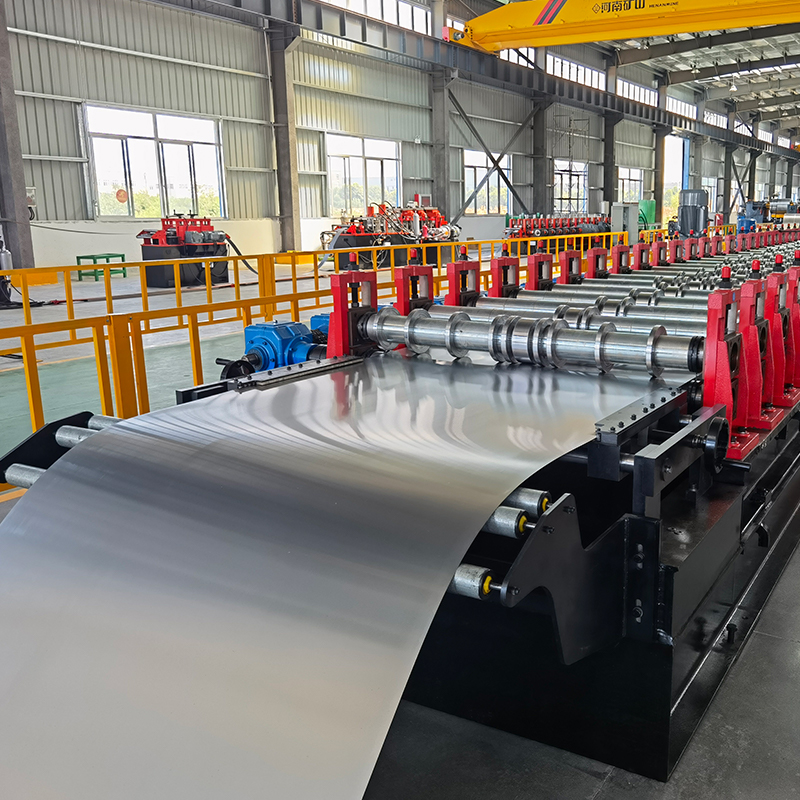
En comparación con las transmisiones por cadena, la transmisión por caja de cambios ofrece importantes beneficios, como funcionamiento suave, bajo nivel de ruido, alta precisión y vida útil prolongada. La estructura de arco proporciona alta rigidez y excelente resistencia a la deformación, lo que garantiza un funcionamiento estable y de alta intensidad durante largos períodos. Impulsado por dos motores principales de 22 kW, el accionamiento de doble motor ofrece amplia potencia y alto par, lo que garantiza un procesamiento estable y eficiente de chapa metálica de 2,0 mm en 22 etapas de formación. El diseño presenta diámetros de eje diferenciados —un eje superior de Φ140 mm y un eje inferior de Φ110 mm (ambos templados y revenidos para mayor resistencia). El eje superior soporta la carga de formación primaria mientras que el eje inferior proporciona soporte; este diseño estructural científicamente sólido garantiza una capacidad de carga superior.
(2) Formado de rollos de precisión de 22 etapas: dimensiones de sección transversal precisas y estables
La máquina emplea un proceso progresivo de conformado por laminación en frío de 22 etapas para dar forma gradualmente a la lámina metálica en la sección transversal estándar requerida para los paneles de la carrocería del vehículo. El diseño de 22 etapas está optimizado científicamente para minimizar eficazmente la concentración de tensiones del material, garantizando dimensiones de sección transversal consistentes y perfiles de corrugación uniformes. Espesor de laminación: 2,0 mm, que cubre los requisitos de espesor principales para paneles de carrocería de vehículos comerciales.
Materiales de laminación: Chapas laminadas en frío GI (galvanizadas) y chapas laminadas en caliente; altamente adaptables a diversos materiales.
Resistencia del material: 235–345 MPa, cumpliendo con los requisitos de resistencia estructural para paneles de carrocería de vehículos.
Material del eje: 40Cr con tratamiento templado y revenido (HB 220–260), que ofrece excelentes propiedades mecánicas integrales.
Material del rollo: Cr12MoV con tratamiento de enfriamiento (HRC 58–62), lo que garantiza una alta dureza, una resistencia superior al desgaste y una larga vida útil.
Método de mecanizado de rodillos: torneado CNC, que garantiza un control preciso del descentramiento circular y radial.
Espaciadores: Para minimizar el descentramiento en cada eje de rodillo, los espaciadores se mecanizan a partir de tubos de paredes gruesas para garantizar tolerancias de forma y posición y maximizar el área de contacto con los rodillos; el orificio interior presenta un ajuste libre con el eje del rodillo.
Carcasa protectora del lado de la transmisión: garantiza la seguridad operativa.
(3) Producción de alta eficiencia con capacidad líder en la industria
Toda la línea integra un proceso totalmente automatizado que abarca el desenrollado, conformado, corte y descarga. La velocidad de la línea de formación se puede ajustar continuamente entre 2 y 15 m/min, lo que garantiza un funcionamiento estable y eficiente. La producción totalmente automatizada requiere sólo 2–3 operadores, lo que aumenta la eficiencia 5–10 veces en comparación con los métodos de procesamiento segmentados tradicionales. Las características incluyen perfiles estéticamente agradables, un alto grado de automatización, facilidad de operación y larga vida útil.
(4) Corte de longitud fija de alta precisión (precisión de ±1,0 mm)
Utiliza un método de corte hidráulico posterior al conformado, logrando una precisión de longitud de ±1,0 mm—, superando ampliamente los estándares de la industria. Las dimensiones de acabado uniformes y la calidad estable garantizan eficazmente la precisión durante la instalación y el montaje in situ de los paneles de la carrocería. Potencia del motor hidráulico: 7,5 kW; proporciona amplia potencia.
Material de la matriz de corte: Cr12MoV enfriado (HRC 58–62); ofrece alta dureza, excelente resistencia al desgaste y larga vida útil.
Tratamiento térmico de la cuchilla de corte: enfriamiento (HRC 58–62).
(5) Alto nivel de automatización; operación sencilla.
El control PLC totalmente automático con HMI de pantalla táctil permite la gestión digital de todo el proceso.
Los operadores pueden establecer parámetros como la velocidad de producción, la longitud de corte y la cantidad de producción a través de la interfaz con un solo toque.
No se requiere ningún cálculo manual de las dimensiones del perfil (p. ej., espaciado de los orificios, longitud).
La línea de producción está totalmente automatizada y no requiere intervención manual.
Equipado con sistemas de monitoreo y alerta de fallas en tiempo real; alerta y muestra automáticamente la causa de la falla al detectar anomalías.
Los novatos pueden trabajar de forma independiente después de sólo 1–2 días de formación.
(6) Robusto, duradero, estable y confiable.
La bancada de la máquina es una estructura de acero soldada que ha sido sometida a templado para eliminar tensiones internas y evitar deformaciones.
El marco de formación presenta una estructura estilo portal, lo que garantiza una alta resistencia y una larga vida útil.
Los rodillos Cr12MoV enfriados (HRC 58–62) ofrecen alta dureza, excelente resistencia al desgaste y larga vida útil.
Los ejes 40Cr templados y templados (HB 220–260) proporcionan excelentes propiedades mecánicas integrales.
Las matrices de corte Cr12MoV templadas (HRC 58–62) garantizan una larga vida útil y una precisión constante.
Los componentes eléctricos clave provienen de marcas reconocidas internacionalmente, lo que garantiza bajas tasas de fallas y una larga vida útil.
(7) Ventajas significativas sobre los procesos tradicionales.
En comparación con los procesos tradicionales de varios pasos que implican corte, corte, punzonado y doblado separados:
Menor riesgo—elimina los riesgos de seguridad y los accidentes laborales asociados con múltiples pasos de manipulación manual en los procesos tradicionales.
Mayor eficiencia—ahorra mano de obra, gastos generales de gestión y recursos materiales en múltiples etapas; reduce los pasos de manipulación intermedios.
Mayor precisión de perfil—ofrece una precisión dimensional superior en comparación con el punzonado y doblado manual, lo que da como resultado una apariencia más uniforme y estéticamente agradable.
Parámetros técnicos
Artículo | Parámetro
Materiales aplicables | Hoja laminada en frío GI, hoja laminada en caliente
Espesor del material | 2,0 mm
Resistencia del material | 235–345 MPa
Estructura de máquina formadora | Marco estilo arco con accionamiento por caja de cambios
Número de estaciones de formación | 22 estaciones
Material del eje | 40Cr (apagado y templado; HB 220–260)
Diámetro superior del eje | Φ140 mm
Diámetro inferior del eje | Φ110 mm (reforzado con soporte; templado y revenido)
Potencia del motor de la máquina formadora | 22 kW × 2 unidades
Velocidad de la línea de formación | 2–15 m/min
Material del rodillo | Cr12MoV (apagado; HRC 58–62)
Método de mecanizado de rodillos | torneado CNC (que garantiza precisión en el descentramiento circular y radial)
Manguitos espaciadores | Mecanizados a partir de tubos de paredes gruesas (lo que garantiza tolerancias geométricas y posicionales)
Protectores de seguridad | Carcasa protectora instalada en el lado de la transmisión
Método de corte | Corte hidráulico postformado
Potencia del motor hidráulico | 7,5 kW
Material de la matriz de corte | Cr12MoV (extinguido; HRC 58–62)
Precisión de corte a longitud | ±1,0 mm
Sistema de control | Control PLC totalmente automático
Operadores | 2–3 personas
Proceso de producción
Desenrollado → Alimentación guiada → Formado de rollos (22 estaciones) → Corte a longitud → Descarga mediante mesa de soporte
Paso del proceso | Descripción
Desenrollado | Cargue la bobina de metal en el desenrollador para una alimentación estable del material.
Alimentación guiada | La guía del rodillo lateral garantiza que la lámina entre en la unidad de formación principal en la posición correcta.
Formado por rodillos | Formado progresivo por rodillos en frío de 22 etapas utilizando rodillos Cr12MoV templados para dar forma gradualmente al perfil estándar del panel de la carrocería del camión.
Corte a medida | Cizalla hidráulica después del conformado; precisión ±1,0 mm; utiliza cuchillas Cr12MoV templadas.
Descarga | Producción de productos terminados; descarga ordenada.
Áreas de aplicación
Los paneles de carrocería de carga producidos por este equipo de perfilado se utilizan ampliamente en los siguientes sectores:
Carrocerías de camiones de carga: paneles laterales y paneles de piso para varios tipos de camiones de carga—estos paneles sirven como componentes estructurales centrales de la carrocería del camión.
Remolques y Semirremolques: Sistemas de paneles de carrocería para diversos remolques y semirremolques—caracterizados por una alta resistencia y una excelente planitud.
Contenedores y cajas Carrocerías: Paneles laterales, paneles de techo y paneles de carrocería—con perfiles estéticamente agradables y dimensiones precisas.
Camiones volquete y vehículos de construcción: Paneles de carrocería para camiones volquete y volquetes—capaces de formar placas gruesas con un rendimiento de carga superior.
Vehículos de uso especial: Paneles de carrocería para vehículos como camiones de bomberos, vehículos sanitarios y vehículos militares.
Vehículos de exportación: Adecuados para mercados internacionales—los productos cumplen estrictamente con la norma nacional GB/T 6726-2008.
Perspectivas del mercado
Impulsado por el desarrollo continuo de las industrias globales de logística y automoción, el mercado de equipos de perfilado para paneles de carrocería de vehículos está experimentando un crecimiento constante.
Crecimiento continuo en los mercados de vehículos comerciales y remolques: a medida que la industria logística global se expande y avanza el desarrollo de infraestructura, los volúmenes de producción y ventas de camiones, remolques y semirremolques aumentan constantemente, lo que lleva a un aumento sostenido en la demanda de paneles de carrocería de alta calidad.
Inmenso potencial para el acero conformado en frío en la industria automotriz: El acero conformado en frío tiene un importante potencial de mercado dentro del sector de fabricación de maquinaria, particularmente en la fabricación de automóviles. Se utiliza ampliamente para componentes como paneles de carrocería, marcos estructurales (quillajes), marcos de puertas y ventanas, ejes de transmisión, tubos de escape, amortiguadores, vigas de chasis, parachoques y varias piezas tubulares dobladas. En muchos modelos de vehículos, los componentes de acero conformados en frío han sustituido a las piezas estampadas tradicionales.
Impulsado por la tendencia hacia el aligeramiento de vehículos: el uso de acero conformado en frío se alinea con la tendencia de la industria del aligeramiento de vehículos. El acero de ultra alta resistencia —producido mediante el fortalecimiento de la microestructura por transformación de fase— ofrece una resistencia varias veces mayor que la del acero al carbono ordinario y excelentes capacidades de absorción de energía en caso de colisión. Se utilizan láminas de acero de alta resistencia —específicamente láminas delgadas con un límite elástico en el rango de 50.000–100.000 psi—, mientras que dichos aceros de alta resistencia a menudo no son adecuados para paneles estampados grandes.
El conformado por rodillos en frío reemplaza los procesos tradicionales: la producción tradicional de paneles de carrocería implica múltiples pasos discretos —como corte, corte, punzonado y doblado— que requieren mucha mano de obra, son complejos y plantean riesgos de seguridad. Por el contrario, el proceso de laminado integra estos múltiples pasos en una única línea de producción automatizada, lo que aumenta la eficiencia de la producción entre 5 y 10 veces en comparación con los métodos tradicionales.
Normas y especificaciones de la industria: La norma nacional GB/T 6726-2008, *Secciones de acero conformadas en frío para automóviles —Dimensiones, forma, peso y desviaciones permitidas*, especifica la clasificación, designación, dimensiones y tolerancias de la sección transversal, longitud y tolerancias, peso y ejemplos de marcado para el acero conformado en frío utilizado en automóviles. Esta norma se aplica a la fabricación de vehículos como turismos, camiones y remolques.
Servicio y soporte
Diseño de soluciones: Ofrecemos selección personalizada de equipos y diseño de líneas de producción según los dibujos de productos del cliente, los requisitos de capacidad y los mercados objetivo.
Fabricación personalizada: admitimos personalización no estándar; los pedidos se pueden realizar utilizando dibujos transversales o muestras, con supervisión total desde el diseño del rollo hasta la fabricación completa de la máquina.
Instalación y puesta en servicio: los ingenieros brindan instalación, puesta en servicio y capacitación al operador en el sitio para garantizar un rápido inicio de la producción.
Soporte posventa: Ofrecemos asesoramiento técnico a largo plazo y suministro de repuestos; nuestros ingenieros poseen todas las visas necesarias y están disponibles para servicio in situ en todo el mundo en cualquier momento.
Optimización continua: Brindamos servicios de modificación de equipos y actualización de capacidad para adaptarnos a las cambiantes necesidades de producción.
Por qué elegirnos
Casi 20 años de experiencia en fabricación: tecnología madura, procesos refinados y calidad confiable
Transmisión de caja de cambios estilo arco: alta rigidez, alta precisión, larga vida útil y funcionamiento suave y confiable
Formación de precisión de 22 etapas: rodillos templados GCr15 (HRC 58–62) y diámetros de eje grandes (Φ140 mm/Φ110 mm)
Corte de alta precisión a medida: ±precisión de corte de 1,0 mm; cuchillas templadas Cr12MoV (HRC 58–62)
Accionamiento de doble motor: dos motores de alta potencia de 22 kW que garantizan un rendimiento sólido
Producción de alta eficiencia: velocidades de formación de 2–15 m/min; 5–10 veces mayor eficiencia que los métodos tradicionales
Alta automatización: control PLC totalmente automático con interfaz de pantalla táctil; toda la línea puede ser operada por solo 2–3 personas
Alta precisión de perfil: precisión dimensional superior y apariencia estética uniforme en comparación con los perfiles fabricados mediante procesos tradicionales
Cumplimiento de las normas de la industria: Los productos cumplen estrictamente con la norma nacional GB/T 6726-2008
Fabricante directo: sin intermediarios, ofrece una excelente relación calidad-precio
Red de servicios global: los ingenieros poseen todas las visas necesarias, lo que garantiza una respuesta rápida
 Inglés