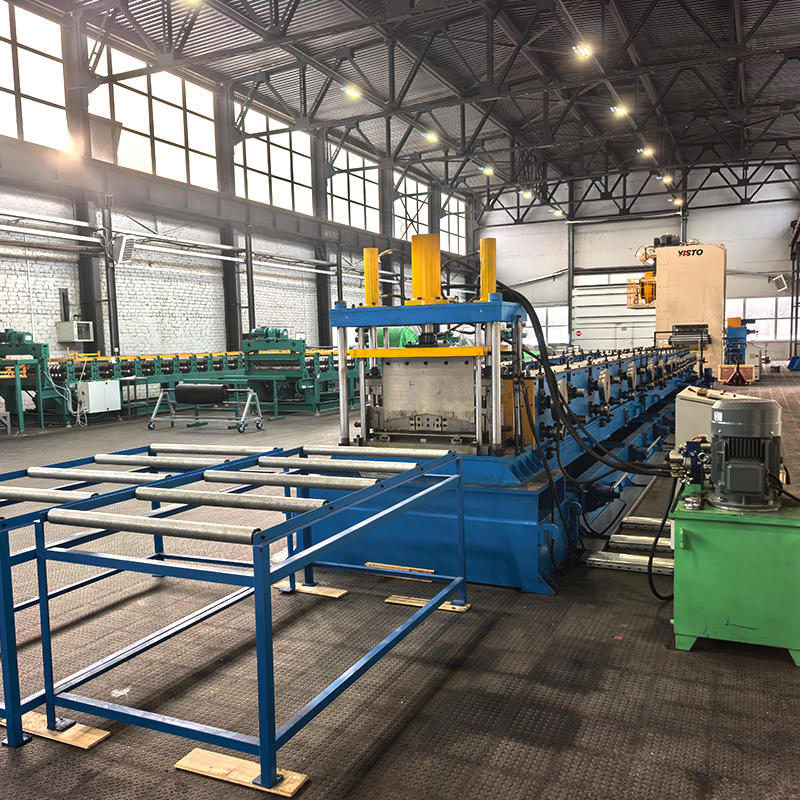
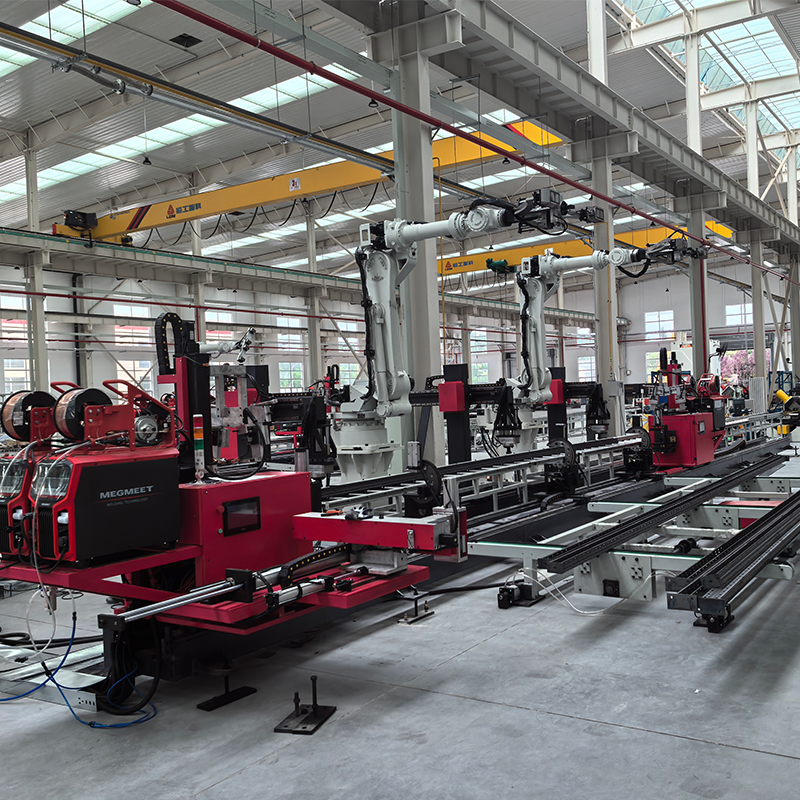
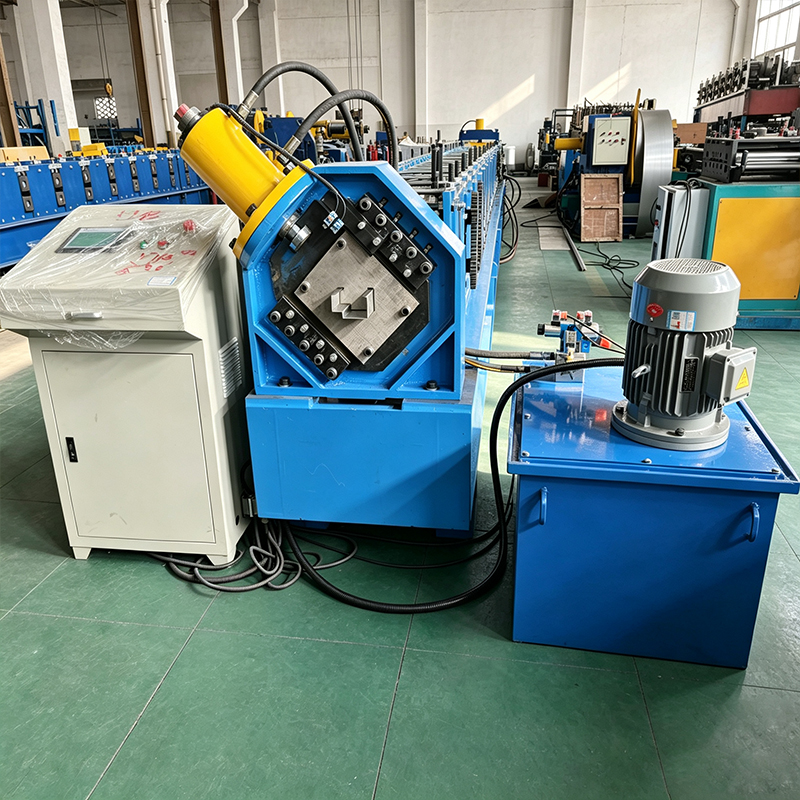
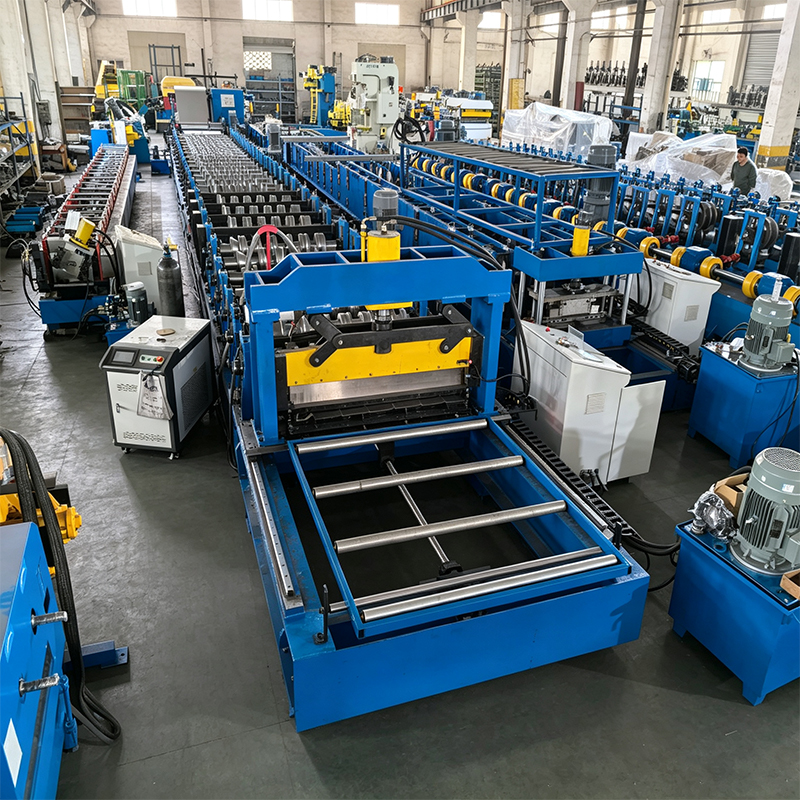
Descripción general del equipo
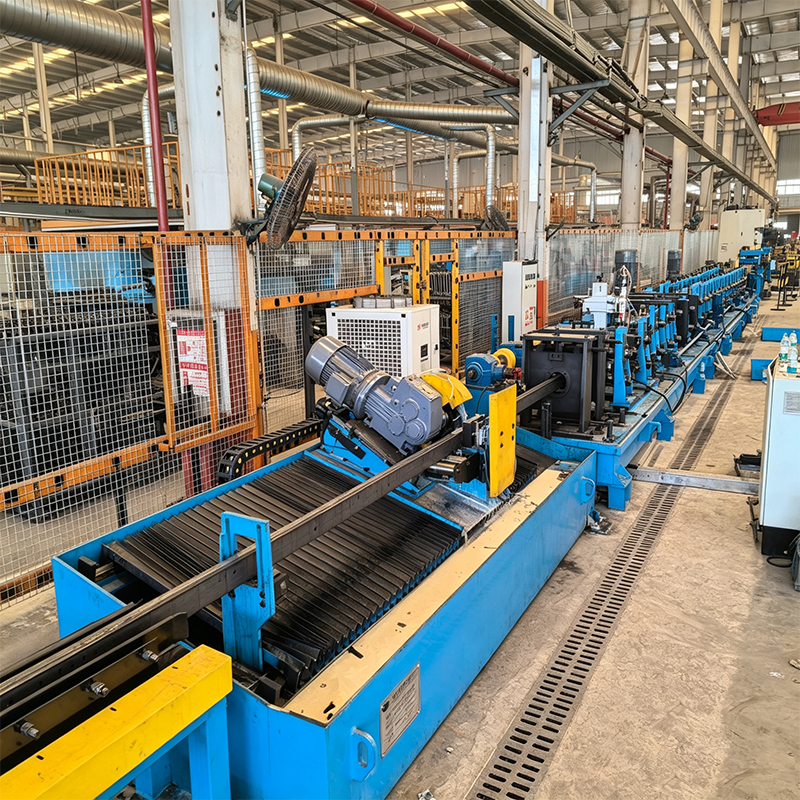
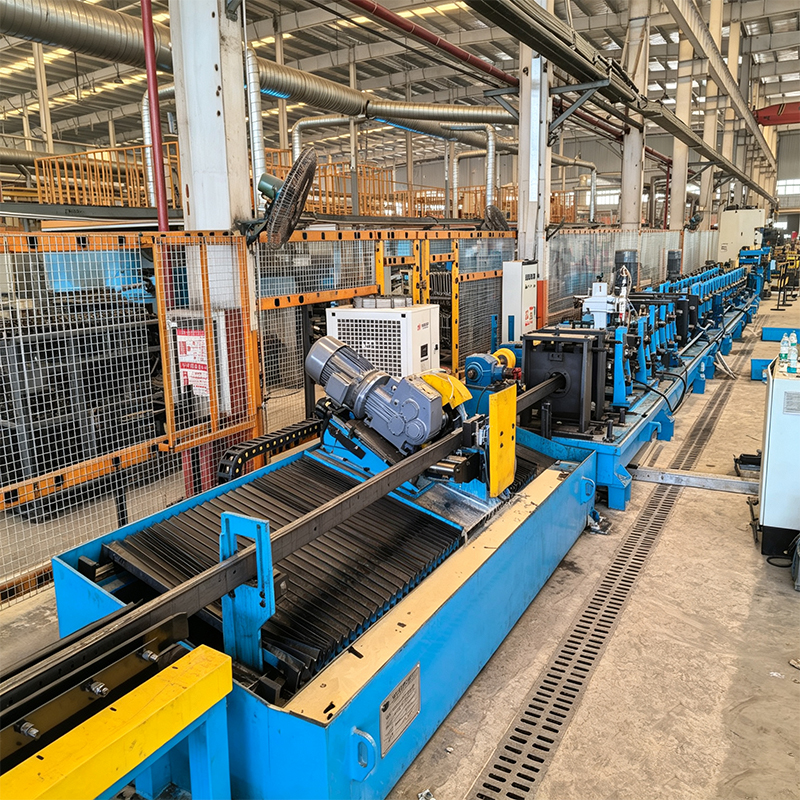
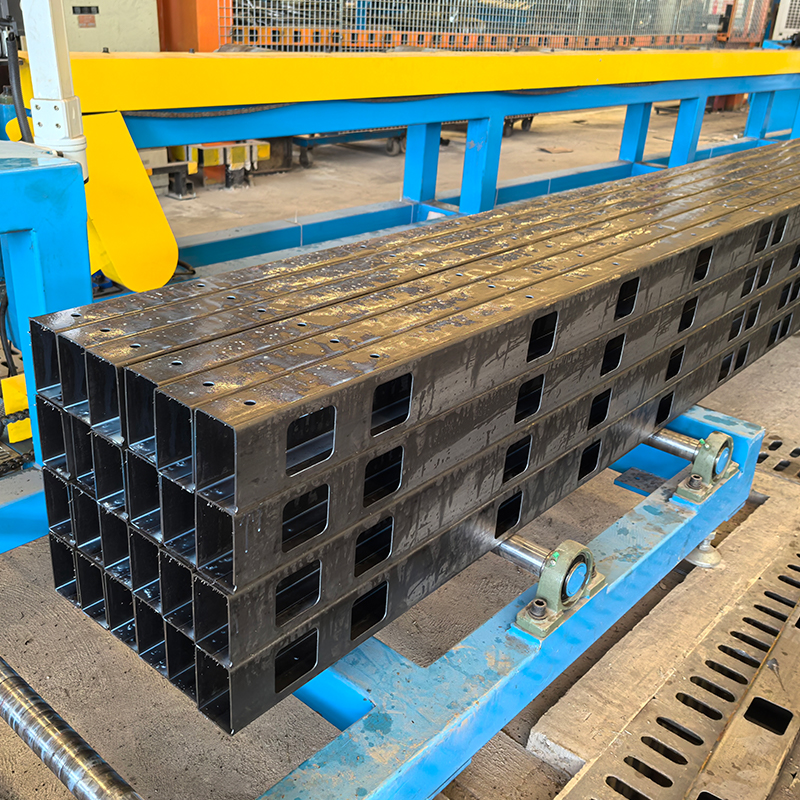
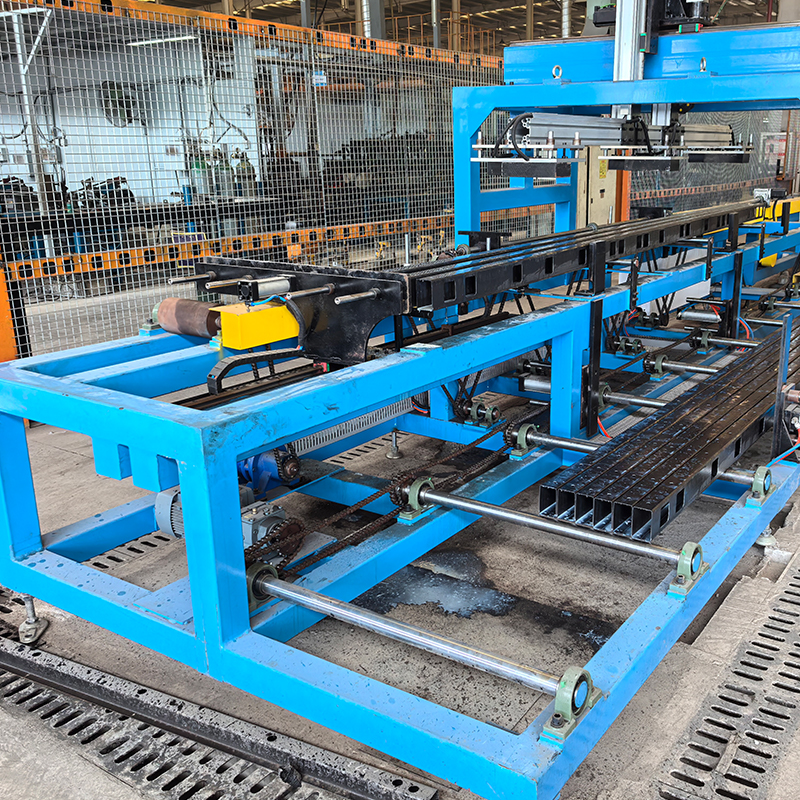
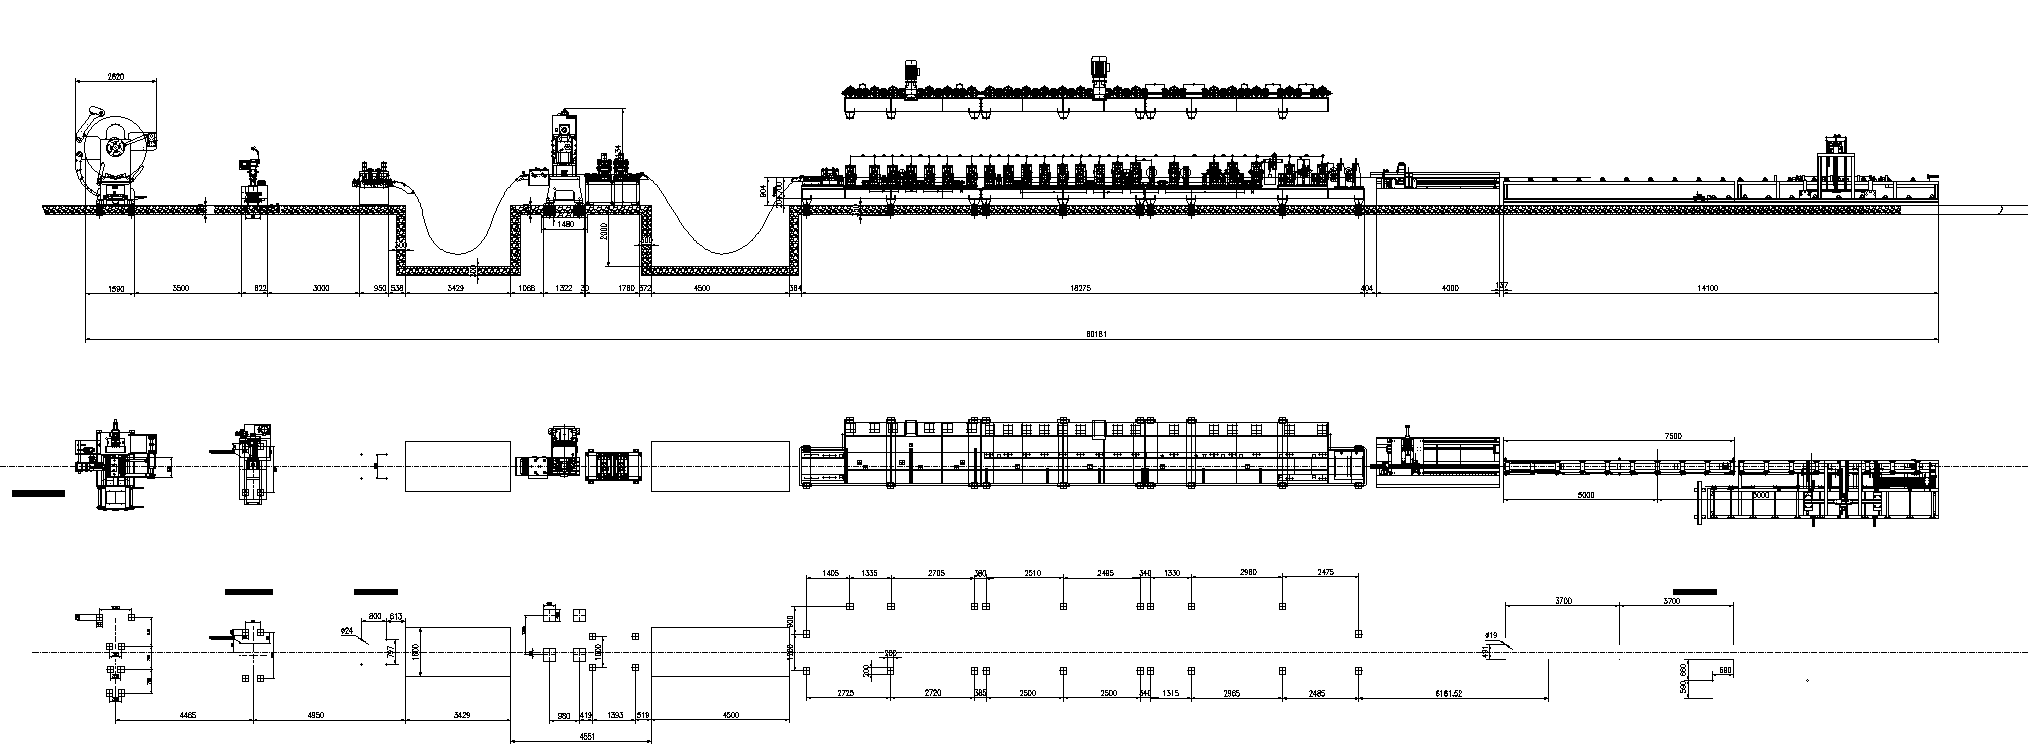
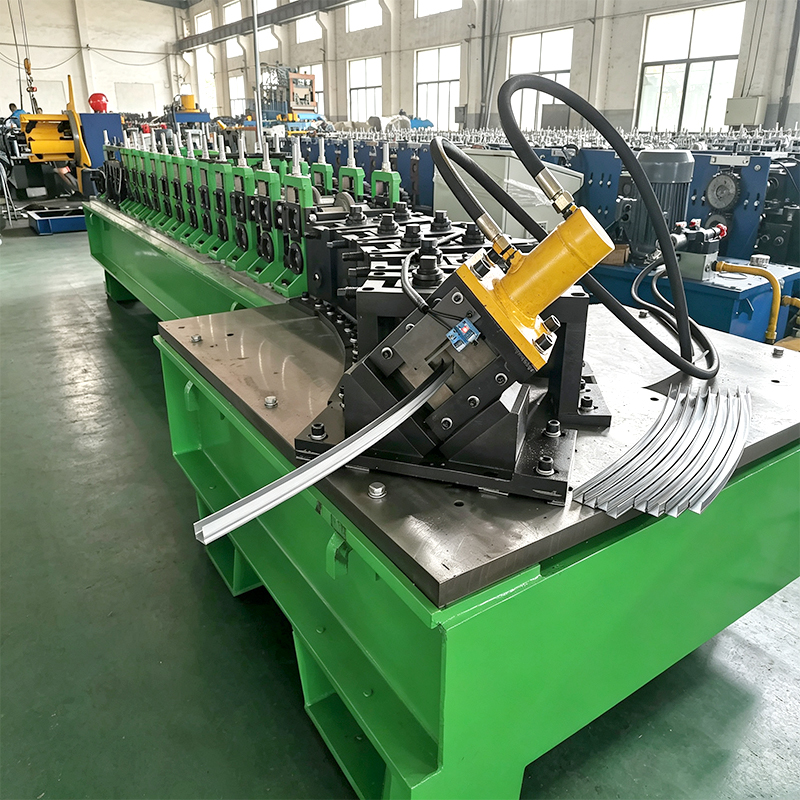
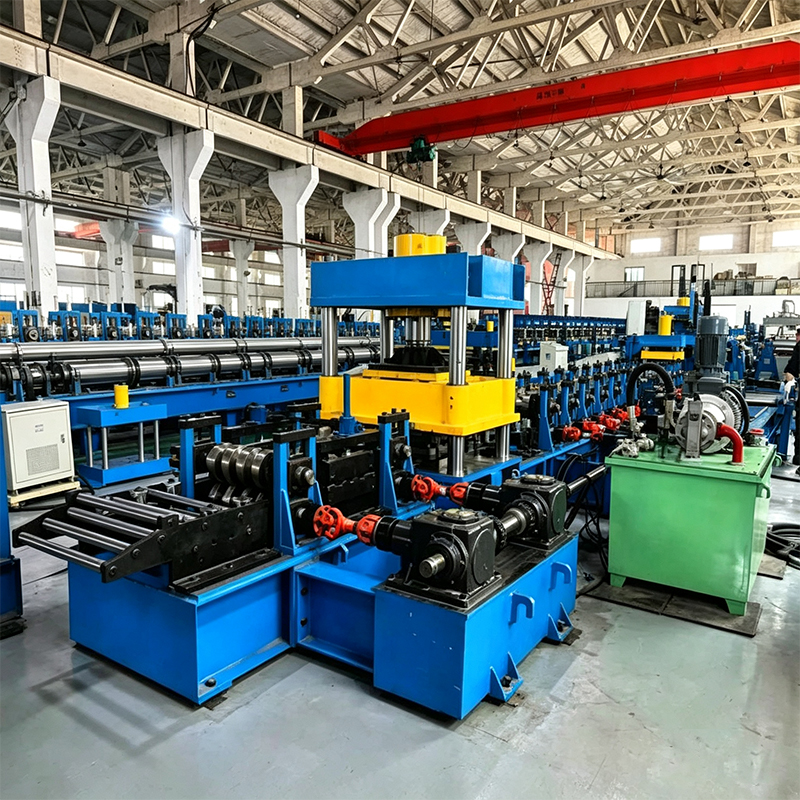
La máquina formadora de rodillos de vigas rectas de acero es una línea de producción especializada en formación de rodillos en frío diseñada para fabricar componentes estructurales centrales —como vigas longitudinales, travesaños y vigas de refuerzo— para vehículos comerciales y de pasajeros. Las vigas automotrices son los principales componentes de carga dentro del sistema del chasis, responsables de soportar la carga total del vehículo y absorber los impactos; su precisión de sección transversal y resistencia estructural determinan directamente la capacidad de carga, el rendimiento de seguridad y la vida útil del vehículo. Utilizando un proceso continuo de conformado por laminación en frío, el equipo transforma bobinas de acero laminadas en caliente o en frío en perfiles de vigas automotrices terminados. Integra un flujo de trabajo completo —que incluye desenrollado hidráulico, corte y soldadura a tope, nivelación, alimentación servo con punzonado servo/hidráulico, entrada guiada, perfilado, corte con sierra en frío con servoseguimiento y apilamiento automático— en una única operación optimizada.
Toda la línea cuenta con control PLC totalmente automatizado y una HMI de pantalla táctil, lo que garantiza una operación continua y automatizada desde el desenrollado hasta el apilamiento del producto terminado. El sistema integra unidades centrales como soldadura láser de alta potencia de 10.000 W, 22 etapas de conformado de precisión (incluido el enderezamiento), corte con sierra en frío con servoseguimiento y apilamiento automático. Emplea una caja de cambios estilo carcasa y una estructura de transmisión de junta universal, que ofrece alta rigidez, precisión y durabilidad. El equipo es compatible con varios materiales de acero de alta resistencia —como Q235A, B610L y HC700LA (resistencia al rendimiento ≥700 MPa)—, manipulando espesores de 1,5–3,0 mm y produciendo perfiles de viga con dimensiones de sección transversal de hasta 100 mm × 100 mm. Este sistema, que requiere solo 1–2 operadores, es un equipo esencial para los fabricantes de automóviles y procesadores de piezas que buscan lograr una producción a gran escala, estandarizada e inteligente.
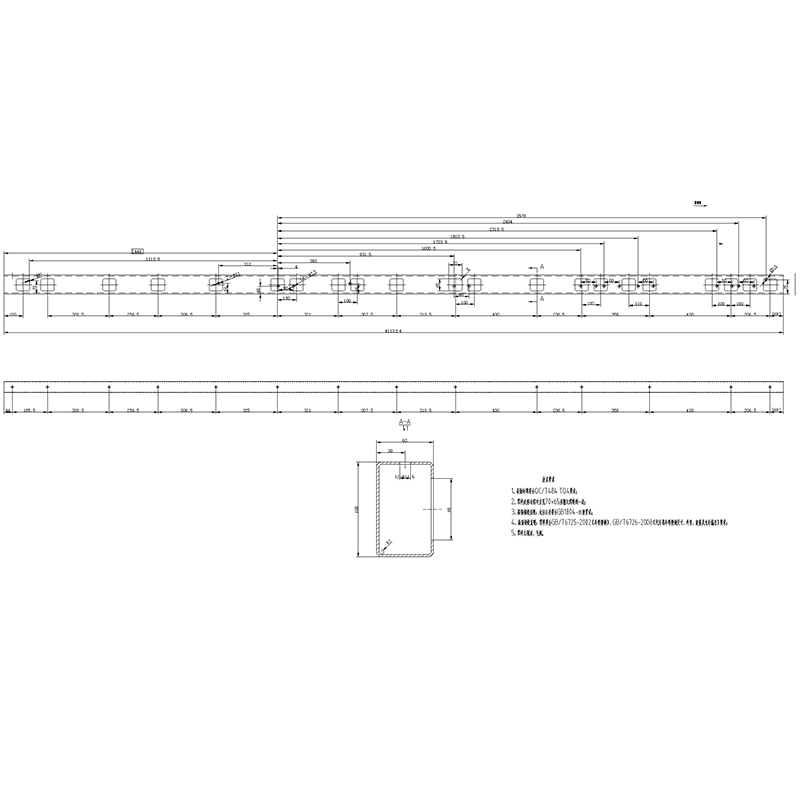
El acero conformado en frío para vigas de automóviles se refiere a perfiles utilizados para vigas longitudinales y travesaños de vehículos, producidos mediante unidades de laminación continua a partir de placas o tiras de acero laminadas en caliente con un espesor de al menos 1,5 mm. Los productos de vigas de bastidor de vehículos fabricados con este equipo cumplen estrictamente con la norma industrial YB/T 4623-2017 "Secciones de acero conformadas en frío para vigas longitudinales de automóviles" y la norma nacional GB/T 6726-2008 "Dimensiones, forma, peso y desviaciones permitidas de secciones de acero conformadas en frío para automóviles"
Principales ventajas y puntos de venta
(1) Soldadura láser de alta potencia de 10 000 W: alta resistencia de soldadura y zona mínima afectada por el calor
Esta es una ventaja técnica clave que distingue a este equipo de las líneas de producción de rieles de chasis de automóviles convencionales.
El sistema está equipado con una unidad de soldadura láser HY-C10000W, que proporciona una potencia láser máxima de 10.000 W. La soldadura láser ofrece ventajas significativas, incluida una alta densidad de energía, velocidades de soldadura rápidas, una pequeña zona afectada por el calor y una alta relación profundidad-ancho de soldadura. En comparación con la soldadura por arco o por resistencia tradicional, la soldadura láser produce soldaduras más fuertes con menos deformación, lo que la hace particularmente adecuada para acero de alta resistencia (por ejemplo, HC700LA con un límite elástico ≥700 MPa). Las soldaduras resultantes son estéticamente agradables y robustas, y no requieren rectificado posterior a la soldadura, lo que garantiza eficazmente la integridad estructural y la vida útil por fatiga del riel del chasis.
(2) Conformado de precisión de 22 etapas (incluido el enderezamiento): Dimensiones de sección transversal precisas y estables
El sistema utiliza un proceso progresivo de perfilado en frío de 22 etapas (incluido el enderezamiento). La disposición de las etapas de conformado está optimizada científicamente; a través de algoritmos de precisión, los diseños de moldes y los parámetros de conformado se ajustan para doblar gradualmente láminas de acero de alta resistencia de 1,5–3,0 mm en secciones transversales de riel de chasis estándar. Este conformado progresivo de 22 etapas minimiza eficazmente la concentración de tensión del material, garantizando dimensiones de sección transversal estables y ángulos precisos. Los soportes de rodillos verticales —componentes críticos de la unidad de conformado y dimensionamiento— ayudan a los rodillos horizontales a dar forma al material y evitan el retroceso de la tira; cuentan con ajuste de un solo tornillo y cambio de rodillos de acceso superior para un mantenimiento conveniente.
(3) Caja de cambios estilo arco y accionamiento por junta universal: alta rigidez y precisión
La máquina formadora emplea una caja de cambios estilo arco combinada con un sistema de accionamiento de junta universal —una ventaja fundamental que la distingue de los equipos que utilizan transmisiones por cadena convencionales o transmisiones de caja de cambios única.
El bastidor estilo arco ofrece rigidez superior y resistencia a la deformación, mientras que la transmisión por caja de cambios garantiza un funcionamiento suave, alta precisión y una larga vida útil. El accionamiento de junta universal compensa eficazmente las desviaciones angulares entre etapas, garantizando la sincronización y la alineación precisa de los rodillos durante todo el proceso de conformado de múltiples etapas. La máquina formadora cuenta con dos motores principales de 22 kW, que proporcionan suficiente potencia para garantizar un funcionamiento estable y eficiente mientras se procesan láminas de acero de alta resistencia de 1,5–3,0 mm en 22 pasadas de formación. El sistema de ajuste lateral utiliza dos motores de 0,75 kW y un motor de 1,5 kW, lo que permite un posicionamiento lateral preciso de los rodillos en cada pasada.
(4) Sistema de eje de rodillo de alta precisión para una calidad superior
El equipo incorpora estándares de fabricación de alta precisión para su sistema de eje de rodillos:
Material del eje: acero 40Cr, sometido a enfriamiento y revenido (HB 220–260) para lograr excelentes propiedades mecánicas integrales.
Diámetro del eje: Ejes de gran diámetro (Φ90 mm / Φ110 mm) que ofrecen una alta capacidad de carga y una rigidez torsional superior.
Procesamiento del eje: torneado CNC seguido de rectificado cilíndrico de precisión para garantizar precisión dimensional y acabado superficial.
Marca de rodamientos: Harbin Bearing (HRB), una reconocida marca nacional conocida por su buen funcionamiento y larga vida útil.
Diseño del espaciador: para minimizar el descentramiento del eje, los espaciadores se mecanizan a partir de tubos de paredes gruesas para garantizar tolerancias geométricas estrictas y maximizar el área de contacto con los rodillos; el orificio interior presenta un ajuste libre con el eje.
(5) Rodillos fabricados en acero Cr12MoV con tratamiento de enfriamiento y mecanizado de precisión CNC
Incluye un juego de rodillos fabricados en acero Cr12MoV, endurecido mediante enfriamiento (HRC 58–62).
Cr12MoV es un acero para matrices de trabajo en frío de primera calidad que se caracteriza por una alta dureza, una excelente resistencia al desgaste y una buena templabilidad.
Procesamiento de rodillos: el giro CNC garantiza un control preciso sobre el descentramiento circular y radial.
El mecanizado CNC de alta precisión garantiza la concentricidad y cilindricidad de cada rodillo, asegurando transiciones fluidas y precisas entre pasadas de conformado.
Las herramientas ofrecen una larga vida útil y una precisión estable, lo que garantiza de manera efectiva una calidad constante durante la producción a largo plazo y de gran volumen.
(6) Soportes de rodillos verticales diseñados con precisión para evitar el retroceso de la tira
El soporte de rodillos verticales es un componente crítico de la unidad de conformado y dimensionamiento; ayuda a los rodillos horizontales a dar forma al material y evita que la tira de acero rebote. El soporte de rollo vertical utiliza un mecanismo de ajuste de un solo tornillo para facilitar su operación; el diseño de cambio de rollo de acceso superior garantiza un mantenimiento rápido y conveniente.
Material del eje del rodillo vertical: 40Cr; secuencia de procesamiento: torneado rugoso → temple y revenido → torneado final → temple de alta frecuencia → rectificado posterior al temple.
El mecanizado de precisión de múltiples etapas garantiza una alta dureza y precisión para el eje del rodillo vertical, garantizando efectivamente la estabilidad operativa a largo plazo.
(7) El mecanismo de enderezamiento garantiza la rectitud del producto
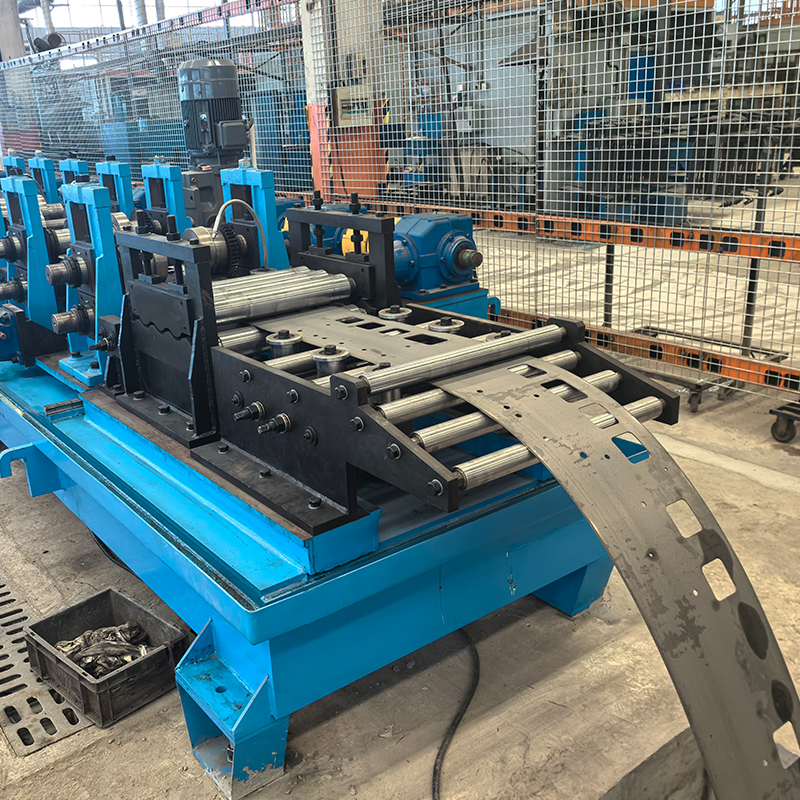
El equipo está equipado con un mecanismo de enderezamiento dedicado diseñado para enderezar el tubo o perfil de acero formado, asegurando la rectitud del producto terminado. Al aplicar deformación por flexión inversa a través de múltiples conjuntos de rodillos enderezadores escalonados, el mecanismo elimina eficazmente la flexión longitudinal y la deformación torsional causadas durante el proceso de formación. Cumplir con los estándares de rectitud de la viga principal garantiza eficazmente la precisión en la soldadura y el montaje posteriores del marco.
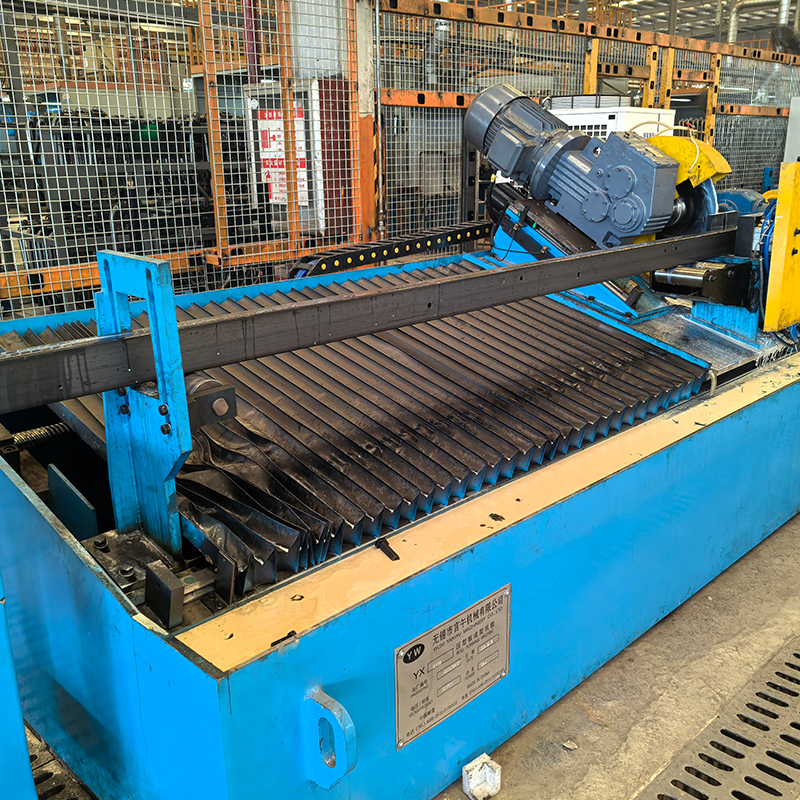
(8) Servoseguimiento de corte con sierra en frío; corte preciso sin detener la línea
Utiliza un sistema de corte por sierra en frío con servoseguimiento que rastrea automáticamente la velocidad de movimiento del perfil durante el funcionamiento continuo y realiza un corte sincronizado de longitud fija.
Estructura de aserrado: Servo-tracking + aserrado
Especificaciones del material aserrado: Q235A-3.0, Q235A-2.5, B610L-2.5, HC700LA-2.0 (resistencia al rendimiento ≥ 700 MPa)
Dimensiones de la sección transversal del producto: ≤ 100 mm × 100 mm
Base del mecanismo de aserrado: Placa de acero al carbono soldada sometida a vibración o alivio de tensiones de templado, luego mecanizada en un centro de mecanizado de pórtico CNC para garantizar rigidez y precisión
Potencia del motor de aserrado: 11 kW (reductor de engranajes serie K)
Número de hojas de sierra: 1
Dispositivo de sujeción: sujeción de doble cilindro; proporciona una alta fuerza de sujeción y un posicionamiento confiable
Potencia del servomotor: 4,5 kW
(9) La automatización completa del proceso reduce significativamente los requisitos laborales
Toda la línea integra procesos totalmente automatizados, que incluyen desenrollado hidráulico, corte y soldadura a tope, nivelación, servoalimentación y punzonado, conformado, aserrado y paletización. La producción totalmente automatizada requiere sólo 1–2 operadores para su seguimiento, lo que da como resultado una eficiencia varias veces mayor que la de los métodos de producción tradicionales. El equipo ocupa un espacio compacto, lo que lo hace adecuado para varios diseños de fábrica.
(10) Control inteligente y facilidad de operación
Equipado con un sistema de control PLC totalmente automatizado y una pantalla táctil HMI, el equipo permite una gestión integral de procesos digitales. Los operadores pueden configurar parámetros —como la velocidad de producción y la longitud de corte— con un solo toque. Ofrece modos de funcionamiento tanto manuales como automáticos para satisfacer diversos requisitos de producción. Se incluye un sistema de monitoreo y advertencia de fallas en tiempo real; la máquina activa automáticamente una alarma y muestra la causa específica de cualquier mal funcionamiento. Los operadores pueden volverse lo suficientemente competentes como para trabajar de forma independiente después de solo 1–2 días de capacitación, lo que reduce significativamente los requisitos de habilidades.
Parámetros técnicos
Artículo | Parámetro
Materiales aplicables | Q235A, B610L, HC700LA (resistencia al rendimiento ≥700 MPa), etc.
Espesor del material | 1,5–3,0 mm
Dimensiones de la sección transversal del producto | ≤100 mm × 100 mm
Estructura de la máquina formadora | Caja de cambios estilo arco + accionamiento por junta universal
Material del eje del rodillo | 40Cr, templado y revenido (HB 220–260)
Diámetro del eje | Φ90 mm / Φ110 mm
Procesamiento de ejes de rodillos | torneado CNC seguido de rectificado cilíndrico de precisión
Marca de rodamiento | Harbin Bearing (HRB)
Potencia del motor formador principal | 22 kW × 2
Potencia del motor de movimiento lateral | 0,75 kW × 2 unidades + 1,5 kW × 1 unidad
Velocidad de la línea de formación | 0–15 m/min (la velocidad real depende de la longitud de la pieza de trabajo)
Número de pasadas de conformado | 22 pasadas (incluido el enderezamiento)
Ajuste vertical del soporte del rodillo | Ajuste de un solo tornillo; cambio de rodillo de acceso superior
Material del eje del rodillo vertical | 40Cr; templado y revenido → torneado de precisión → enfriamiento de alta frecuencia → rectificado
Espesor de laminación | 1,5–3,0 mm
Material de laminación | Chapa laminada en caliente, chapa laminada en frío
Material del rodillo | Cr12MoV, templado (HRC 58–62)
Procesamiento de rodillos | torneado CNC (que garantiza tolerancias de descentramiento radial y concentricidad)
Manguitos espaciadores | Mecanizado a partir de tubos de paredes gruesas; garantiza tolerancias geométricas
Protectores de seguridad | Cubiertas protectoras instaladas en el lado de la transmisión
Mecanismo de enderezamiento | Unidad de enderezamiento especializada que garantiza la rectitud del producto
Modelo de soldadura láser | HY-C10000W
Potencia máxima del láser | 10.000 W
Estructura de aserrado | Servo-tracking + aserrado
Potencia del motor de aserrado | 11 kW (reductor de engranajes serie K)
Número de sierras |1
Dispositivo de sujeción | Sujeción de doble cilindro
Potencia del servomotor | 4,5 kW
Base del mecanismo de aserrado: Alivio de tensiones post-soldadura (vibración o templado) para placas de acero al carbono; mecanizado mediante centro de mecanizado de pórtico CNC
Materiales de tubos cortados con sierra: Q235A-3.0, Q235A-2.5, B610L-2.5, HC700LA-2.0
Sistema de control: Sistema de control PLC automático
Operadores: 1–2 personas
Proceso de producción
Desenrollado hidráulico → Cizalla y soldadura a tope → Nivelación → Alimentación y punzonado servo → Alimentación guiada → Formado de rollos → Corte de sierra fría con servoseguimiento → Apilado automático
Proceso | Descripción
Desenrollado hidráulico | El desenrollador hidráulico soporta la bobina de acero y garantiza una alimentación estable; La capacidad de carga máxima es personalizable.
Cizalla y soldadura a tope | El corte automático y la soldadura a tope de los extremos de las bobinas permiten una producción continua sin detener la línea.
Nivelación | El nivelador multirodillo realiza una nivelación de precisión para eliminar la tensión interna del material y garantizar la precisión de la formación.
Alimentación y punzonado servo | El sistema servo garantiza un posicionamiento preciso; la máquina prensadora realiza punzonado para orificios de montaje, orificios de conexión, etc.
Alimentación guiada | El guiado y la alineación automáticos del material garantizan que la tira de acero ingrese a la unidad de conformado principal en la posición correcta.
Formado por laminación | El conformado progresivo por laminación en frío de 22 etapas (incluido el enderezamiento) da forma gradualmente a la lámina de acero de alta resistencia en el perfil de la viga principal.
Servo-Tracking Cold Saw Cutting | El sistema de servo-tracking sincroniza el corte, permitiendo un corte de longitud fija sin detener la línea.
Apilamiento automático | Los productos terminados se apilan automáticamente y se descargan cuidadosamente.
Áreas de aplicación
Los perfiles de vigas de chasis producidos por equipos de conformado de rodillos en frío para automóviles se utilizan ampliamente en las siguientes áreas:
Bastidores de vehículos comerciales: Vigas longitudinales y transversales para camiones pesados, medianos y livianos—la viga del chasis es el componente estructural central que soporta el peso total del vehículo.
Estructuras de chasis de vehículos de pasajeros: Vigas de refuerzo y vigas longitudinales para sedanes y SUV—el conformado de alta precisión garantiza el rendimiento de seguridad del chasis.
Vehículos de nueva energía: Componentes estructurales de bastidor para camiones y autobuses eléctricos—diseños ligeros adecuados para modelos de vehículos de nueva energía.
Vehículos especiales y especializados: Marcos para camiones volquete, camiones hormigonera, camiones caja y otros vehículos especializados—las vigas de alta resistencia garantizan la capacidad de carga.
Componentes automotrices: Piezas estructurales del bastidor como travesaños, rieles laterales y vigas pasantes.
Maquinaria de construcción: Componentes estructurales de chasis para vehículos de construcción — vigas de acero de alta resistencia adecuadas para condiciones de operación de cargas pesadas.
Perspectivas del mercado
Con el desarrollo continuo de la industria automotriz mundial, el mercado de equipos de conformado por laminación en frío para rieles laterales de chasis de automóviles está mostrando un crecimiento constante.
Crecimiento continuo en la producción y ventas de automóviles: como el mayor productor de automóviles del mundo, China se ubica constantemente a la vanguardia a nivel mundial en volumen anual de producción y ventas. La producción y las ventas anuales de camiones pesados superan los 1,2 millones de unidades. El rápido desarrollo de vehículos comerciales y vehículos de nueva energía impulsa un aumento sostenido en la demanda de componentes estructurales de chasis, impulsando así la demanda de equipos de formación de rieles laterales de alta calidad.
Las tendencias de aligeramiento impulsan la aplicación de acero de alta resistencia: el acero de alta resistencia reduce el peso de los componentes y el consumo de combustible; representa la dirección futura del desarrollo del acero estructural y se alinea con los requisitos internacionales y nacionales de conservación de energía y reducción de emisiones. Las bobinas laminadas en caliente de ultra alta resistencia (grado de 700 MPa y superior) han sido un foco clave de la investigación internacional sobre láminas de acero de calibre fino y ultra alta resistencia en los últimos años. A medida que el acero de alta resistencia se utiliza ampliamente en los rieles laterales de los automóviles, la demanda de equipos de conformado por laminación en frío capaces de procesar dichos materiales (por ejemplo, HC700LA con un límite elástico ≥700 MPa) continúa aumentando.
Normas y especificaciones de la industria: La norma industrial YB/T 4623-2017, *Secciones de acero conformadas en frío para rieles laterales automotrices*, especifica dimensiones, formas y requisitos técnicos para estos componentes. La norma nacional GB/T 6726-2008, *Dimensiones, forma, peso y desviaciones permitidas para secciones de acero conformadas en frío para automóviles*, proporciona una base técnica unificada para la industria. La implementación de estas normas impone requisitos de mayor precisión a los equipos de conformado por laminación en frío.
Tendencias en fabricación flexible: Los talleres digitales para la fabricación flexible de rieles laterales para automóviles —que comprenden equipos como líneas de perfilado CNC y líneas de corte de plasma robótico— permiten una producción de modelos mixtos flexible, eficiente, eficiente, ecológica e inteligente. Las líneas flexibles de formación de rodillos en frío procesan bobinas de ancho fijo a través de etapas de desenrollado y nivelación antes de formarlas en frío en rieles laterales de camiones en forma de U y vigas de refuerzo. La velocidad de la línea de perfilado se puede ajustar de forma continua y oscila entre 0 y 24 m/min. A medida que la industria automotriz exige cada vez más una fabricación flexible y una producción inteligente, la necesidad de equipos inteligentes de conformado por laminación en frío de alta precisión seguirá creciendo.
Servicio y soporte
Diseño de soluciones: selección personalizada de equipos y diseño de líneas de producción según los dibujos de productos del cliente, los requisitos de capacidad y los mercados objetivo.
Fabricación personalizada: soporte para personalización no estándar, con control total sobre el proceso desde el diseño del rollo hasta la fabricación de la línea completa.
Instalación y puesta en servicio: instalación, puesta en servicio y capacitación del operador en el sitio proporcionada por ingenieros para garantizar un rápido inicio de la producción.
Soporte posventa: consulta técnica a largo plazo y suministro de repuestos; Los ingenieros poseen visas válidas y están disponibles para servicio in situ en todo el mundo en cualquier momento.
Optimización continua: servicios de modificación de equipos y actualización de capacidad disponibles para adaptarse a las cambiantes necesidades de producción.
Por qué elegirnos
Casi 20 años de experiencia en fabricación: tecnología madura, procesos refinados y calidad confiable
Expertos en conformado de acero de alta resistencia: Compatible con aceros de alta resistencia como HC700LA (rendimiento ≥700 MPa), cumpliendo con los requisitos de aligeramiento automotriz
Soldadura láser de alta potencia de 10 000 W: alta resistencia de soldadura y deformación mínima; ideal para soldar acero de alta resistencia
Formación de precisión de 22 etapas: incluye enderezamiento; garantiza dimensiones de sección transversal precisas y estables y una excelente rectitud del producto
Caja de cambios estilo arco con accionamiento por junta universal: alta rigidez, alta precisión y larga vida útil
Sistema de rodillos de alta precisión: rodillos 40Cr templados y templados; mecanizado CNC y rectificado de superprecisión; equipado con cojinetes HRB
Rollos templados Cr12MoV: dureza HRC 58–62; mecanizado CNC para una larga vida útil y una precisión constante
Corte con sierra en frío con servoseguimiento: corte continuo en línea sin detener la línea; sujeción y posicionamiento confiables de dos cilindros
Control inteligente totalmente automático: automatización de PLC con interfaz de pantalla táctil; toda la línea puede ser operada por solo 1–2 personas
Cumplimiento de las normas de la industria: los productos cumplen estrictamente con las normas YB/T 4623-2017 y GB/T 6726-2008
Fabricante directo: Sin intermediarios; excelente relación coste-rendimiento
Red de servicios global: los ingenieros poseen todas las visas necesarias; capacidades de respuesta rápida
 Inglés