I. Introducción al equipo
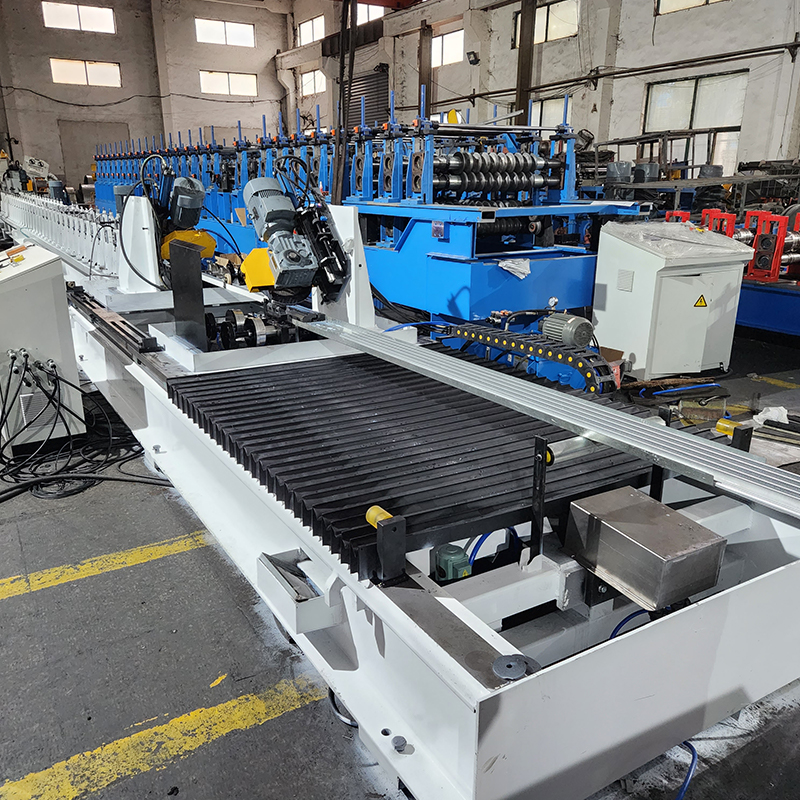
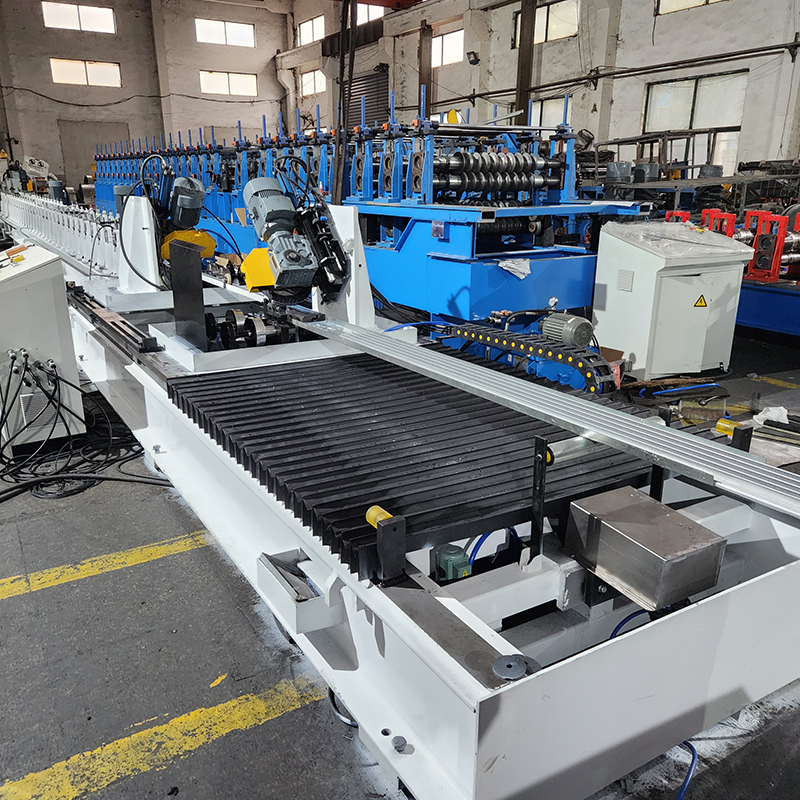
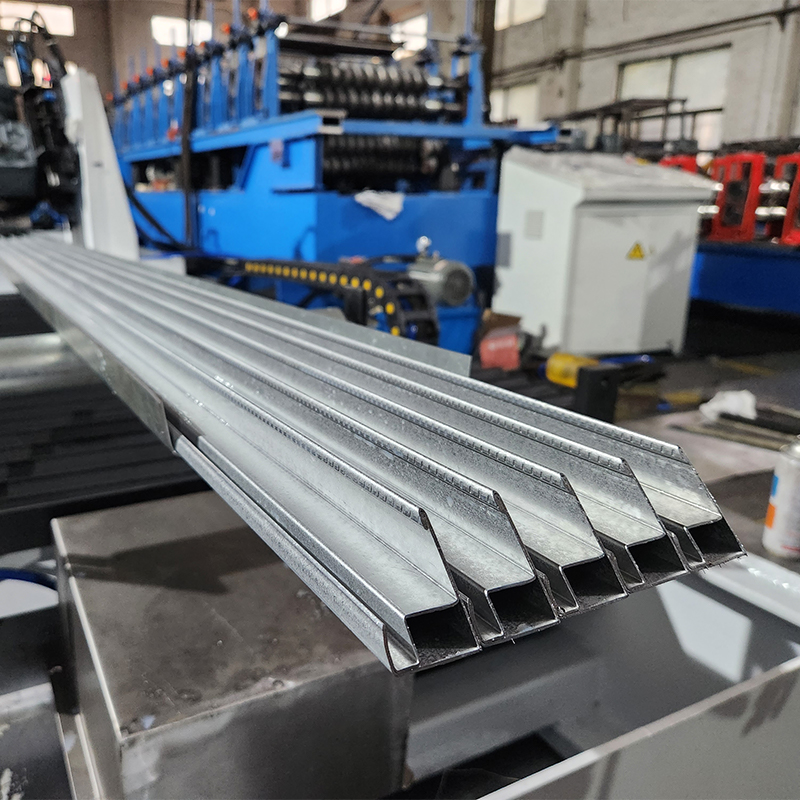
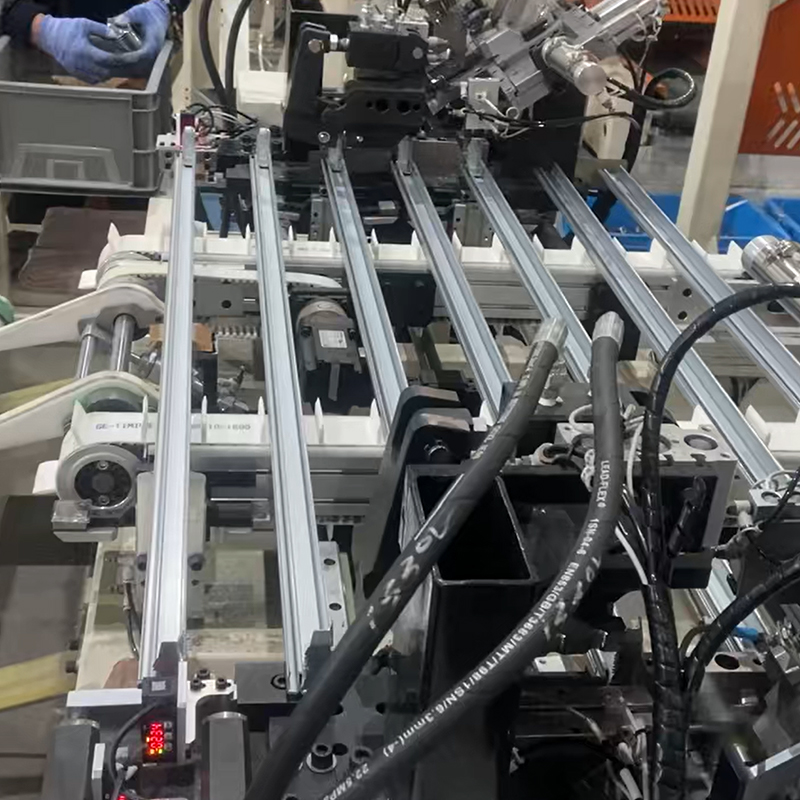
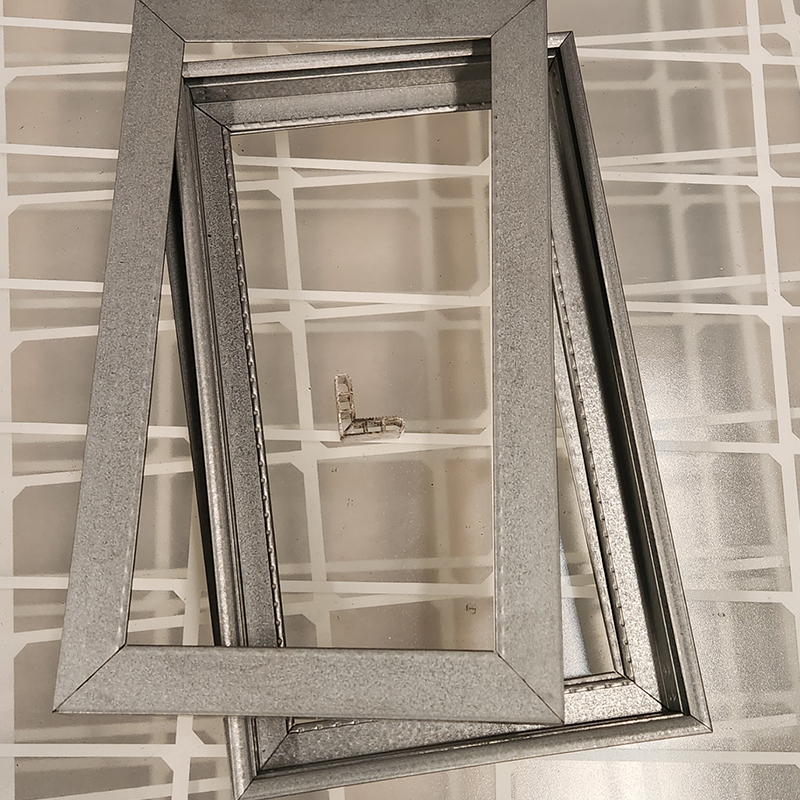
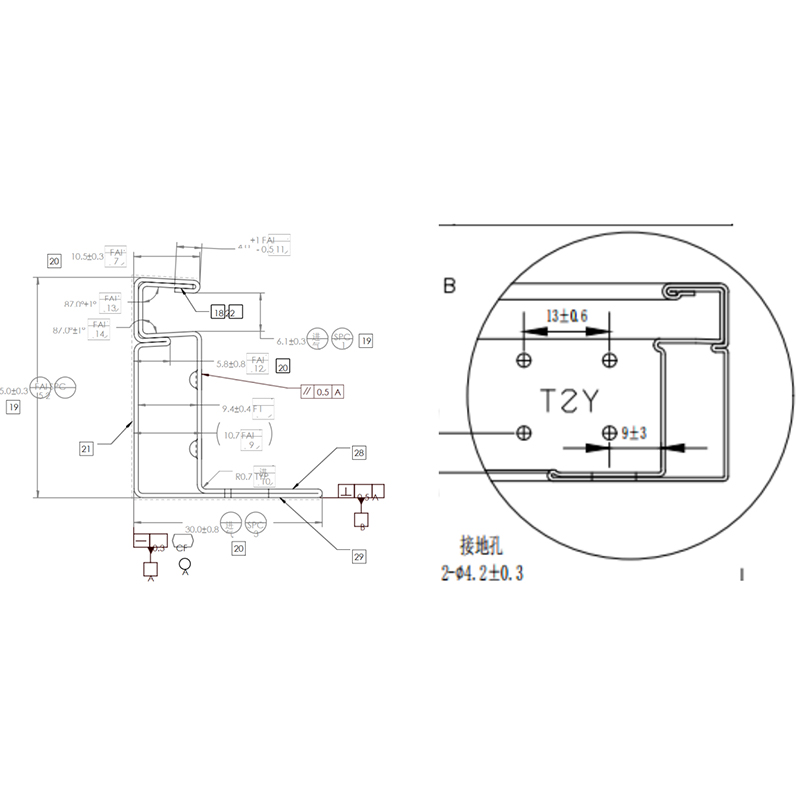
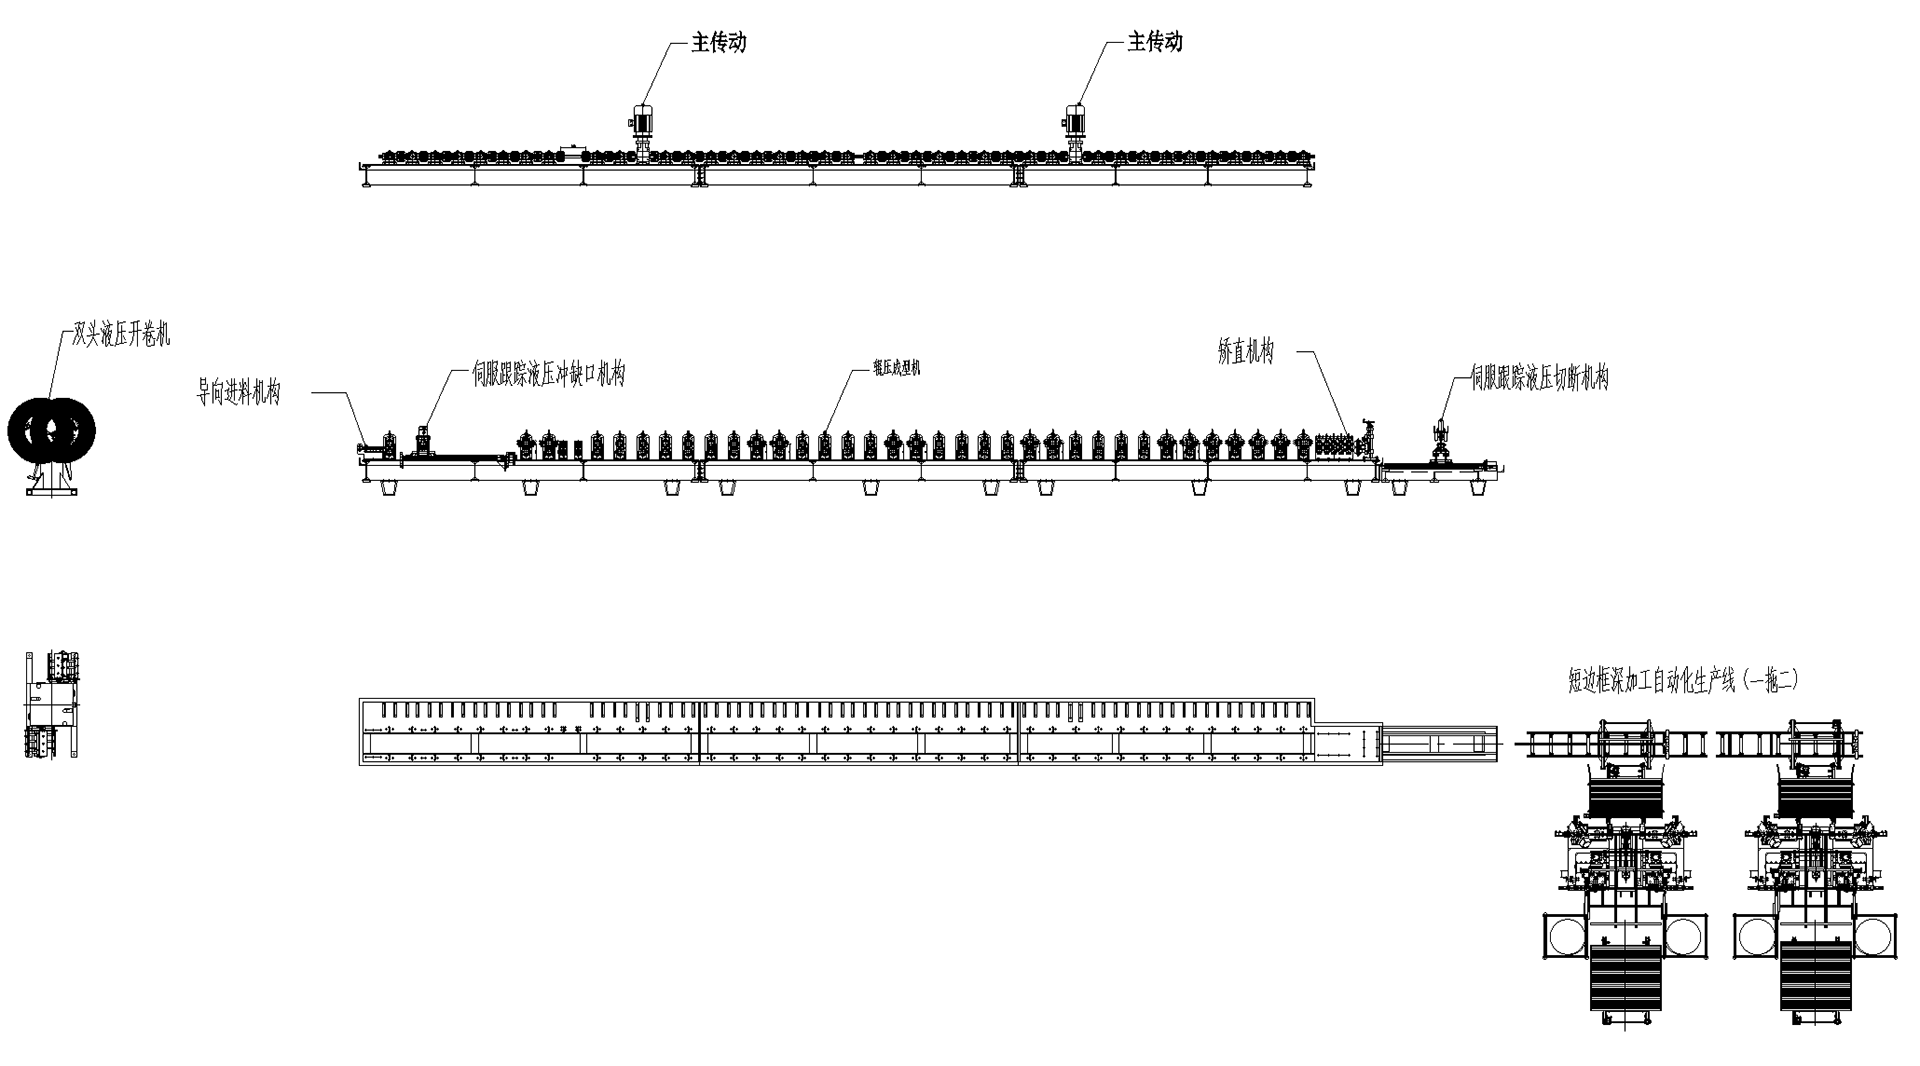
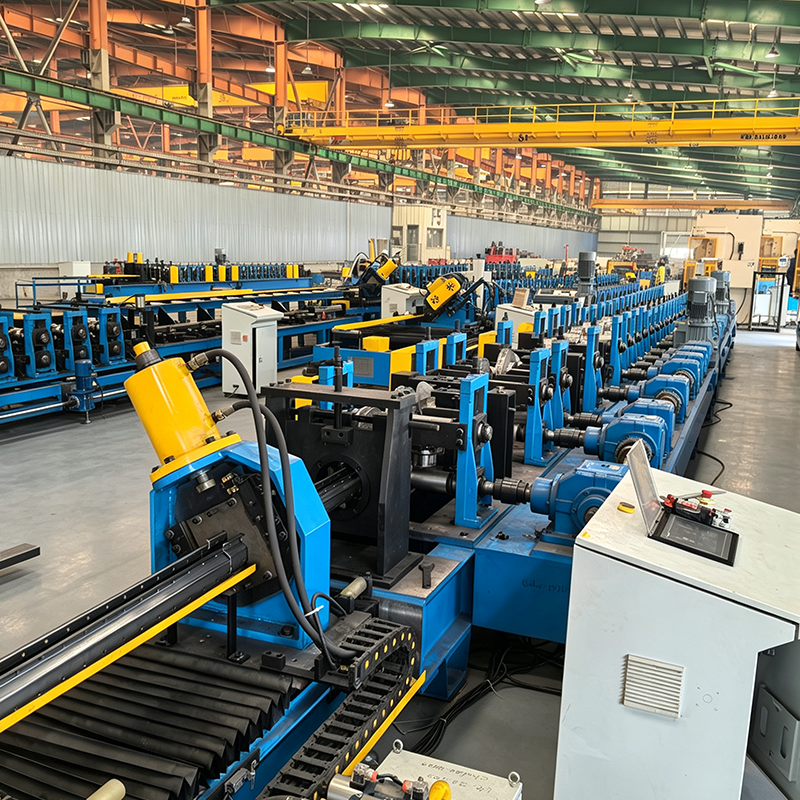
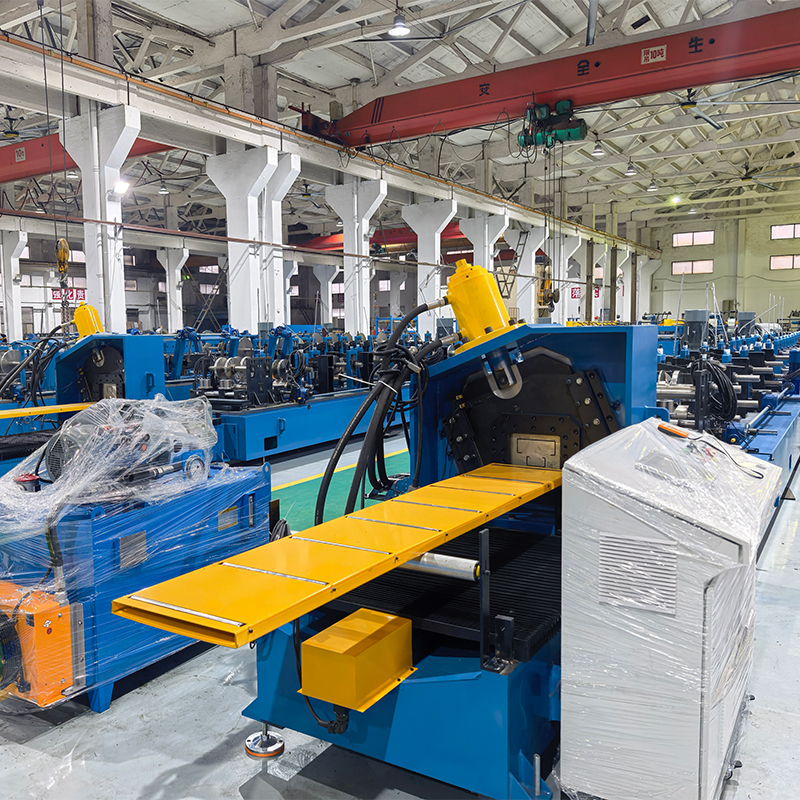
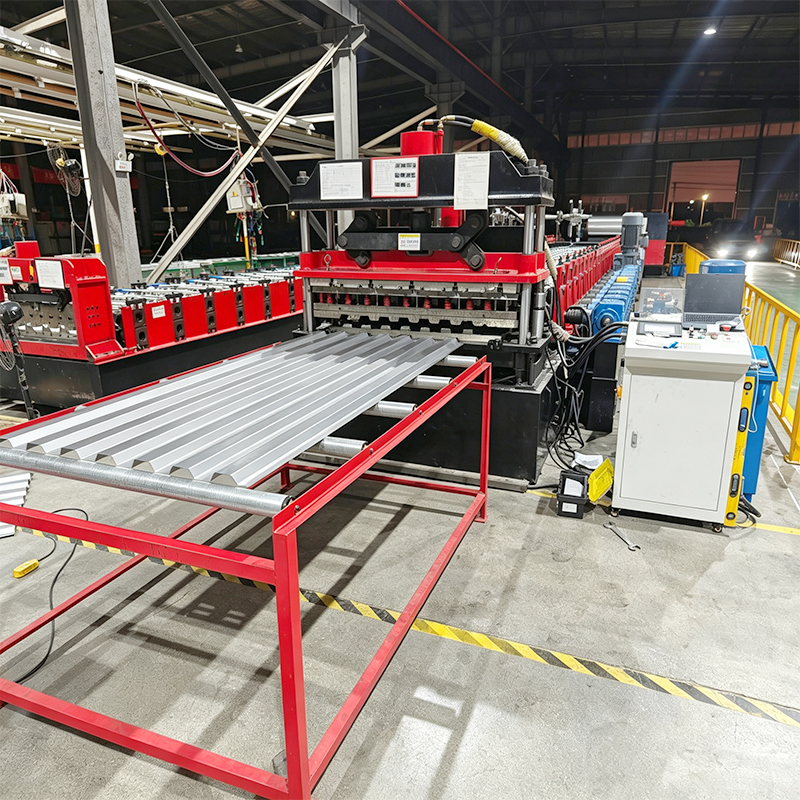
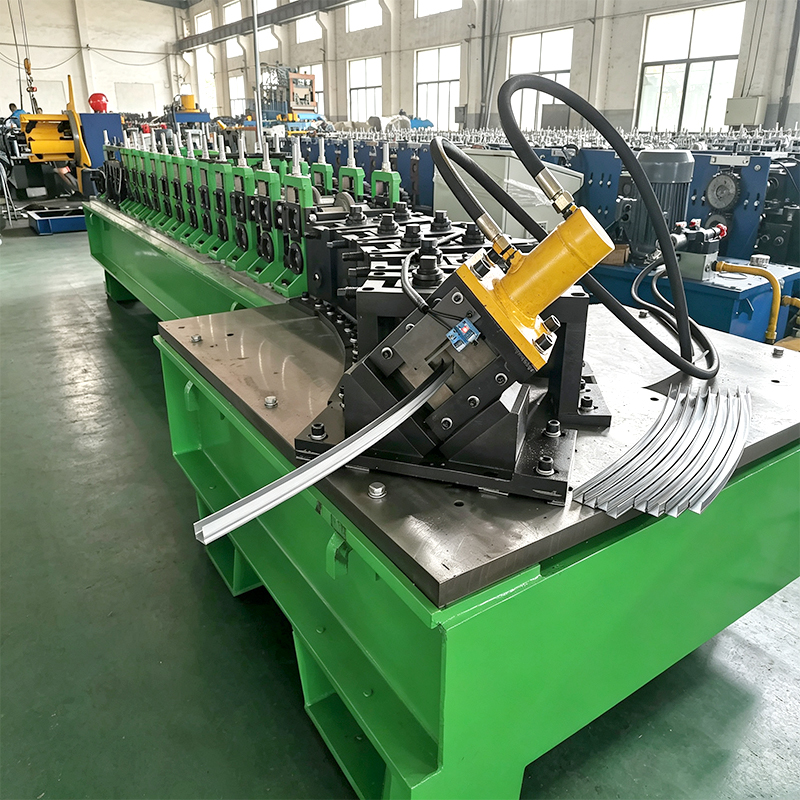
La máquina formadora de rollos de estructura de acero solar (tipo de estructura cerrada) es un sistema de formación de rollos en frío totalmente automatizado diseñado específicamente para producir estructuras de acero de perfil cerrado para módulos fotovoltaicos (PV). En comparación con los marcos de perfil abierto, los marcos de perfil cerrado ofrecen una rigidez torsional superior. Al utilizar un proceso de conformado por laminación en frío que no requiere calentamiento ni tratamiento de superficies, el equipo es energéticamente eficiente y respetuoso con el medio ambiente. Procesa material de bobinas de acero a través de una línea continua de conformado de rodillos en frío, ejecutando un flujo de trabajo completo —que incluye desenrollado, alimentación guiada, servopunzonado, conformado de rodillos, corte hidráulico, transferencia lateral, troquelado de doble cabezal 45°, transporte, inserción automática de conectores de esquina (remachado), inspección en línea con rechazo automático y apilamiento automático— para producir directamente marcos de acero de perfil cerrado terminados listos para el ensamblaje de módulos fotovoltaicos.
Toda la línea cuenta con automatización basada en PLC, lo que garantiza una operación continua y totalmente automatizada desde el desenrollado hasta el apilamiento del producto terminado. Al integrar funciones básicas como punzonado servo, troquelado de doble cabezal 45°, remachado automático de conectores de esquina, inspección/rechazo en línea y apilamiento automático, el sistema transforma las materias primas en marcos terminados listos para ensamblar sin necesidad de manipulación intermedia o intervención manual. Este equipo, que requiere solo 1–2 operadores para su monitoreo, es un activo clave para los fabricantes de estructuras fotovoltaicas que buscan actualizarse a una producción automatizada e inteligente.
El equipo es compatible con diversos materiales —incluido acero galvanizado, acero recubierto de Al-Zn y acero recubierto de Zn-Al-Mg— y soporta espesores de material que oscilan entre 0,8 mm y 2,5 mm. Puede producir marcos de acero de perfil cerrado en múltiples especificaciones para cumplir con los diversos requisitos de ensamblaje de los módulos fotovoltaicos. Dado que el módulo elástico del acero es tres veces mayor que el de la aleación de aluminio, un marco de acero ofrece tres veces la rigidez de un marco de aluminio para el mismo perfil de sección transversal; esto minimiza eficazmente la deformación del módulo bajo diversas cargas y mejora la resistencia y rigidez generales del módulo.
II. Principales ventajas y puntos de venta
(1) Estructura de perfil cerrado con una resistencia a la torsión que supera con creces a los marcos de perfil abierto
Los marcos de módulos fotovoltaicos de perfil cerrado ofrecen una resistencia a la torsión superior en comparación con las alternativas de perfil abierto. El diseño de sección transversal cerrada crea una estructura sellada que soporta carga y distribuye fuerzas —como cargas de viento, cargas de nieve y expansión/contracción térmica— de manera más uniforme, lo que hace que el marco sea resistente a la torsión y la deformación. El acero ofrece una resistencia mecánica significativamente mayor que la aleación de aluminio y al mismo tiempo proporciona una tenacidad superior. Los marcos de acero presentan un límite elástico de ≥450 MPa y un módulo elástico tres veces mayor que el de los marcos de aluminio, lo que proporciona el doble de resistencia que sus homólogos de aluminio tradicionales.
(2) Desplazamiento lateral + troquelado de doble cabezal 45°: corte final de precisión en un solo proceso
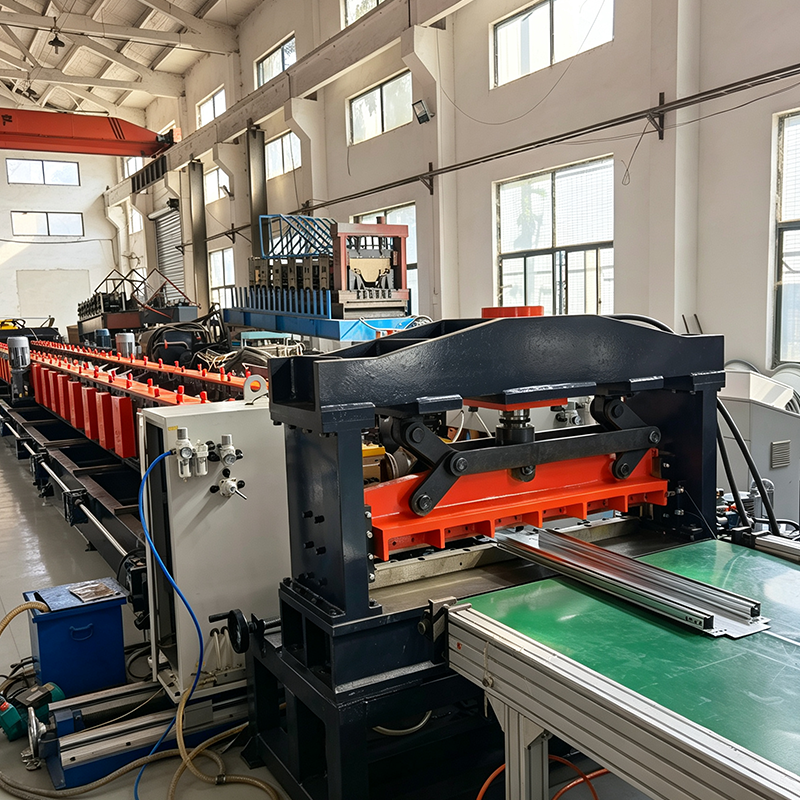
Después de la etapa de corte hidráulico, el equipo incorpora procesos de desplazamiento lateral y troquelado de doble cabezal 45° —pasos críticos para garantizar la precisión de los extremos en la producción de estructuras de acero cerradas:
Desplazamiento lateral: el marco de corte se desplaza automáticamente lateralmente a la estación de troquelado de 45°, lo que permite una transición de alta velocidad entre las etapas del proceso.
Troquelado de doble cabezal 45°: el troquelado de precisión 45° se realiza simultáneamente en ambos extremos, dando forma a ambos extremos en una sola operación.
El troquelado de 45° crea los cortes finales ingleteados esenciales para el montaje preciso de las esquinas de los marcos de los módulos fotovoltaicos.
En comparación con el procesamiento secundario tradicional, este método de troquelado en línea elimina la necesidad de equipos de corte de esquinas independientes, sujeción secundaria y manipulación de materiales intermedios.
Ofrece una alta precisión angular y cortes suaves y sin rebabas, lo que garantiza un ajuste perfecto durante el montaje del marco.
(3) Perforación servoaccionada: precisión y eficiencia
Se emplea un sistema servo de alta precisión para la alimentación y perforación precisa de material, lo que permite la formación precisa de orificios de montaje y varios otros patrones de orificios. La desviación de la posición del orificio se controla dentro de ±0,2 mm, lo que garantiza la precisión en los pasos de montaje posteriores.
(4) Corte hidráulico (servo seguimiento): Corte continuo en línea sin detener la línea
Utilizando un sistema de corte hidráulico combinado con tecnología de seguimiento servo, el equipo rastrea automáticamente la velocidad de movimiento del marco y realiza cortes de longitud fija de manera sincrónica mientras el marco se mueve a alta velocidad. Esto elimina la necesidad de reducir la velocidad o detener la línea, lo que garantiza una alta precisión de corte, superficies de corte suaves y dimensiones de longitud que se adhieren estrictamente a las tolerancias de estirado en una sola pasada.
(5) Inserción y remachado automático de llaves de esquina: conexiones seguras y confiables
El equipo integra la inserción automática de llaves de esquina y remachado al final de la línea de producción; Los marcos formados y troquelados se desplazan mediante un transportador directamente a la estación de inserción. Las llaves de esquina se introducen, colocan y empujan automáticamente con precisión en las cavidades de montaje cerradas en los extremos del marco. Inmediatamente después se realiza el remachado automático, uniendo de forma segura la llave de esquina al cuerpo del marco. Todo el proceso está totalmente automatizado y no requiere intervención manual, lo que elimina la necesidad de estaciones de inserción separadas, inversión adicional en equipos y operadores dedicados.
(6) Inspección en línea y rechazo automático: monitoreo de calidad en tiempo real
Equipada con un sistema de inspección en línea, la máquina monitorea automáticamente las dimensiones clave, los ángulos de troquelado de 45°, la calidad del remachado y la apariencia de la superficie de cada marco terminado en tiempo real. El sistema identifica y rechaza automáticamente las unidades no conformes, evitando que se mezclen con productos calificados. La eliminación de la necesidad de controles aleatorios manuales garantiza que la producción cumpla con los estándares, evita que productos defectuosos abandonen la línea y reduce significativamente los costos y riesgos del control de calidad.
(7) Paletización automática: rendimiento impecable de los productos terminados
Equipados con un paletizador totalmente automático, los marcos terminados se transportan a la estación de paletización. Se apilan de forma ordenada y sistemática según programas preestablecidos. La clasificación y el apilamiento manuales son innecesarios, lo que reduce drásticamente la intensidad de la mano de obra y permite una transición perfecta de la producción al almacenamiento.
(8) Ventajas de los marcos de acero: una tendencia en la industria
Reducción de costos de aproximadamente el 40%: reemplazar el aluminio con materiales como acero recubierto de zinc, aluminio y magnesio reduce significativamente los costos generales.
La resistencia duplica la de los marcos de aluminio: los marcos de acero ofrecen un límite elástico de ≥450 MPa y un módulo elástico hasta tres veces mayor que el de los marcos de aluminio.
Coeficiente de expansión térmica adaptado al vidrio: reduce eficazmente el riesgo de microfisuras en los módulos causadas por fluctuaciones de temperatura.
Alta eficiencia y respeto al medio ambiente: las emisiones de carbono de producción son mucho menores que las de los marcos de aluminio y el acero ofrece una alta tasa de reciclaje.
Liderazgo en estándares industriales: La Asociación China del Hierro y el Acero (CISA) está liderando el desarrollo de estándares relevantes para grupos industriales.
(9) Control inteligente: operación sencilla
Cuenta con control PLC totalmente automatizado y una HMI de pantalla táctil para configuraciones de parámetros intuitivas y convenientes. Toda la línea —desde la alimentación del material hasta la paletización— está automatizada, requiriendo sólo 1–2 personas para su seguimiento. El diagnóstico automático de fallas y las alarmas facilitan la resolución rápida de problemas y el mantenimiento.
III. Especificaciones técnicas
Parámetro del artículo
Materiales aplicables: Lámina galvanizada, lámina recubierta de Al-Zn, lámina recubierta de Zn-Al-Mg, etc.
Espesor del material: 0,55–0,8 mm (personalizable)
Velocidad de la línea de producción: 0–30 m/min
Método de punzonado: Perforación servo
Precisión de punzonado ≤±0,2 mm
Método de corte: Corte hidráulico (servotracking); corte continuo en línea sin detener la línea
45° troquelado Operación síncrona de doble cabezal; completado en línea
Conjunto de conector de esquina: Montaje totalmente automático en línea
Método de remachado: remachado totalmente automático en línea
Método de inspección: Inspección en línea; rechazo automático de productos no conformes
Método de apilamiento: Apilamiento totalmente automático
Sistema de control: Control PLC totalmente automático
Operadores: 1–2 personas
Superficie del equipo: Aprox. 45 m (L) × 7,5 m (W)
IV. Proceso de producción
Desenrollado → Alimentación guiada → Perforación servo → Formado de rollos → Corte hidráulico (Seguimiento servo) → Transferencia lateral → Corte a presión de doble cabezal 45° → Transporte → Instalación automática de conectores de esquina (remachado) → Transporte (Inspección en línea y rechazo automático) → Paletizado automático
Descripción del proceso
Desenrollado: un desenrollador hidráulico soporta la bobina de acero y garantiza una alimentación estable del material.
Alimentación guiada: el guiado y la alineación automáticos del material garantizan que la tira de acero ingrese sin problemas a la siguiente estación.
Perforación servo: el sistema servo proporciona un posicionamiento preciso para perforar orificios de montaje y varios otros patrones de orificios.
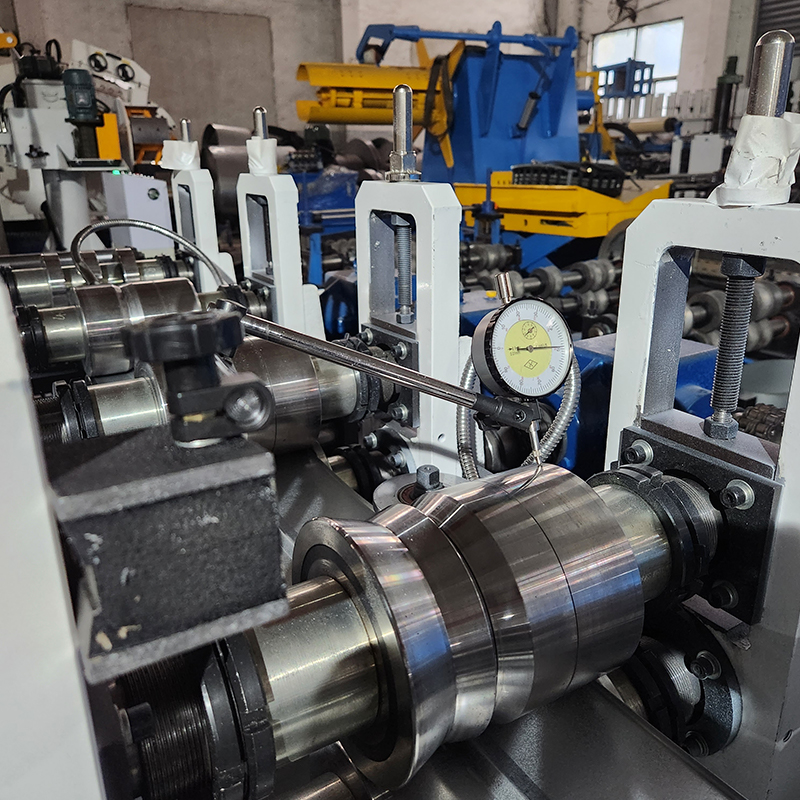
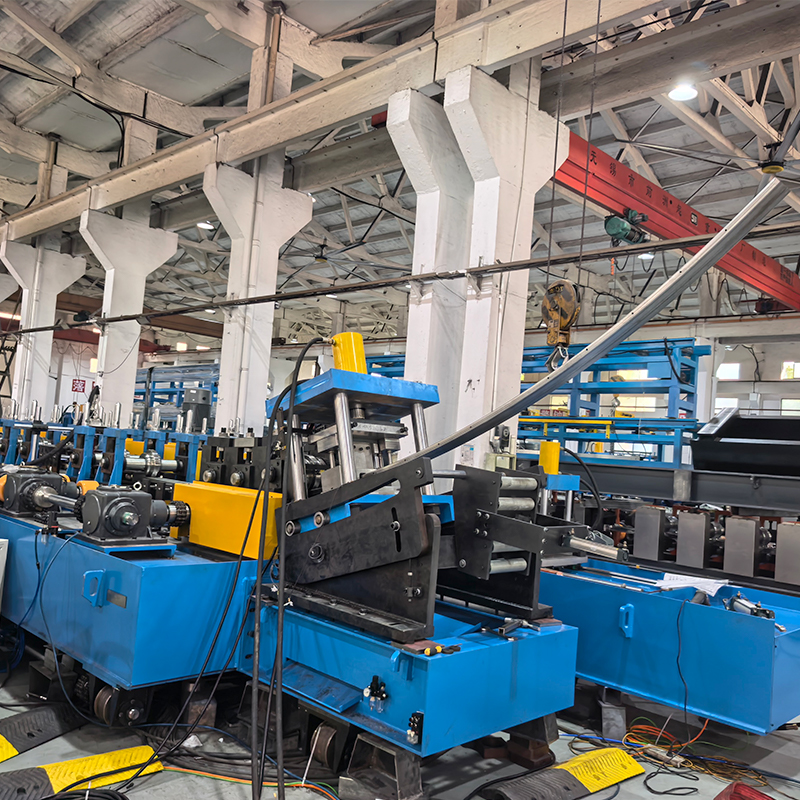
Formado por laminación: el conformado progresivo por laminación en frío en múltiples etapas da forma gradualmente a la tira de acero hasta convertirla en un perfil de marco de acero cerrado.
Corte hidráulico (servotracking): el corte síncrono servotracking permite un corte de longitud preciso sin detener la línea de producción.
Transferencia lateral: después del corte, el marco se transfiere automáticamente lateralmente a la estación de troquelado de 45°.
Troquelado de doble cabezal 45°: troquelado simultáneo de precisión de 45° inglete en ambos extremos.
Transporte: Transporte automático hasta la estación de instalación del conector de esquina.
Instalación automática de conectores de esquina (remachado): alimentación, inserción y presión automáticas de conectores de esquina, seguidas de remachado automático.
Transporte (Inspección en línea y rechazo automático): Inspección automática de dimensiones críticas y calidad de remachado; los productos defectuosos se rechazan automáticamente.
Paletización automática: los productos terminados se apilan automáticamente y se descargan de forma ordenada.
V. Áreas de aplicación
Los marcos de acero de perfil cerrado producidos por la máquina formadora de rodillos en frío se utilizan ampliamente en los siguientes sectores:
Fabricación de módulos fotovoltaicos (PV): Enmarcado para diversos módulos fotovoltaicos de vidrio simple y doble; su alta resistencia y bajo costo los convierten en una alternativa ideal a los marcos de aluminio tradicionales.
Centrales fotovoltaicas montadas en tierra: instalaciones montadas en tierra a gran escala; Los marcos de acero soportan mayores cargas de viento y nieve, lo que los hace adecuados para entornos hostiles como desiertos, regiones de Gobi y marismas.
Energía fotovoltaica distribuida comercial e industrial: proyectos fotovoltaicos distribuidos en tejados; la alta resistencia y el bajo peso propio de los marcos de acero reducen la carga sobre la estructura del techo.
Módulos fotovoltaicos bifaciales: el diseño de perfil cerrado minimiza el sombreado del lado trasero, desbloqueando completamente el potencial de generación de energía de los módulos bifaciales.
BIPV (Edificio Fotovoltaico Integrado): El coeficiente de expansión térmica de la estructura de acero coincide con el del vidrio, reduciendo el riesgo de microfisuras y asegurando una mayor integración con la estructura del edificio.
VI. Servicio y soporte
Diseño de soluciones: selección personalizada de equipos y diseño de líneas de producción según los dibujos de productos del cliente, los requisitos de capacidad y los mercados objetivo.
Fabricación personalizada: soporte para personalización no estándar, con control total sobre todo el proceso —desde el diseño del rollo hasta la fabricación de la línea completa.
Instalación y puesta en servicio: instalación, puesta en servicio y capacitación del operador en el sitio proporcionada por ingenieros para garantizar un rápido inicio de la producción.
Soporte posventa: consulta técnica a largo plazo y suministro de repuestos; Los ingenieros poseen visas válidas y están disponibles para servicio in situ en todo el mundo en cualquier momento.
Optimización continua: servicios de modificación de equipos y actualización de capacidad disponibles para adaptarse a las cambiantes necesidades de producción.
VII. Por qué elegirnos
Casi 20 años de experiencia en fabricación: tecnología probada, procesos refinados y calidad confiable
Experiencia especializada en marcos de acero de perfil cerrado: comprensión profunda de las complejidades técnicas del proceso de conformado
Capacidades integradas de extremo a extremo: suministro integral que cubre la alimentación de material, punzonado, conformado, corte, troquelado de 45°, instalación de conectores de esquina, remachado, inspección y paletización
Tecnología central de troquelado de doble cabezal 45°: el corte final sincrónico de precisión en línea 45° elimina la necesidad de equipos de corte de esquinas y pasos de procesamiento separados
Inspección en línea y rechazo automático: el monitoreo en tiempo real y el rechazo automático garantizan que cada producto terminado cumpla con los estándares de calidad
Fabricante directo: sin intermediarios, ofrece una excelente relación calidad-precio
Red de servicios global: los ingenieros tienen visas válidas y brindan una respuesta rápida
 Inglés